6061-T6 铝合金螺栓冷镦开裂:三个成因与对策
核心摘要
铝合金螺栓的技术门槛不是「做到 600MPa」,是冷镦时不开裂、批量中螺纹精度稳得住。这两件事互相牵制,做法也不一样。
难的不是强度,是成形
铝合金螺栓的技术门槛,外行常以为是「做到 600MPa」。实际生产里更难的是两件事:冷镦时不开裂,以及螺纹精度在批量中稳住。铝合金延展性比钢差,同样的模具几何和变形量,钢能成形,铝会裂。
行业里常见三个难点——材料延展性与强度的平衡、微米级公差的批量稳定性、表面处理对装配精度的影响。这三件事互相牵制:为了提高强度增加合金含量,延展性下降,开裂率就上来了。
材料:状态比牌号重要
我们用 6061-T6 体系的定制棒材,通过调整镁硅比例和热处理制度,把抗拉强度做到 600MPa 级以上,屈服强度不低于 500MPa。但决定成败的不是这个数字,是来料状态的一致性——同批次硬度波动超过一定范围,冷镦参数就得跟着调,否则前一百件是好的,第三百件开始裂。
所以来料检验里,我们看的不只是成分,还包括硬度分布和金相组织。
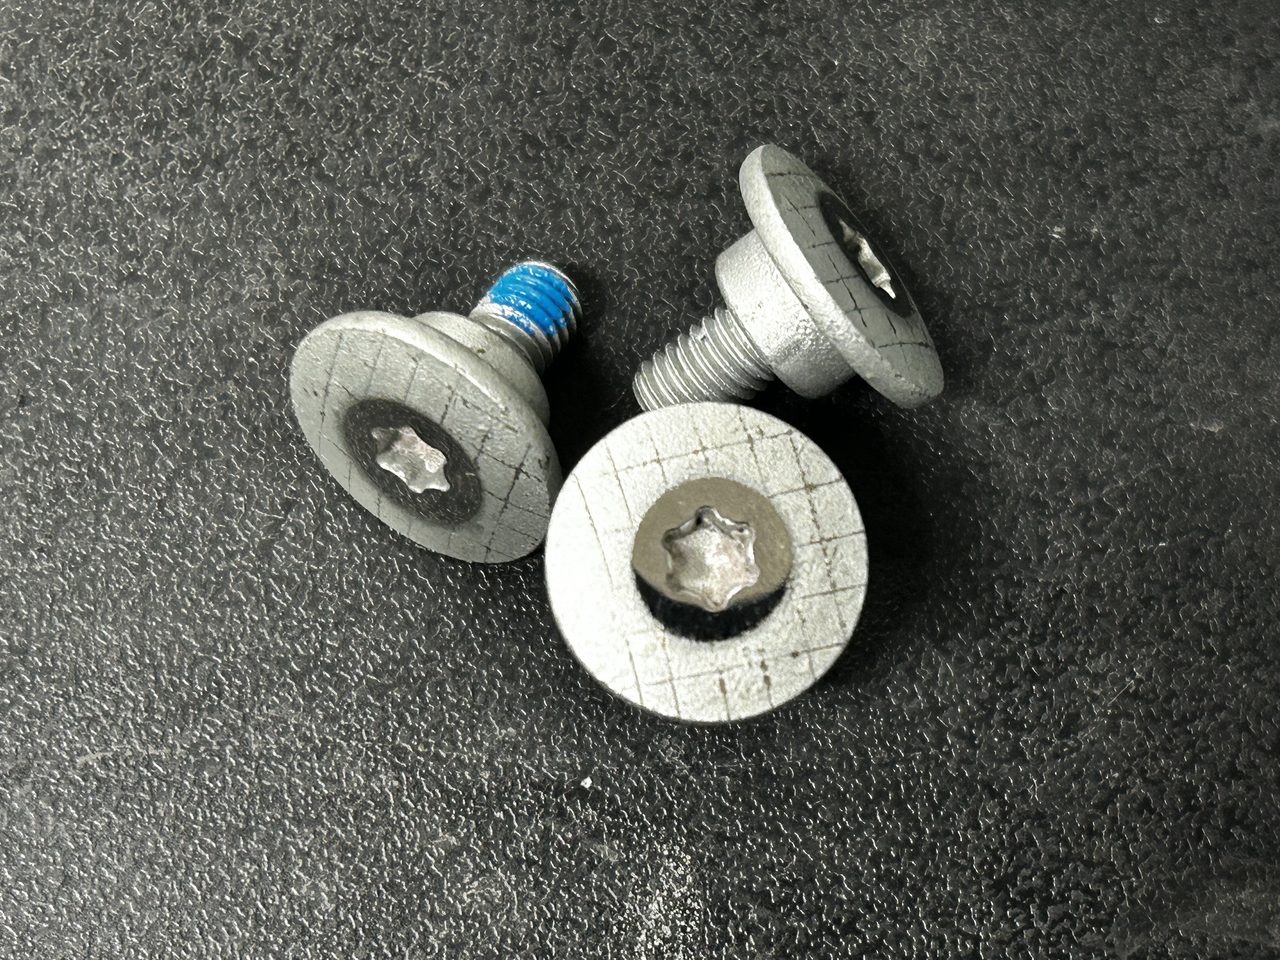
实拍
模具:把变形量摊开
冷镦开裂多数发生在头部成形的第二、第三工位,原因通常是单次变形量过大。解法不复杂——把总变形量拆到更多工位,中间加一次退火,让加工硬化释放掉一部分再继续。
代价是工序变多、模具成本上升。所以这个方案只在大批量、且开裂率确实压不下去的件上划算。小批量件更常见的做法是改预成型形状,用形状换变形均匀性,模具投入反而更省。
表面处理:5-8μm 的取舍
铝合金不能用镀锌那一套。我们采用干膜润滑涂层,膜厚控制在 5-8μm——太薄,耐蚀性和摩擦系数稳不住;太厚,螺纹通规过不去。
中性盐雾(NSS)实测可以做到 960 小时以上,同时避免电偶腐蚀。这个膜厚区间不是算出来的,是装配端反馈出来的:客户用自动拧紧设备时,扭矩散差是主要判据,膜厚是其中的主要变量之一。
批量之后的问题
目前这类产品的月产能是 1500 万件量级。产能上去以后,问题会从「能不能做」变成「批次之间能不能一样」——同样图纸、同样工艺,不同炉材料的摩擦系数差异,最终会体现在装配扭矩上。
这也是下一步主要在做的事:把摩擦系数纳入来料和成品的常规监控,而不只是写在报告里。