冷镦工艺如何把 EV 电池包吊装套筒成本砍掉 60%
核心摘要
一件 6061 铝吊装套筒,原本靠实心棒料纯 CNC 加工:单价约 50 元、单件耗时 20 分钟、材料浪费近一半。改用冷镦成形毛坯加极少量二次加工后,成本降到约 20 元,节拍压到 4 分钟以内,材料利用率升到 98%,晶粒流线连续、抗应力断裂能力反而更强。本文用一组可核对的数据,说明这条工艺路线为什么值得在电池包承力件上复用。
冷镦工艺如何把 EV 电池包吊装套筒的成本砍掉 60%——而且让它更结实。从纯 CNC 加工,到 6061 铝冷镦+极少量二次加工
电池包供应链上的每一位工程师都熟悉这种挤压:公差要严、安全规范要硬、用量要大——而成本压力从不松手。
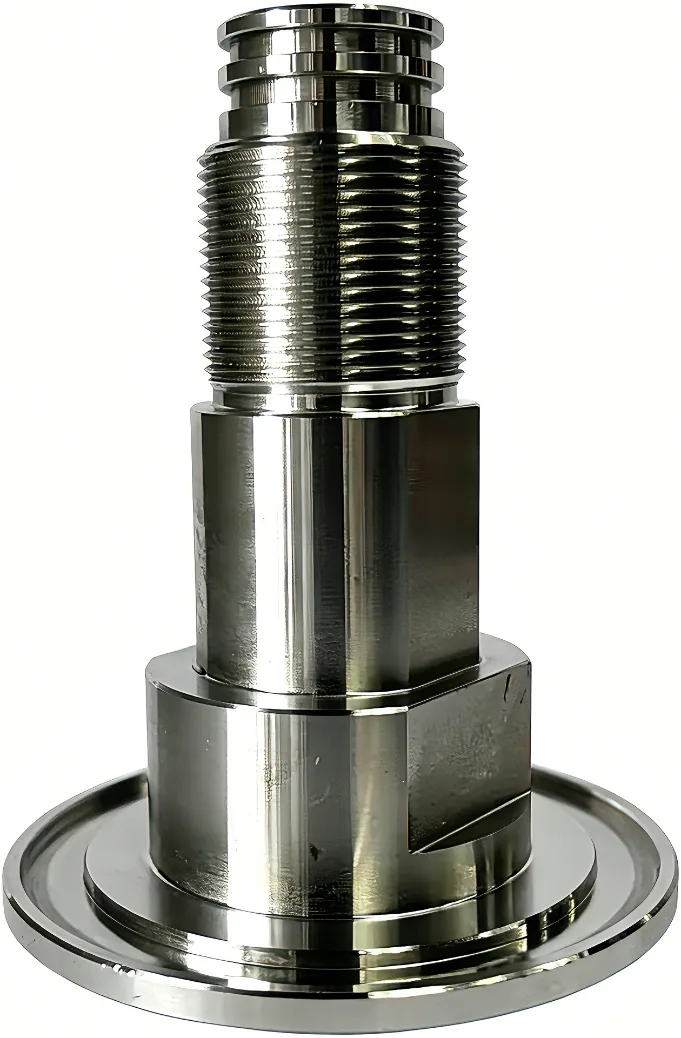
我最近拆解了一件中央吊装套筒的成本结构——它在总装环节承担电池包的吊装与固定。这是一个典型的过度设计案例。传统路线是从 6061 实心棒料直接 CNC 加工:做得出来,但速度慢、浪费近一半材料,单价约 50 元(约 7 美元)。再乘上单条产线动辄数千件的用量,这笔账很快就难看了。
思路:这个形状天生适合冷镦
于是我们回到零件的几何形状——带法兰的空心套筒。这个轮廓是冷镦的教科书级候选。与其从实心棒料上掏掉 50% 的金属,不如改走冷镦+二次加工的路线。
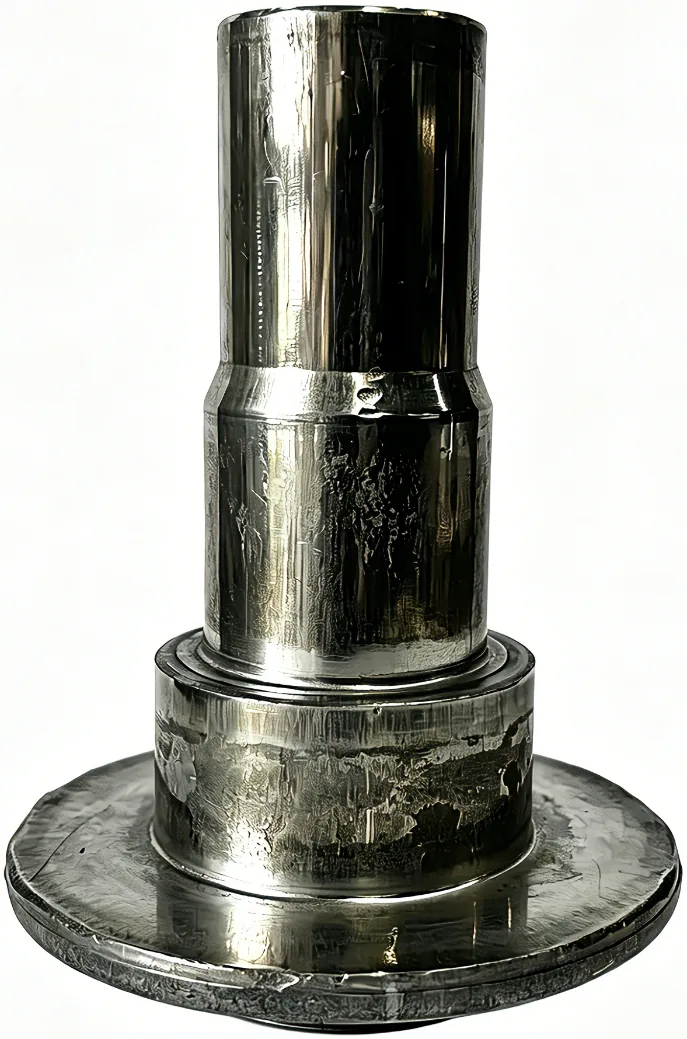
1. 毛坯:冷镦在数秒内成形基本轮廓,速度快、重复性好,材料利用率接近 98%,无切屑、无废料。
2. 精加工:从这个毛坯出发,只需几道快速的 CNC 工序——车出顶端螺纹、修整贴合面。金属去除量极小,精度集中在真正需要的地方。
数据:成本、节拍与产出
指标 |
纯 CNC(改造前) |
冷镦+CNC(改造后) |
单件成本 |
|
约 20 元($3) (-60%) |
单件节拍 |
20 分钟/件 |
< 4 分钟/件 |
日产能(单线) |
约 60 件 |
300 件以上 |
材料利用率 |
约 50% |
约 98% |
晶粒组织 |
被切断(流线断开) |
连续(顺着零件轮廓) |
60% |
5 倍 |
98% |
30 元 |
成本下降 |
产出提升 |
材料利用 |
单件节省 |
单件省下的这 30 元,在整条产线上会迅速放大。而 5 倍的产出提升意味着单线日产 300 件以上——不必添设备,也不必扩厂房。
意外的收益:结构完整性
如果是为电池包做吊点,强度就不是可选项,而是安全关键指标。
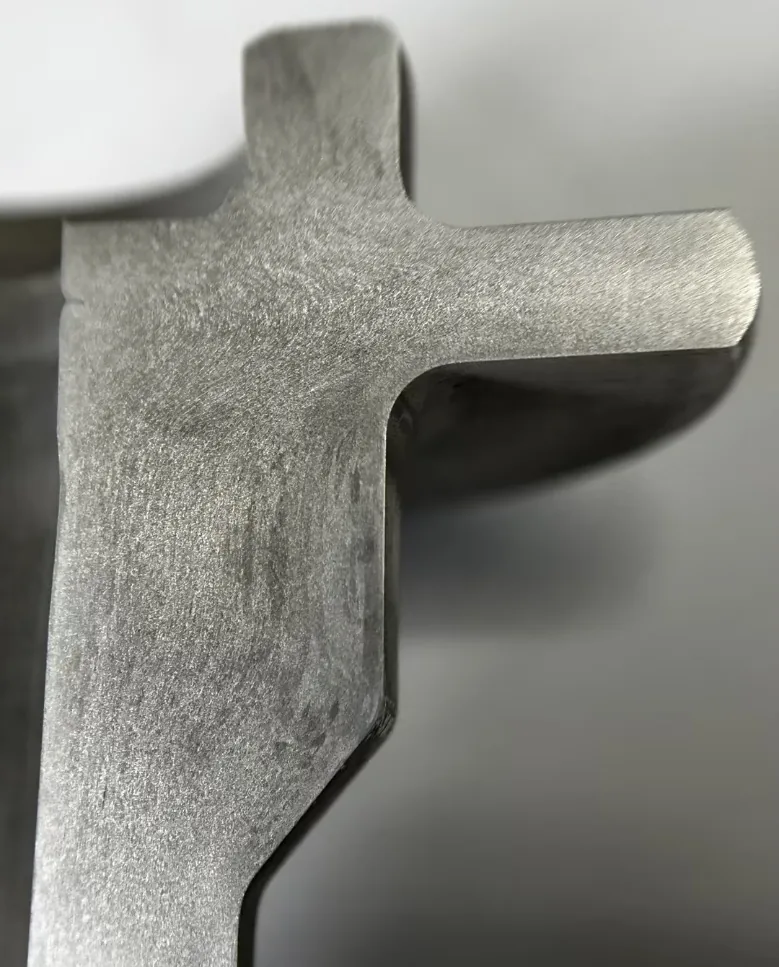
从 6061 棒料直接 CNC 加工,等于把铝的晶粒组织切断。流线被割裂,形成潜在薄弱点——在反复受载或重载吊装下尤其危险。
冷镦正好相反。金属在高压下成形,晶粒流线被迫顺着零件轮廓走。流线保持连续、不被切断——绕过法兰、筒身与六角。
在我们的拉脱试验中,冷镦件的抗应力断裂能力高于纯 CNC 件。对于重型 EV 电池包上的关键吊点,这不是锦上添花,而是一项安全特性。
一句话:冷镦套筒更便宜、生产更快、也更结实。三者同时成立,不需要取舍。
给设计工程师的提醒
如果你正在设计或采购电池包吊点、支架或类似的机械紧固件,请不要条件反射地默认选择 CNC。
冷镦(做粗形)+极少量 CNC(做精密配合面)的组合,是被验证过的降本、提效、增韧手段。我们在 6061 铝上完成了验证——它显著削减了 BOM 成本,同时交付更安全、更强的零件。
关于作者
盈锋志诚嘉在精密紧固件领域深耕 20 余年,长期服务于全球前五的消费电子与 EV 品牌。我们正把轻量化、防松与高强度这三项核心技术,延伸到低空经济与人形机器人领域。
依托 6.8 级高强铝合金螺栓、无尾钢丝螺套等自有产品,以及冷锻替代 CNC 切削等工艺创新,我们提供从原型设计到售后的全流程精密连接方案,持续降低客户的全生命周期成本。