防水密封紧固件解决方案|O 型圈面密封预涂胶螺纹密封薄板拉铆密封
防水不是给螺丝刷层胶就算完:水进机壳只有两条路——从两个零件的贴合面渗进去,或者顺着螺纹的螺旋间隙爬进去。前者靠 O 型圈压缩,后者靠预涂胶填充,两条路的失效机理、验收方法和装配禁忌完全不同。本页按这两条路径拆开讲,5 个规格逐个可核对材质、镀层与执行标准。
密封失效的五个真实原因,都不在「胶好不好」上
把防水当成一道涂胶工序,是这类连接最常见的误区。以下五条都能在产品页或手册原文里核到出处。
水只有两条路进来,所以只有两类密封
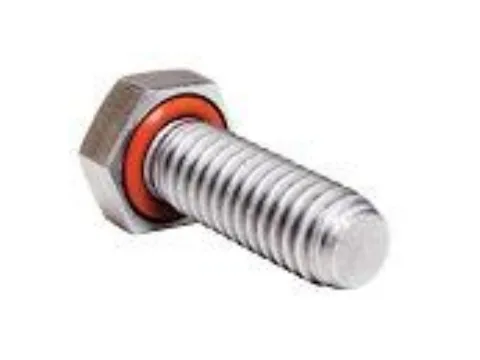
一条是零件贴合面之间的缝隙,靠 O 型圈被压缩后回弹填满;另一条是内外螺纹啮合后残留的螺旋通道,靠预涂胶受压填满。前者是「面密封」,后者是「螺纹密封」。两条路可以同时存在,也可以只存在一条——判断错了,用再好的圈也封不住螺纹,涂再厚的胶也填不满贴合面。
IP68 不是一个固定指标,而是一个要协商的试验条件
按 IEC 60529 的分级,第一位数字 6 表示尘密(无灰尘进入),第二位数字 8 表示持续浸水;而 IPX8 的具体浸水深度与持续时间,标准要求由制造方与用户协商确定,且严酷程度应高于 IPX7 的短时浸水。也就是说,同样写 IP68 的两颗螺丝,试验条件可能差一个量级。谈密封必须连同「多深、多久、什么介质、带不带压」一起谈。
密封圈能不能换,决定了它能不能重复拆装
O 型圈是一次压缩元件:拆一次,回弹量就少一点。产品页写得很清楚——密封圈可更换、支持重复拆装,靠的是「头下精密槽位 + 可替换圈」这个结构,而不是靠圈本身耐用。反过来,预涂胶件拆一次胶层就破坏了,复装必须重新涂胶或换件。维护频次高的部位,这一点比价格重要得多。
薄板上根本没有螺纹孔,密封只能靠铆接件自带
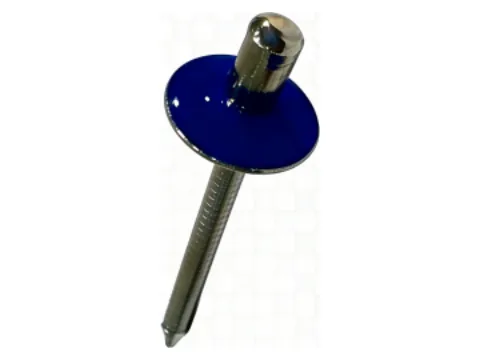
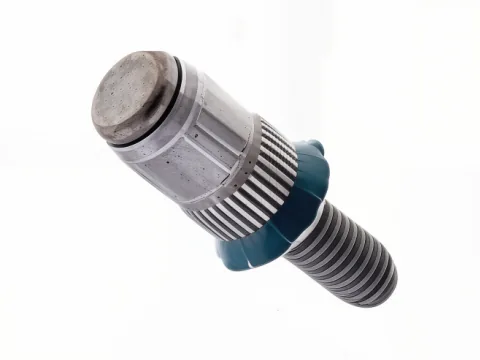
钣金箱体、电池包下箱体这类 1-2mm 薄板,攻不出可靠的内螺纹,也就无从谈螺纹密封。做法是拉铆件把密封做在自己身上:拉铆螺柱在底部预涂胶,铆接时胶层被挤压填充安装孔间隙;69 密封铆钉用封闭端结构加头部密封圈/密封帽。两者都是单面安装,免焊接,不会把薄板烧变形。
氟橡胶不是「更贵的丁腈」,它换的是耐温与耐介质
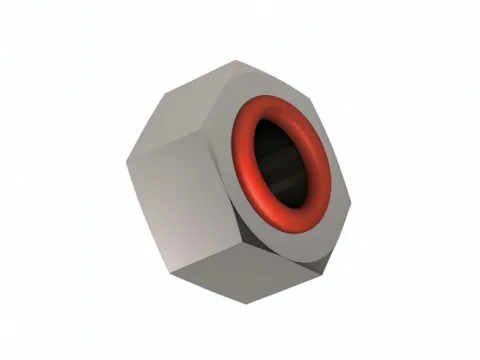
O 型圈螺母用的是氟橡胶(FKM),耐温与耐油、耐化学介质能力明显优于丁腈橡胶(NBR),代价是低温弹性较差、价格更高。选材的分界线不是「哪个更高级」,而是工况温度下限和接触介质:常温油路用 NBR 足够,高温或强介质才需要 FKM。这一条不写进图纸,供应商按库存默认发货,出问题只是时间问题。
5 个规格,按「水从哪进来」分成两组
螺纹密封三个规格解决螺旋间隙,薄板密封两个规格解决无螺纹孔的箱体。每张卡片直达产品页,材质、镀层、执行标准与适用介质以产品页为准。
螺纹连接密封
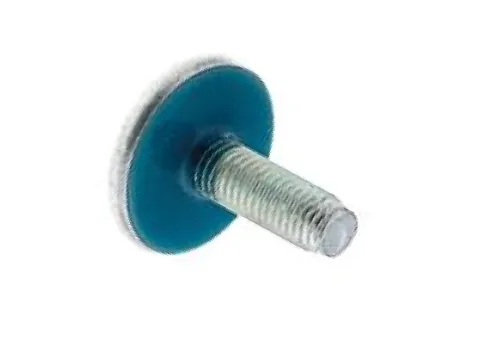
3 个 SKUO 型圈件靠头下或端面的弹性压缩形成面密封,圈可更换、支持重复拆装;预涂胶件靠胶层受压填满螺纹间隙,即螺纹孔就是密封面,不受装配角度限制。两者都按 IP68(IEC 60529)口径标注,具体浸水条件需与介质、压力一起约定。
薄板与铆接密封
2 个 SKU薄板没有可靠内螺纹,密封必须由铆接件本体承担:拉铆螺柱底部预涂胶,铆接时填充安装孔间隙并提供外螺纹;69 密封铆钉用封闭端结构与头部密封圈/密封帽阻断通道。单面安装、免焊接,适合封闭型材与已喷涂的箱体。
四个最容易被水找到的位置
电池包、户外机柜、液压集成块、清洁设备——四处的水压、介质与拆装频次都不同,选型不能通用。
动力电池包与下箱体
箱体要过浸水与气密检测,且装配后基本不再拆。这类部位优先用预涂胶件或拉铆件,一次成型、工序少;需要返修的位置再考虑可换圈的 O 型圈件。手册对电池包钣金的表述是:铆螺母与铆钉头部预涂胶用于防水密封,密封等级可达 IP68。
户外机柜与充电设备
日晒雨淋加上昼夜温差,柜内会呼吸式地吸气排水。门板、风机罩、进出线法兰这些位置既要密封又要能开合维护,O 型圈件的可更换性在这里价值最大;柜体钣金本体则用密封压铆螺柱或预涂胶铆钉。
液压、泵阀与集成块
这里有压力,而且介质是油不是水。螺纹密封件要同时面对内压与外漏,预涂胶的耐介质性成为第一约束;O 型圈件则要注意压力下的「挤出」——槽位精度不够,圈会被压力挤进间隙咬坏。
清洁设备与户外灯具
洗地机、清洗机是高压水直冲,户外灯具则是长期雨淋加紫外老化。前者考验动态水压下的密封保持,后者考验胶与圈的耐候性。这两类工况的试验条件差异很大,不能用同一个 IP68 结论覆盖。
防水密封紧固件的选型逻辑
先定水从哪进来,再定用什么封,最后才谈 IP 等级和价格。
防水紧固件是典型的「系统件」:密封效果由件、孔、扭矩、介质四者共同决定,任何一环单独优化都没有意义。所以选型顺序与普通紧固件相反——先做失效路径分析,再选密封形式,最后才落到具体规格。下面六节依据站内五款密封产品的技术条款、《行业手册》中 HPC 服务器与新能源汽车的密封段落,以及 IEC 60529 / GB/T 4208 的防护等级定义。
第一步:画出水的进入路径
把装配体当成一个要防水的容器,逐个面找缝:两个金属件贴合的平面、螺纹副的螺旋间隙、铆接件的安装孔、线缆进出口。前两个是紧固件能管的范围,后两个要靠结构件与密封件配合。
找到路径之后,密封形式就定了:贴合面用 O 型圈(面密封),螺纹副用预涂胶(螺纹密封),安装孔用带胶的拉铆件。三条路可以叠加,但每叠加一条就多一道工序和一处失效点,所以只封真正会进水的那条。
- 两零件贴合面渗水 → O 型圈密封螺栓 / 密封螺母
- 沿螺纹螺旋间隙渗水 → 预涂胶密封螺栓
- 薄板安装孔渗水、无内螺纹 → 拉铆螺柱 / 密封铆钉
- 既有贴合面又有螺纹间隙 → 组合方案,但要分别验收
第二步:把 IP68 拆成可谈的条件
IEC 60529 的编码里,第一位是防固体异物(0-6),第二位是防水(0-8)。6 表示尘密,8 表示持续浸水。关键在最后这一位:标准对 IPX8 只规定了「严酷程度高于 IPX7」,具体浸水深度与持续时间由制造方与用户协商。所以「IP68」本身不是结论,而是一个需要补充条件的等级标签。
落到采购上,技术协议至少要写清四件事:试验介质(淡水/盐水/指定液体)、浸水深度、持续时间、试验时是否通电或带压。汽车零部件另有 ISO 20653 体系,用 IP6K9K 这类带高温高压喷淋的等级,与消费电子的 IP68 不能直接互换。
- IEC 60529 / GB/T 4208:通用外壳防护等级,IPX8 条件需协商
- ISO 20653:道路车辆防护等级,含 IP6K9K 高压高温喷淋
- 站内口径:IP68 统一按 IEC 60529 标注
- 协议里必须补:介质、深度、时长、带压与否
第三步:O 型圈密封的四个变量
同一只圈,装在不同的槽里效果可以差十倍。决定密封成败的是四个变量:线径与沟槽尺寸是否匹配(尺寸系列见 GB/T 3452.1,沟槽设计见 GB/T 3452.3)、压缩率是否落在弹性区间、材质是否耐受介质与温度、以及间隙是否大到会让圈被压力挤出。
压缩率是最容易被忽略的一项。压得太少,回弹填不满加工纹理;压得太多,圈会永久变形、失去回弹能力,拆一次就废。这一项由沟槽深度与线径共同决定,必须按圈供应商的沟槽手册算,不能凭经验给个「压紧点」。产品页强调「槽位加工精度高,密封圈不易挤出」,说的就是间隙控制这一环。
第四步:预涂胶密封的边界条件
预涂胶的原理是胶层在拧紧时被螺纹牙挤压、填满螺旋通道,形成一道物理阻隔。它不需要固化就能起封,因此装配节拍不受影响;但正因为是「填充」而不是「粘接」,它的密封能力有明确边界:介质要相容、压力不能超过胶的承压能力、温度不能超出胶的软化区间。
产品页对此的表述是克制的——「螺纹缝防水防漏(按介质与压力实测)」「密封性能按客户介质与压力实测确定」。这句话的含义是:厂方不替客户承诺一个脱离工况的 IP 等级,必须拿实际介质和压力做验证。重复拆装也要提前说明:胶层是一次性的,复装需重新涂胶或换件。
第五步:薄板与箱体怎么封
薄板的难点不是密封,而是「没有螺纹」。拉铆螺柱的解法是把外螺纹做在铆接件上,底部预涂胶在铆接时被挤压填充安装孔,同时靠抗扭转与抗推出力保证连接点稳定;69 密封铆钉的解法是用封闭端结构加头部密封圈/密封帽阻断通道,铆接厚度覆盖 0.5-4mm。
这类件的共同优点是单面安装、免焊接——不需要背面操作空间,也不会因焊接热输入让薄板翘曲、让已喷涂的表面报废。代价是连接强度由板材与铆接质量决定,不能按螺栓的强度等级去要求它;承力部位要按拉脱力与抗剪力的实测值设计,而不是按螺纹规格。
第六步:验收该写哪几项
密封:按约定的介质、深度、时长做浸水或水压试验,或做气密压降测试(产线常用、可全检);带压工况要加做保压与压力循环。结构:拉铆件测拉脱力与抗扭力,螺纹件测装配扭矩与破坏扭矩。
耐久:盐雾按 ISO 9227(中性盐雾)做,判定按双方约定的等级;复装次数按维护计划给,O 型圈件要求换圈后可复现密封,预涂胶件要求复装必须换件或补胶。这些项写进技术协议,远比在样品阶段口头确认「能防水」有用。
从原型设计到售后的总成本优化伙伴
六项专业服务覆盖选型、样件、验证与量产爬坡,把"这颗螺丝行不行"变成可验证的工程结论。
快速工程样件
专业培训
专业测试服务
专业设计咨询
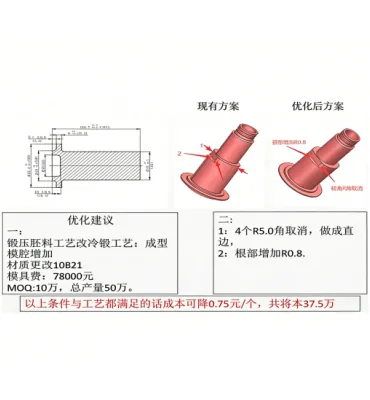
持续工艺优化
专业拆解分析
从失效路径到浸水验证
密封件的验证必须在真实介质与真实扭矩下做,样品泡水只能证明样品。
失效路径确认
画出装配体的进水路径,标出贴合面、螺纹副与安装孔,确定需要密封的位置与不需要的位置。
密封形式选型
按路径给面密封、螺纹密封或铆接密封方案,同步确认是否需要叠加,避免过度密封增加工序。
沟槽与孔位核对
核对 O 型圈线径与沟槽尺寸、螺纹精度等级、薄板孔径与板厚是否在铆接件适用范围。
实况密封验证
按约定介质、深度、时长做浸水或气密测试;带压工况加做保压与压力循环,记录泄漏点位置。
复装与耐久
按维护频次做复装验证,O 型圈件换圈复测,预涂胶件确认复装必须换件;盐雾按 ISO 9227 做。