低空经济紧固件解决方案|无人机 / eVTOL 机体复合材料 / 电池仓 / 设备架
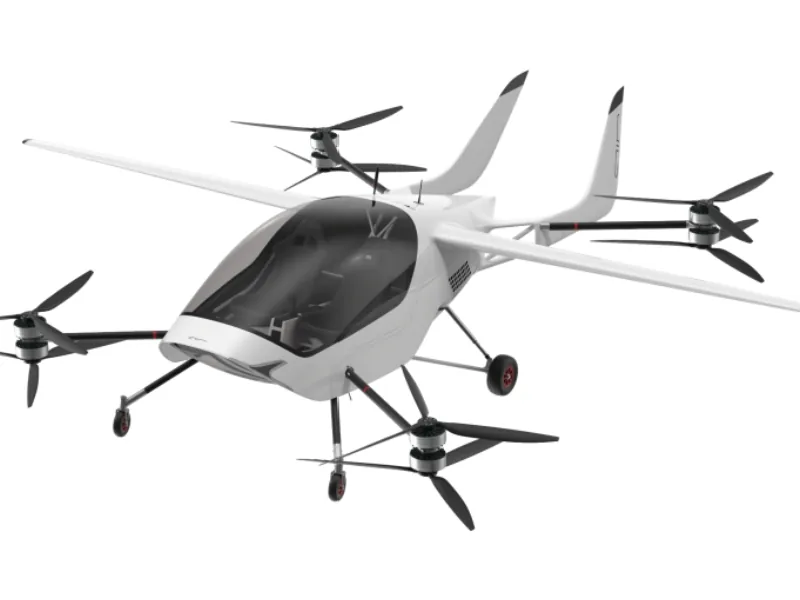
低空飞行器的结构有两个绕不开的矛盾:机体是碳纤维层压板,开一个孔就断一束纤维;而电机、桨毂、起落架带来的振动又要求连接件长期不松。本页按《行业手册-低空经济》的四类连接工艺组织,20 个规格全部可点进产品页核对尺寸与材质。
机体不能随便开孔,那就把螺纹粘上去
低空飞行器的紧固件不是先选规格,而是先判断这块材料允许用什么连接方式。以下每条都标注了可核验的出处。
碳纤维机体开孔就是断纤维,粘接是免开孔的那条路
碳纤维层压板强度高但脆性大,直接攻丝容易开裂,螺纹强度也不足;孔边还是应力集中的起点,每开一个孔都在削弱这一处的承载截面。手册给出的无损路径是复合材料粘接:粘接板按连接强度需要设计尺寸并做轻量化设计,杆部与板材的连接方式按所需强度选择。
胶层同时是电偶腐蚀的隔离层
碳纤维与金属接触会构成电偶对,在有电解质的环境里,阳极侧的金属会被优先腐蚀。粘接结构在这里有第二个作用:胶层把金属嵌件与碳纤维隔开,阻断电偶腐蚀路径。这一点在沿海、高湿或喷淋工况下比强度本身更容易被忽略。
振动是常态,防松靠升角不是靠拧得更紧
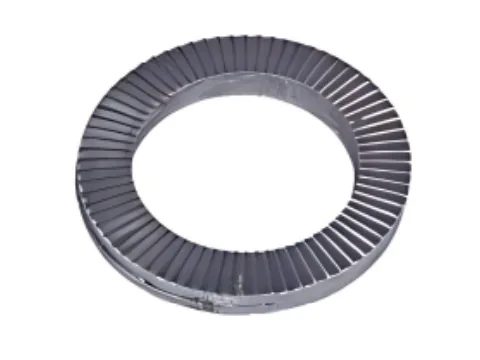
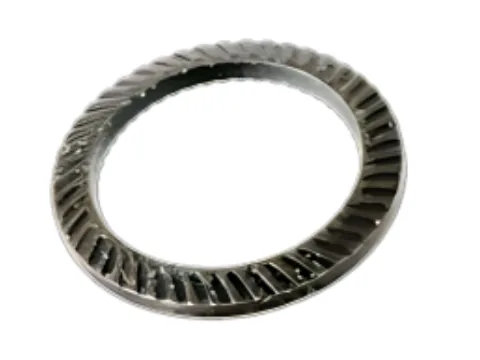
双层防松垫圈利用两垫圈面接触的升角大于螺纹抬升角这一原理,使拆卸扭矩大于安装扭矩,用于横向振动载荷较大的部位;单面齿锥形防松垫圈用于有交变载荷的振动场合,提供间隙补偿并增加接触面摩擦力。两者都不是靠提高预紧力实现防松,因此不会牺牲基材。
电池仓和设备舱要防水,靠密封结构而不是靠拧紧
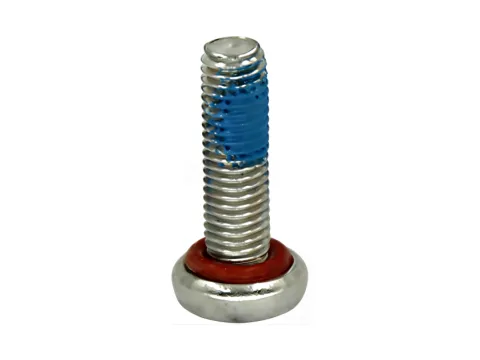
手册给出的两条路径:一是用密封压铆螺柱、预涂胶拉铆螺母与预涂胶铆钉,用于需要防水的钣金结构,可实现 IP68 密封等级;二是在螺丝头下或螺纹处预涂胶、或加入密封圈,同样可达 IP68。风险点不在件本身,而在装配扭矩的一致性。
维护口盖要拆得快,还要拆完不掉件
低空飞行器的口盖、检修面板拆装频次远高于机体结构件。松不脱螺丝在面板上拆卸后螺丝不掉落,避免小件掉进舱内或丢失;对平面度要求高的钣金件用平头铆钉,压铆接地端子则用于钣金接地连接。
20 个规格,按四类连接工艺分组
每张卡片直达产品页,头型、槽型、材质、镀层与包装以产品页为准。粘接类与密封类建议先拿样做实配与气密验证,再定图纸。
复合材料粘接
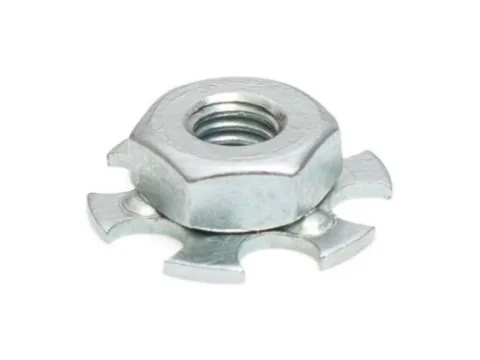
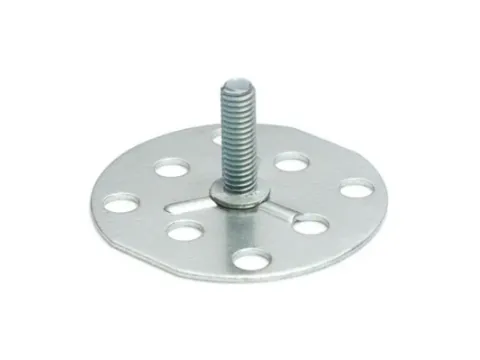
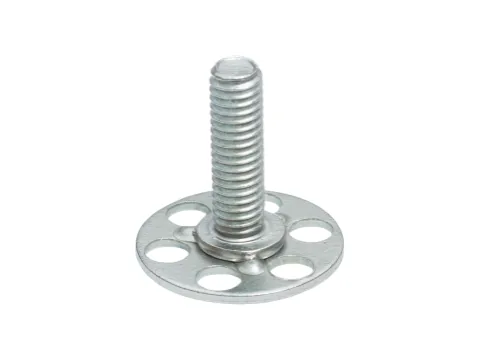
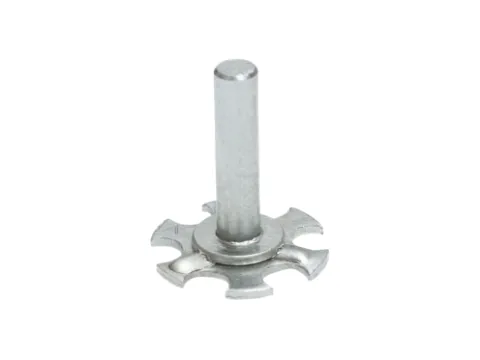
5 个 SKU通过粘接方式实现复合材料无损强度、免开孔的高强度连接。粘接板可依据连接强度需要设计尺寸并做轻量化设计,杆部与板材的连接方式按所需强度选择。适用于碳纤维层压板机体、机臂与设备安装点。
铆接类 - 压铆、拉铆(密封、非密封)
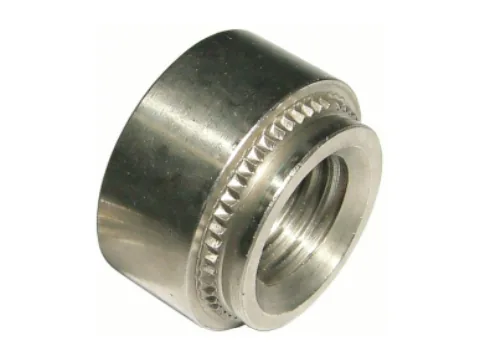
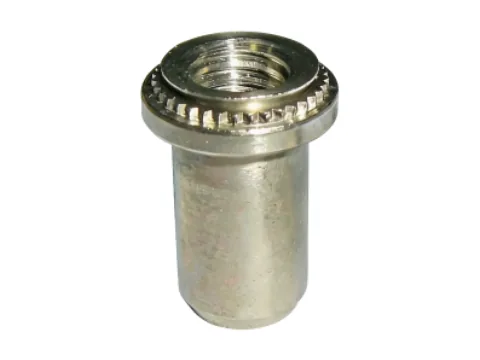
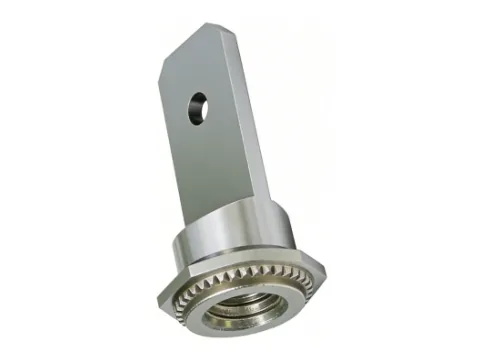
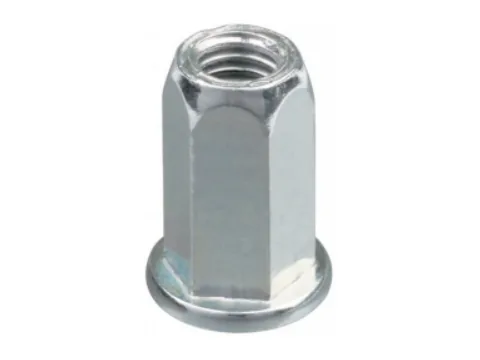
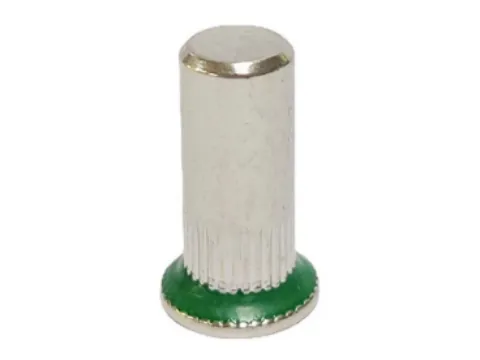
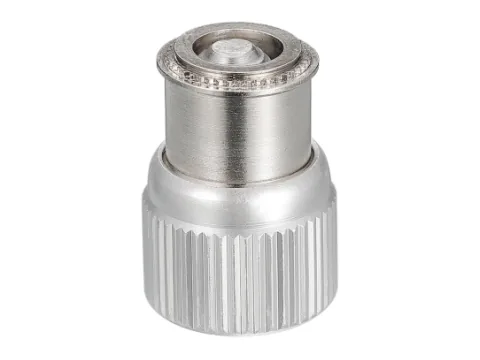
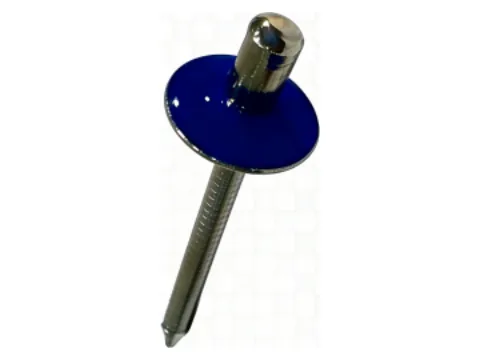
7 个 SKU压铆螺母 / 螺柱与拉铆螺母、拉铆钉用于钣金结构件的紧固连接,压铆接地端子用于钣金接地连接;密封压铆螺柱与预涂胶拉铆螺母、预涂胶铆钉用于需要防水的钣金结构,可实现 IP68 密封等级;平头铆钉用于对平面度要求高的钣金件。
防松垫圈
3 个 SKU双层防松垫圈用于横向振动载荷较大的场合,利用两垫圈面接触的升角大于螺纹抬升角的原理,使拆卸扭矩大于安装扭矩;单面齿锥形防松垫圈用于有交变载荷的振动场合,提供间隙补偿并增加接触面摩擦力。
螺丝类 - 防松、密封、送不脱等
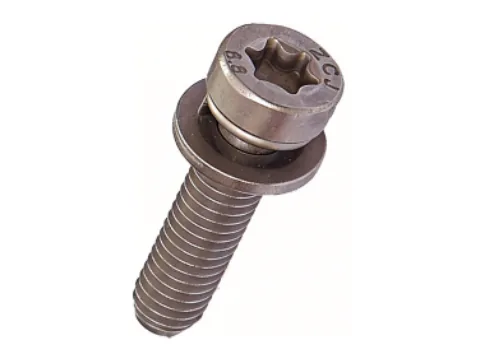
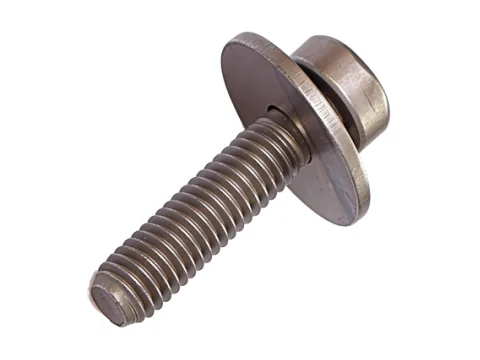
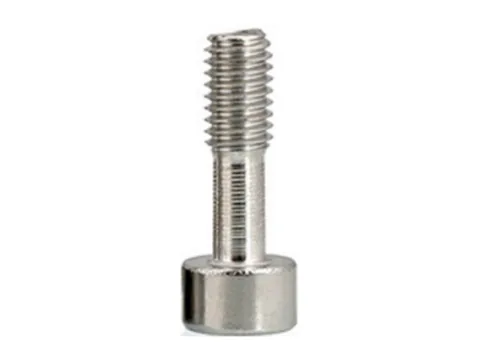
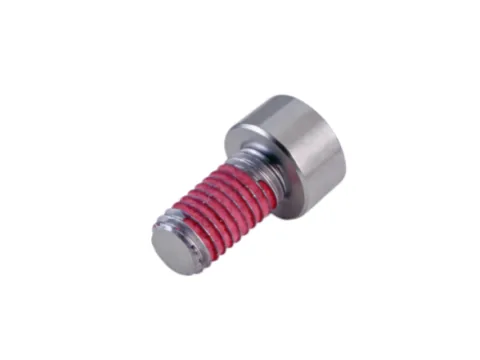
5 个 SKU螺栓通过组合结构与预涂螺纹防松胶(化学、物理)实现防松;也可在头下或螺纹处预涂胶、或加入密封圈实现密封,可达 IP68;松不脱螺丝在面板上拆卸后螺丝不掉落,便于维护口盖与检修面板。
低空飞行器上最考验紧固件的四个位置
机体、电池仓、动力单元、设备架——四处的材料与工况完全不同,选型不能通用。
机臂与机体的连接
碳纤维层压板不宜开孔攻丝,用粘接螺柱或粘接螺母把螺纹转移到金属嵌件上;粘接板尺寸按连接强度设计,胶层同时阻断碳纤维与金属之间的电偶腐蚀。
电池仓与设备舱密封
需要防水的钣金或复材舱体,用密封压铆螺柱与预涂胶拉铆螺母、铆钉,或在螺丝头下/螺纹处预涂胶、加密封圈,可达 IP68;成败取决于扭矩一致性。
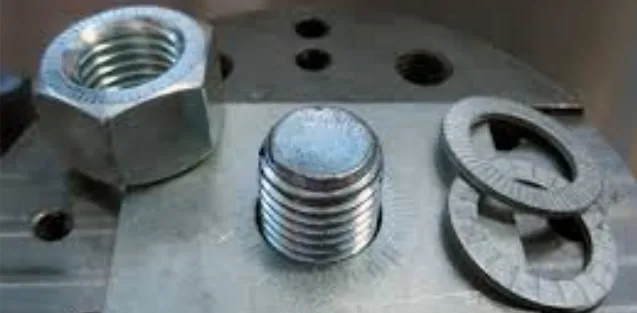
电机、桨毂与起落架
这类部位承受持续振动与交变载荷,用双层防松垫圈(升角原理)或单面齿锥形防松垫圈(间隙补偿),也可用预涂螺纹防松胶做化学防松。
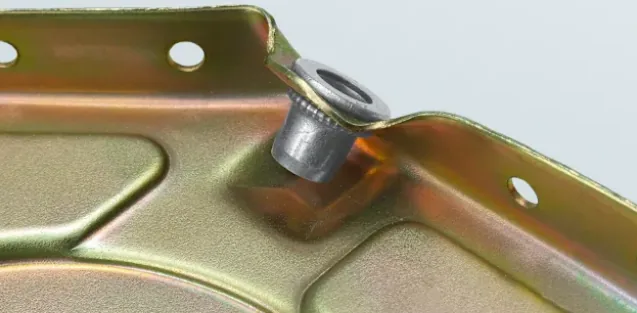
设备架与维护口盖
钣金设备架用压铆螺母/螺柱配合接地端子,平面度要求高的位置用平头铆钉;口盖用松不脱螺丝,拆卸后不掉落,减少舱内异物风险。
低空经济紧固件的选型逻辑
先看材料允许什么连接方式,再看振动,最后看密封与维护。顺序颠倒,后面全是返工。
低空飞行器的结构与汽车、消费电子都不同:机体大量使用碳纤维层压板,开孔即断纤维;动力单元带来持续振动;电池仓又要防水。这意味着选型的第一步不是查规格表,而是判断这块材料允许用什么连接方式。下面五节按这个顺序展开,依据《行业手册-低空经济》与站内碳纤维、防松、密封相关产品页。
第一步:这块材料能不能开孔
碳纤维复合材料强度高但脆性大,直接攻丝易开裂、螺纹强度不足;孔边又会成为应力集中的起点。所以复材件的默认路线是免开孔——用粘接把金属嵌件固定到层压板上,再由嵌件提供金属螺纹。
能开孔的部位通常是金属接头、钣金设备架、机加工安装座。这类部位才轮到压铆、拉铆或螺纹连接。判断顺序搞反,最容易出现的后果是「为了装一颗螺丝把整块复材板改厚」,重量和成本同时上升。
- 碳纤维层压板、蜂窝夹层 → 粘接类(免开孔)
- 钣金设备架、金属安装座 → 压铆 / 拉铆
- 需要反复拆装的口盖 → 松不脱螺丝 + 压铆螺母
- 平面度要求高的钣金件 → 平头铆钉
第二步:粘接结构要交代哪几件事
手册的口径是:粘接板可依据连接强度需要设计尺寸并做轻量化设计,杆部与板材的连接方式按所需强度选择。翻译成图纸语言,就是三个变量要一起定:粘接面积(由拉脱/剪切载荷决定)、嵌件形式(螺母、螺柱、销子)、以及杆部与板的连接方式。
还有一个常被漏掉的变量是胶层。它既是承载面,也是碳纤维与金属之间的隔离层——没有这层隔离,电偶对在有电解质的环境下会优先腐蚀金属侧。所以在沿海、高湿、喷淋工况下,胶层的连续性与固化工艺要写进技术协议,而不是只写「粘接牢固」。
第三步:振动部位选哪种防松
低空飞行器的振动来自电机、桨毂与气动扰流,频率高、持续时间长。手册给了两条垫圈路线:双层防松垫圈用于横向振动载荷较大的场合,靠两垫圈面接触的升角大于螺纹抬升角,使拆卸扭矩大于安装扭矩;单面齿锥形防松垫圈用于有交变载荷的场合,提供间隙补偿并增加接触面摩擦力。
如果结构不允许加垫圈(例如沉头或空间受限),就走化学防松:预涂螺纹防松胶。注意这两条路线解决的是「松脱」,不是「疲劳」——如果失效形式是螺栓断裂而不是退出,那要从预紧力与刚度匹配上找原因,换防松件没有用。
第四步:密封按「拆不拆」分流
不可拆或极少拆的部位(舱体、结构件)用密封压铆螺柱、预涂胶拉铆螺母与预涂胶铆钉,把密封做在件上,装配时不需要额外工序;可拆部位(口盖、检修面板)则在螺丝头下或螺纹处预涂胶,或加密封圈,维护后重新装配仍能恢复密封。
手册给出的等级是 IP68。需要提醒的是:IP68 是「防尘 6 级 + 持续浸水」的组合等级,具体浸水深度与时间由产品标准规定(定义见 IEC 60529 / ISO 20653),验收时应按整机要求写明条件,不能只写「IP68」三个字。
第五步:验收要写清的四类数据
力学:粘接件看拉脱与剪切,压铆/拉铆件看推出力与拉脱力,螺纹件看装配扭矩与破坏扭矩。密封:按约定的 IP 等级做气密或浸水验证,并记录压力、时间与判据。环境:镀层按 ISO 9227 做中性盐雾,复材件要额外关注胶层在湿热后的强度保持。
振动:按整机工况给谱,常用正弦振动或随机振动标准(如 IEC 60068-2-6 / GB/T 2423.10 一类)作为方法,判定值是「试验后扭矩衰减不超过多少」而不是「不松」。这些数值我们不替客户拍——它们必须由整机的载荷谱与安全系数推出来,这一条要在打样阶段就讲清,避免量产后扯皮。
从原型设计到售后的总成本优化伙伴
六项专业服务覆盖选型、样件、验证与量产爬坡,把"这颗螺丝行不行"变成可验证的工程结论。
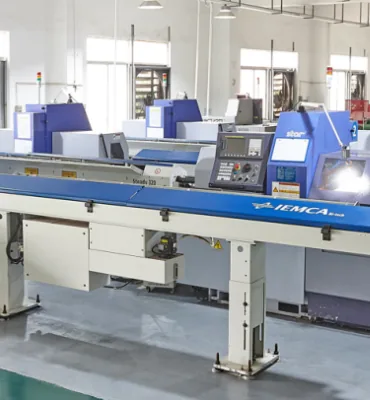
快速工程样件
专业培训
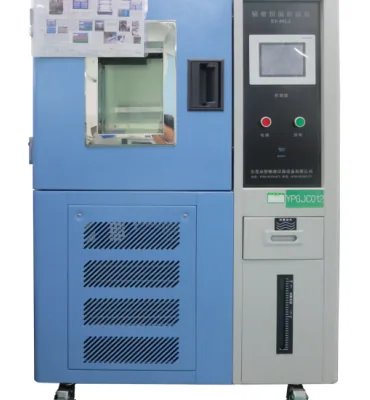
专业测试服务
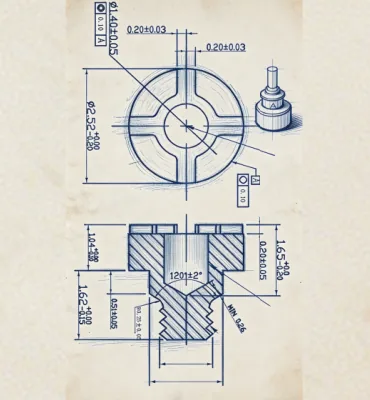
专业设计咨询
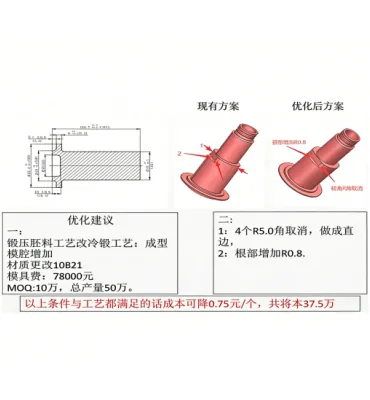
持续工艺优化
专业拆解分析
从结构图到装机交付
低空项目的批量通常不大、型号迭代快,样件与工艺要能跟上改图节奏。
结构与材料确认
确认基材(复材/钣金/机加)、板厚、可用空间与连接点受力形式,标出哪些位置不允许开孔。
连接方式与选型
按免开孔粘接、压铆/拉铆、螺纹与防松四条线给方案,快速工程样件先做实配。
性能与环境验证
拉脱/推出力、扭矩、IP 密封、盐雾与振动,按整机要求给方法与判据。
装机与工艺固化
确认压铆工装、粘接固化参数与装配扭矩窗口,形成可复制的作业条件。
小批交付与持续优化
按批次数据做工艺优化,失效件做专业拆解分析定位环节。