硬质合金刀具紧固解决方案|12.9 级刀片螺丝TORX PLUS 槽型内外牙转接
可转位刀片靠一颗螺丝夹在刀杆上:螺丝松一点,刀片微移,加工尺寸就飘;紧一点,硬质合金的孔口就被压裂。硬质合金又硬又脆,能容忍的夹紧力窗口比钢件窄得多。本页 7 个规格按「刀片锁紧」与「刀柄转接」两组组织,强度、槽型与镀层都可逐个核对。

刀片锁紧的五个关键点,都不在「拧多紧」上
刀片螺丝的失效往往表现为「加工尺寸漂移」或「刀片崩口」,而不是螺丝断掉。以下每条都能在产品页里核到出处。
硬质合金怕的不是压力,是应力集中
硬质合金硬度高、抗压好,但抗拉与抗弯差、几乎没有塑性。刀片沉孔边缘一旦出现局部高点或毛刺,拧紧时应力全部集中在那一点,孔口就会崩。所以刀片螺丝的头部锥面必须与刀片沉孔良好贴合——贴合面积不足,扭矩再准也没用。
槽型决定的是「能不能把扭矩传进去」
刀片螺丝规格小(M1.6-M5 常见),槽口能承受的扭矩有限。TORX PLUS® 六角花形槽的齿形接触面平直、承载面积大,可以在更高锁付扭矩下防止槽口滑脱;普通内六角在小规格上容易「拧圆」,一旦槽口损坏,刀片就取不下来,只能破坏性拆解。
12.9 级不是为了「更硬」,是为了抗疲劳
刀具螺丝每次换刀都要拆装,承受的是反复拧紧的扭矩与切削振动。12.9 级(抗拉 ≥1200MPa、屈服 ≥1080MPa、HRC 39-44)配合淬火回火,兼顾硬度与韧性,目的是在反复拆装与高频振动下不产生螺纹疲劳与头部断裂,而不是单纯追求强度数字。
切削液是持续的腐蚀环境
机床里的切削液长期冲刷刀杆与螺丝,含氯、含硫的配方对镀层并不友好。所以刀具螺丝的表面处理不是外观选项:发黑成本低但防腐弱,镀锌通用,锌镍合金在耐蚀与耐化学性上更好。选型时要按切削液类型与换刀频次来定,而不是默认发黑。
刀杆螺纹孔磨损了,靠内外牙套救回来
钢制刀杆的螺纹孔在长期换刀后会磨损、溃牙,整把刀杆报废成本很高。高精度内外牙套的作用就是给低强度或已磨损的基体重新做一个高强度内螺纹,靠深孔精密加工保证内外牙同轴度;内外牙螺丝则用于规格转换(如外 M8×0.75 转内 M5×0.8),一颗件完成转接、减少零件数。
7 个规格,按「锁刀片」与「接刀柄」分两组
小规格锁刀片,要求槽型不滑、扭矩可重复;大规格与内外牙件用于刀柄、模组转接与螺纹修复。每张卡片直达产品页,尺寸、强度与镀层以产品页为准。
刀片锁紧:小规格、高重复精度
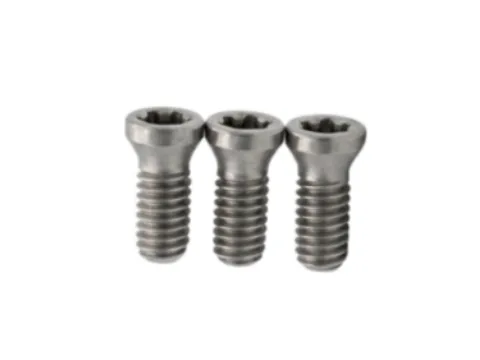
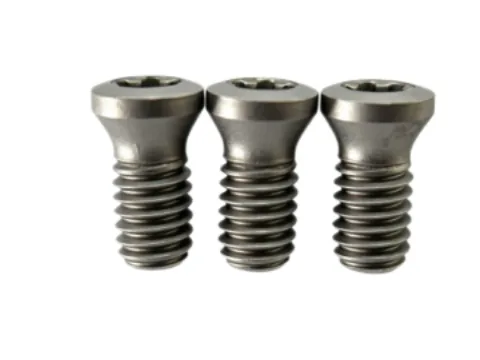
4 个 SKUM1.6-M4.5 的刀片螺丝,全部为 12.9 级 42CrMo、抗拉 ≥1200MPa、HRC 39-44、螺纹 6g。TORX PLUS® 槽型承载面积大、抗槽口滑脱,适合频繁换刀的加工中心;规格从 5IP 到 25IP 覆盖常见刀片孔。
刀柄转接与螺纹修复
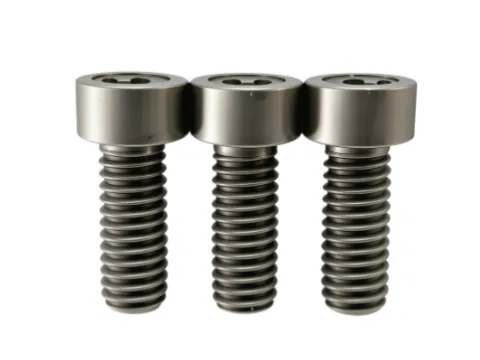
3 个 SKU大规格锁紧螺丝用于刀柄、夹头与模组;内外牙结构用于规格转换(外 M8×0.75 转内 M5×0.8),一颗件替代「转接套 + 螺钉」;高精度内外牙套则为磨损或低强度的刀杆螺纹孔重建高强度内螺纹,靠深孔精密加工保证同轴度。
四处典型的刀具紧固位置
车削刀片、铣削刀片、刀柄夹头、模具与工装——四处对扭矩重复性与防腐的要求各不相同。
车削与铣削刀片锁紧
刀片靠螺丝压在刀杆的定位面上,螺丝的夹紧力决定刀片能否稳定贴合。加工尺寸漂移往往不是刀片磨损,而是夹紧力不足导致刀片微移。这类部位要用定扭工具,并按规定扭矩换刀,不能凭手感。
刀柄与夹头锁紧
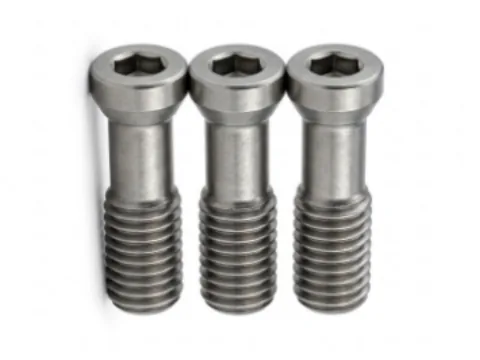
规格更大、受力更复杂,还要承受换刀时的冲击。这类位置多用 M6-M8 的 12.9 级螺丝,槽型仍以 TORX PLUS® 或内六角为主;表面处理要按切削液类型选,锌镍合金在含氯切削液下更稳。
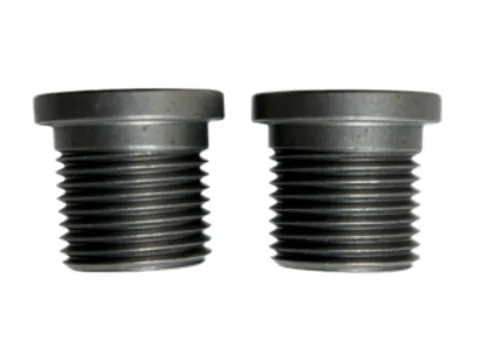
刀具模组与快速转接
自动化换刀要求「一次安装完成规格转换」,内外牙螺丝正是为此设计:外牙旋入刀具体,内牙接纳标准螺钉,省掉转接套与额外工序。转接件的同轴度直接决定刀具跳动,必须按精密件验收。
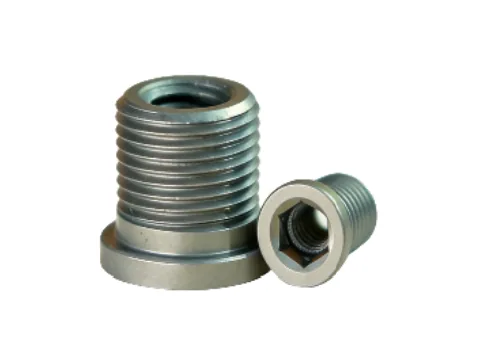
刀杆螺纹孔修复
钢制刀杆的螺纹孔在长期换刀后磨损、溃牙,用内外牙套重建内螺纹比换整把刀杆划算得多。关键是同轴度与端面垂直度——套歪了,刀片就压不平,加工精度全丢。
刀具紧固件的选型逻辑
先定刀片孔型与规格,再定槽型与强度,最后按切削液定镀层。
刀具螺丝是一个「小件决定精度」的典型:它本身只值几块钱,但夹紧力不对,整批工件就报废。所以选型顺序要从刀片与刀杆这一端往回推——先看刀片沉孔与螺纹规格,再看换刀频次与扭矩工具,最后才谈强度等级与表面处理。下面五节依据站内 TORX PLUS® 系列刀具螺丝、内六角内外牙螺丝与高精度内外牙套的产品条款,以及 ISO 965-1、GB/T 3098.1、GB/T 70.1 的标准口径。
第一步:从刀片孔型与螺纹规格倒推
刀片沉孔的锥角与孔径决定了螺丝头部形式,螺纹规格决定了夹紧力上限。这两个参数由刀片厂商定,紧固件只能配合,不能更改。所以选型的第一件事是拿到刀片的沉孔图纸与推荐螺丝规格,而不是先挑一颗「看起来合适」的螺丝。
常见规格从 M1.6 到 M5(对应 5IP、8IP、15IP、25IP 等槽型),大规格刀柄用 M6-M8。规格越小,槽口能承受的扭矩越低,对槽型与批头精度的要求越高。
- 小刀片(M1.6-M2.5)→ TORX PLUS® 5IP / 8IP
- 常规刀片(M4-M5)→ TORX PLUS® 15IP / 25IP
- 刀柄与夹头(M6-M8)→ TORX PLUS® 20IP-30IP 或内六角
- 需要规格转换 → 内外牙螺丝(外牙转内牙)
- 刀杆螺纹磨损 → 高精度内外牙套重建内螺纹
第二步:槽型比强度更影响「能不能用」
刀片螺丝的失效很少是「螺丝断了」,更多是「槽口拧圆了」。一旦槽口损坏,螺丝取不出来,刀片拆不下来,只能破坏性处理——这在换刀频繁的产线上是实打实的停机损失。
TORX PLUS® 相比普通内六角,齿形接触面平直、承载面积更大,同等尺寸下能传递更高扭矩且不易滑脱;内六角(SW)的优势是通用性好、扳手随手可得。选型时可以按「换刀频次 × 扭矩大小」来定:高频高扭优先花形槽,低频低扭可用内六角。
第三步:强度与硬度的平衡
12.9 级(抗拉 ≥1200MPa、屈服 ≥1080MPa、HRC 39-44)是刀具螺丝的常见配置,材料多为 42CrMo,经淬火回火获得硬度与韧性的平衡。硬度太低,槽口容易磨损变形;硬度太高,韧性下降,冲击下可能脆断。
这里还有一个隐含风险:12.9 级属于氢脆敏感区间(抗拉强度超过约 1000MPa 即需关注)。如果这类螺丝走电镀路线,必须配套去氢工艺,否则可能在装配后延迟断裂。刀具螺丝批量大、规格小,这一点尤其容易被忽略。
第四步:镀层要按切削液选
发黑成本最低,防腐能力也最弱,适合干燥环境或短期使用;镀锌通用,但在含硫、含氯切削液下寿命有限;锌镍合金的耐蚀与耐化学性更好,适合长期浸泡切削液的工况。选型时问一句「这台机床用什么切削液、多久换一次刀」,比看样本上的盐雾小时数更实用。
另外要注意镀层对扭矩的影响:不同镀层的摩擦系数不同,同样的扭矩设定值,实际夹紧力会有差异。换镀层时扭矩窗口应重新确认,不能直接沿用旧参数。
第五步:验收写哪几项
尺寸与螺纹:按图纸核对头型、长度与螺纹规格,螺纹用 6g 通止规检验(ISO 965-1);槽型按 ISO 10664(内花形驱动)或 GB/T 70.1(内六角)核对。机械性能:按 GB/T 3098.1 的 12.9 级要求做拉力、硬度与保证载荷。
使用性能:做规定扭矩下的反复拆装试验(模拟换刀),检查槽口磨损与螺纹损伤;镀层按 ISO 9227 做盐雾;若走电镀工艺,加做氢脆预载荷抽检(GB/T 3098.17)。这些项目做完,才能说这颗螺丝「经得住产线」。
从原型设计到售后的总成本优化伙伴
六项专业服务覆盖选型、样件、验证与量产爬坡,把"这颗螺丝行不行"变成可验证的工程结论。
快速工程样件
专业培训
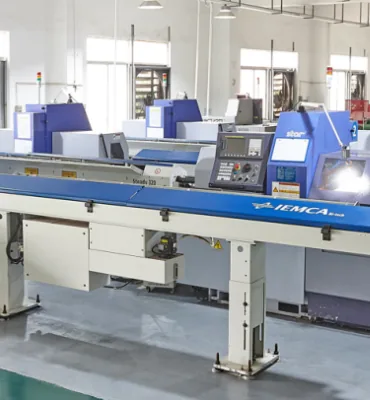
专业测试服务
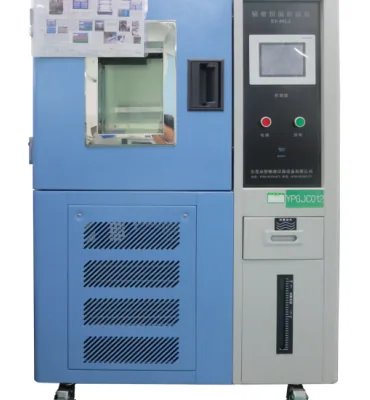
专业设计咨询
持续工艺优化
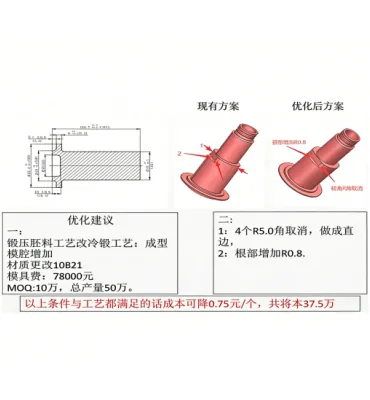
专业拆解分析
从刀片图纸到换刀试验
刀具螺丝的验证要模拟真实换刀:反复拆装后的槽口与螺纹状态,比单次拉力更重要。
刀片与刀杆核对
拿到刀片沉孔图纸与刀杆螺纹规格,确认头型、螺纹与长度,标出需要转接或修复的位置。
槽型与规格选型
按换刀频次与扭矩大小选花形槽或内六角,小规格优先 TORX PLUS® 防槽口滑脱。
强度与镀层定档
确认 12.9 级与 HRC 区间,按切削液类型选发黑、镀锌或锌镍合金,必要时评估去氢。
换刀模拟试验
按规定扭矩反复拆装,检查槽口磨损、螺纹损伤与刀片定位重复精度。
批量与防腐验证
按批抽检硬度与螺纹通止,镀层按 ISO 9227 做盐雾,电镀件加做氢脆预载荷抽检。