工程塑料件紧固解决方案|金属嵌件植入自攻螺套强化防胀裂设计
塑件上的螺纹是「软组织」:同样的 M3,在钢件上能承受几百牛的预紧力,在 PC/ABS 上给多了就开裂、给少了就蠕变松脱。所以塑件紧固的核心不是选螺丝,而是决定螺纹从哪里来——埋一颗金属嵌件,还是让螺丝自己攻出来。本页 4 个规格覆盖这两条路。
塑件紧固的五个真实约束
塑件的失效模式和金属完全不同:不是「松」,而是「裂」和「沉」。以下每条都能在产品页里核到出处。
塑件不是「软一点的金属」,它会开裂
金属过载是变形或断裂,塑件过载往往是应力开裂——尤其在孔壁较薄、材料含玻纤、或装配环境有应力开裂剂(脱模剂、清洁剂)时。开裂从孔壁开始,外观上常常几天后才显现。所以塑件连接的扭矩上限由「孔壁应力」决定,而不是由螺丝强度决定。
螺纹要么植入,要么自己攻出来
两条路的分界线是「这个螺纹点要不要反复拆装、要不要承力」。要反复拆装或承力,就埋金属嵌件——螺纹是钢/铜/铝的,强度与耐磨性由金属决定;只是一次装配、载荷不大,就让螺丝自攻成型,省掉埋植工序。两条路都能做,但混着做最容易出问题:在自攻孔上反复拆装,孔会越拆越大。
嵌件的抗拔力来自滚花,不是来自胶
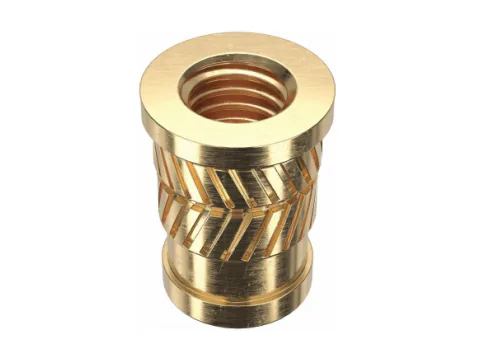
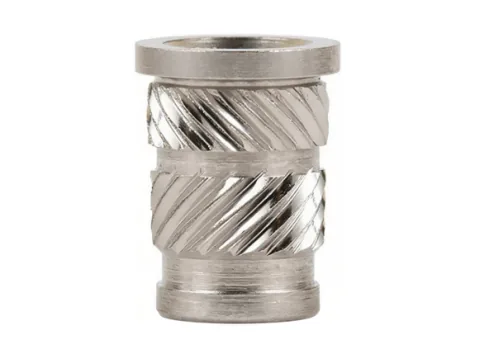
嵌件与塑件的结合靠外圆滚花齿与基体形成的机械咬合:塑料在冷却收缩时抱住滚花,形成抗拔与抗扭。所以滚花形式、齿深、嵌件外径与孔径的过盈量,直接决定抗拔力。这也是为什么嵌件要按图纸定制滚花形式——通用件放到不同材料、不同壁厚上,效果差别很大。
嵌件材质决定的是「第二功能」,不只是强度
黄铜嵌件(H62/H59)导电导热好,本色/镀镍/镀锡可选,适合连接器、端子座、开关塑壳这类既要螺纹又要导电的部位;铝合金嵌件(6061)轻、阳极氧化后外观均匀,适合 3C 外壳、无人机、汽车内饰这类对重量与外观都有要求的部位。选材先问「这个点要不要导电/导热/减重」,再问强度。
塑件会蠕变,夹紧力会自己跑掉
塑料在恒定载荷下会持续变形,装配时的夹紧力在几周内明显衰减——这就是「明明拧到位,过一阵又松」。对策不是加大扭矩(那会开裂),而是降低单位压强:用带法兰面的螺丝把力摊开,或选大承面的组合螺母。塑件连接的扭矩窗口通常比金属件窄得多,必须实测定。
4 个规格,两条路:植入螺纹 / 自攻成型
植入类解决「要反复拆装、要承力」的螺纹点;自攻类解决「一次装配、省工序」。每张卡片直达产品页,材质、牌号与表面处理以产品页为准。
金属嵌件:把螺纹植入塑件
2 个 SKU靠外圆滚花与塑料收缩后的机械咬合形成抗拔与抗扭,螺纹强度由金属决定,可反复拆装。黄铜(H62/H59)导电导热好、可镀镍镀锡,适合连接器与端子座;铝合金(6061)轻、可阳极氧化,适合 3C 外壳与轻量化结构。
自攻成型:让螺纹自己长出来
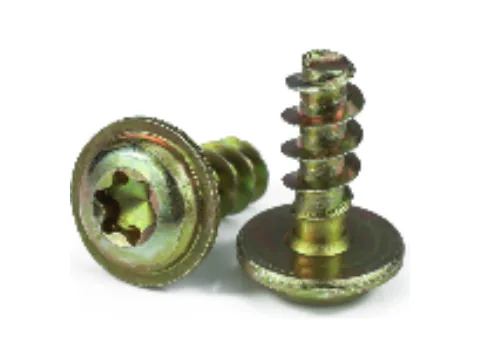
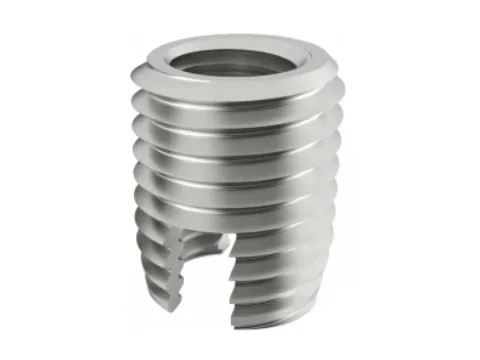
2 个 SKU不预埋金属件,靠螺丝或螺套在塑件上切削/挤压出螺纹。PT 内梅花盘头法兰塑料自攻螺丝用内梅花驱动防打滑、法兰面分散应力避免胀裂;302 型开槽自攻螺套则可对已磨损的塑件螺孔做修复与强化,或直接旋入形成金属内螺纹。
四类典型的塑件紧固位置
3C 外壳、汽车内饰、家电结构件、连接器与端子座——四处对螺纹的要求差别很大。
3C 电子外壳
壁厚常只有 1.0-1.5mm,孔壁薄、外观要求高。这里多用铝合金嵌件:6061 本体轻、阳极氧化后颜色均匀,滚花抱住塑件后能承受多次拆装;外观面还要注意嵌件端面不得高出,否则装配后顶出印痕。
汽车内饰与结构件
要过温度循环与振动,塑件的蠕变更明显。做法是嵌件+法兰面螺丝:嵌件负责螺纹强度,法兰负责把夹紧力摊开、减缓沉降。高温工况下还要核对塑件材料的热变形温度,别让嵌件在高温下失去抱紧力。
家电塑胶结构件
批量大、成本敏感、多数不拆。这类部位用自攻螺丝最经济:内梅花驱动防打滑、法兰面分散应力,避免孔壁开裂。若某个孔位在售后需要拆修,可先用 302 自攻螺套把它升级成金属螺纹,而不必改模具。
连接器与端子座
既要螺纹又要导电,铜嵌件是标准答案:黄铜 H62/H59 导电导热好,镀镍或镀锡可焊、可降低接触电阻。这类部位的关键是嵌件与塑壳的密封与爬电距离,选型时要连同电气间隙一起看。
塑件紧固的选型逻辑
先定螺纹从哪来,再定孔壁能不能扛住,最后才谈扭矩。
塑件紧固的选型顺序与金属件完全不同:金属件先看强度等级,塑件先看「螺纹怎么形成」与「孔壁会不会裂」。原因很实在——塑件的失效是应力开裂与蠕变沉降,两者都不是靠提高螺丝等级能解决的。下面五节依据站内铝合金嵌件、铜嵌件、PT 塑料自攻螺丝与 302 自攻螺套四款产品的技术条款,以及 GB/T 3190、GB/T 5231、GB/T 8013 三项材料与表面处理标准。
第一步:这个螺纹点要不要反复拆装
这是最关键的一问。要反复拆装、或要承受较大轴向力,就必须埋金属嵌件——螺纹由金属承担,拆多少次都不会「越拆越大」。一次性装配、载荷不大的部位,用自攻螺丝或自攻螺套更经济。
折中的做法是「先自攻、后升级」:模具不开嵌件位,用自攻螺丝满足量产;对售后需要拆修的孔位,后期用 302 自攻螺套旋入,把塑料螺纹换成金属螺纹。这样既不增加模具成本,又保住了可维修性。
- 反复拆装 / 承力 → 金属嵌件(黄铜或铝合金)
- 一次装配 / 载荷小 → 自攻螺丝(PT / 三角牙)
- 已有塑料螺纹磨损 → 302 自攻螺套修复升级
- 既要螺纹又要导电 → 黄铜嵌件(可镀镍/镀锡)
- 要减重与外观 → 铝合金嵌件(6061 + 阳极氧化)
第二步:孔壁厚度决定一切
塑件的破坏几乎都从孔壁开始:壁太薄,嵌件压入时胀裂;壁够但过盈量大,同样裂;环境有应力开裂剂时,裂纹还会自己扩展。所以设计阶段必须先算孔壁厚度与嵌件外径的关系,再定过盈量。
经验做法是把嵌件外径、孔径与孔壁厚度一起画进图纸,并注明材料牌号与是否含玻纤——玻纤增强材料的刚性高、韧性低,同样的过盈量更容易裂。这些信息不写清,供应商只能按通用件发货,风险留在装配线上。
第三步:嵌件的抗拔力从哪来
嵌件与塑件的结合靠滚花齿与塑料收缩后的机械咬合。塑料在冷却时收缩抱住滚花,形成抗拔与抗扭;滚花越深、齿形越合理,抱得越紧。所以滚花形式必须按材料与壁厚定制,通用件的「万能滚花」往往两头不讨好。
铜嵌件与铝嵌件在这一点的处理一致:都强调防滑滚花+精密车削,并强调「不易随螺钉跟转」。跟转是嵌件失效的典型表现——拧螺钉时嵌件在塑件里打滑,扭矩传不到螺纹副上,最后把孔壁磨大。
第四步:扭矩窗口比金属件窄得多
塑件连接的扭矩上限由孔壁应力与基材承压决定,下限由防松需求决定,两者之间的窗口通常只有金属件的一半甚至更窄。这就是为什么塑件装配更需要扭矩控制工具,而不是凭手感。
另一个变量是蠕变:装配时的夹紧力会在几周内衰减,因此初始扭矩要给得略高一点留出余量,但又不能高到开裂。带法兰面的螺丝或大承面组合螺母能把单位压强降下来,等于把这个窗口拓宽——这是塑件选型里性价比最高的一招。
第五步:验收写哪几项
嵌件:抗拔力(拉出)、抗扭力(扭转)、嵌件端面与塑件表面的平齐度、以及外观有无裂纹(尤其透明件与高光面)。螺纹按 6H 通止规检验。自攻类:破坏扭矩、重复拆装后的保持力、以及孔口有无发白或裂纹。
整机:温度循环后的残余扭矩(测蠕变)、振动后的松脱、以及外观件的应力开裂检查(可用溶剂或恒温恒湿加速)。材料与表面处理按 GB/T 3190(6061)、GB/T 5231(黄铜牌号)、GB/T 8013(阳极氧化)核对,不要只在图纸上写「铝合金」。
从原型设计到售后的总成本优化伙伴
六项专业服务覆盖选型、样件、验证与量产爬坡,把"这颗螺丝行不行"变成可验证的工程结论。
快速工程样件
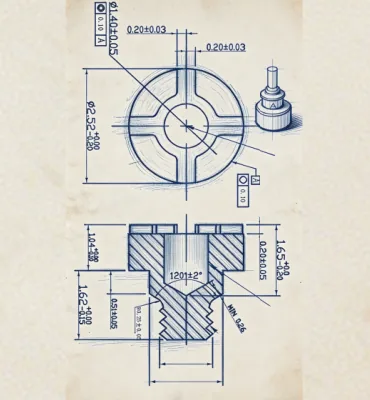
专业培训
专业测试服务
专业设计咨询
持续工艺优化
专业拆解分析
从孔壁核算到开裂检查
塑件的验证要看「装完有没有裂」和「几周后还紧不紧」,这两项都比扭矩值更重要。
螺纹方案定档
按拆装频次与载荷定植入或自攻;确认是否需要导电、减重等第二功能。
孔壁与过盈核算
核对嵌件外径、孔径、孔壁厚度与材料是否含玻纤,确定滚花形式与过盈量。
首件与破坏测试
做抗拔、抗扭与破坏扭矩测试,检查孔口发白、裂纹与嵌件跟转。
蠕变与温度循环
温度循环后复测残余扭矩,评估夹紧力衰减;必要时改用大承面法兰件。
外观与应力开裂
对外观件做应力开裂检查,确认清洁剂、脱模剂等环境因素已被排除。