紧固件表面处理方案|电镀与锌镍锌铝涂层阳极氧化
表面处理选错,通常不会在装配当天出事:可能三个月后从螺纹根部起白锈,也可能在装机一周后突然脆断——前者是防腐不足,后者是氢脆。镀层不只是「好看一点」,它同时改变耐蚀性、摩擦系数、导电性与氢脆风险。本页按三条工艺路线拆开讲。

表面处理的五个判断,别只看盐雾小时数
镀层评价指标很多,但决定成败的往往是那几个没写在样本上的:氢脆、摩擦系数、导电性。以下每条都能在产品页或标准体系中核到。
镀层的第一职责是防腐,第二职责是别把基体搞坏
电镀是阴极析氢过程:氢原子随镀层沉积渗入钢基体,强度越高越敏感。同一道镀锌工艺,用在 4.8 级螺栓上基本无事,用在 12.9 级以上就可能批量脆断。所以「选镀层」这件事在高强件上不是外观决策,而是工艺安全决策。
锌铝涂层(达克罗类)换的是「不析氢」这条路
锌铝涂层采用浸涂+烧结,几乎不产生氢,同时耐盐雾表现通常优于常规电镀锌,已成为新能源与汽车高强紧固件的主流防腐方案。代价是导电性差(接地部位要单独评估)、外观是银灰哑光、耐磨性不如镀镍。选它之前先确认这三条能不能接受。
锌镍合金是「电镀里最抗蚀的那一档」
锌镍合金镀层在盐雾与化学介质中的表现明显优于纯锌,常用于切削液环境、底盘件与户外件。它仍然是电镀工艺,因此高强件走这条路必须配去氢;同时镍的引入让镀层硬度上升,对螺纹配合与摩擦系数有影响,扭矩窗口要重新确认。
阳极氧化只适用于铝,而且会「长尺寸」
阳极氧化是铝件专属工艺:氧化膜在基体表面生长,尺寸会略微增加,膜层硬而脆,装配时棱边容易崩。它的优势是颜色可控、外观均匀、耐蚀好,适合外观件与轻量化结构;劣势是导电性差(需局部掩蔽或后加工导通点)且不耐强碱。
盐雾小时数不等于寿命,试验方法要对着工况选
中性盐雾(GB/T 10125 / ISO 9227 NSS)是最常用的对比手段,但它恒定、连续、单一介质,与真实工况(干湿交替、温度循环、融雪盐、切削液)差别很大。汽车件常用循环腐蚀,镀层件有时用铜加速醋酸盐雾(CASS)。拿 NSS 小时数直接换算「能用几年」,是最常见的误用。
6 个规格,按涂层工艺分三组
同一颗件可以走不同工艺,最终性能差别很大。以下按工艺分组给出可查的代表规格,具体镀层以产品页与图纸约定为准。
电镀类:锌、锌镍、镍、锡
2 个 SKU电镀是最通用的路线,成本低、外观可控、导电性好;代价是析氢风险与废水处理要求。锌镍合金在耐蚀性上明显优于纯锌,适合切削液与户外工况;镀镍/镀锡则用于需要可焊或低接触电阻的部位(如铜嵌件)。
锌铝涂层:不析氢的高耐蚀路线
2 个 SKU浸涂+烧结形成锌铝片层,几乎不产生氢,耐盐雾通常优于电镀锌,是高强件与汽车件的首选替代方案。适用于压铆、拉铆与冲压件等批量件;注意导电性差,接地部位需单独处理。
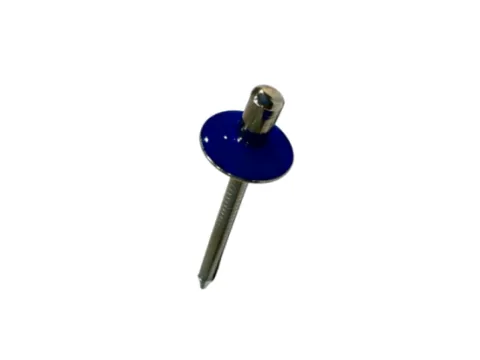
阳极氧化:铝件专属
2 个 SKU氧化膜在铝基体表面生长,颜色可控、外观均匀、耐蚀好,适合外观件与轻量化结构;尺寸略增、膜层硬脆、导电性差是需要提前处理的三个副作用。执行标准按 GB/T 8013。
四类典型工况,四种处理取向
户外盐雾、切削液、电池包、外观件——四处对耐蚀、导电与外观的权重完全不同。
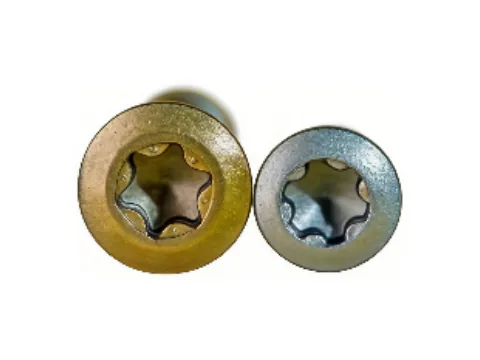
户外机柜与充电设备
长期雨淋加紫外老化,还可能有融雪盐。这类部位优先考虑锌铝涂层或锌镍合金;结构件与紧固件最好同工艺,避免异种镀层接触形成新的电偶对。
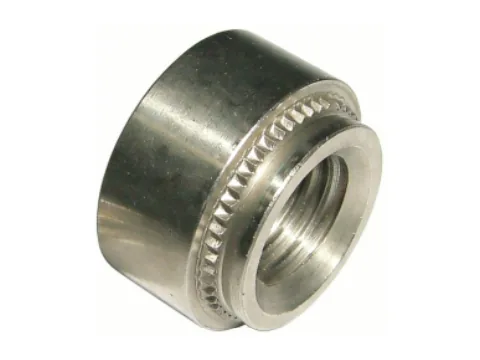
机床与切削液环境
含氯、含硫切削液对镀层不友好。刀具螺丝常用锌镍合金,兼顾耐蚀与耐磨;若走电镀,12.9 级必须配去氢,否则可能延迟断裂。
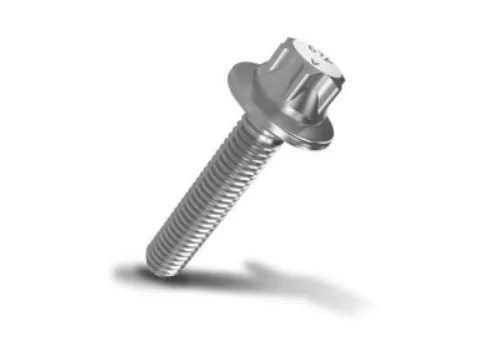
动力电池包与高压连接
既要耐蚀又要导电,这两者在涂层选择上常常冲突:锌铝涂层耐蚀好但导电差,接地与高压连接点必须单独设计(局部掩蔽、导电垫片或改用镀镍/镀锡)。
外观件与消费电子
颜色、光泽、手感都是验收项。铝件走阳极氧化可以做到颜色均匀;钢件则常用发黑或镀镍。这类部位的难点不是耐蚀,而是批次色差与划伤——包装与装配方式要一起管。
表面处理的选型逻辑
先定基体材料与强度等级,再定耐蚀目标,最后才在工艺之间做取舍。
表面处理是紧固件里最容易被「顺手选一个」的环节,但它同时影响四件事:耐蚀寿命、氢脆风险、摩擦系数(进而影响夹紧力)、以及导电性。所以选型顺序应该是「基体 → 强度 → 环境 → 功能」,而不是先看样本上的盐雾小时数。下面六节依据站内多款带镀层产品的技术条款、技术博客《氢脆》的工艺段落,以及 GB/T 10125 / ISO 9227、GB/T 8013、GB/T 5267.1 / 5267.2、GB/T 3098.17 的标准体系。
第一步:先看基体是钢还是铝
钢件可选电镀(锌、锌镍、镍)、锌铝涂层、发黑、磷化等;铝件则走阳极氧化、钝化或特种涂层。这是硬约束——把铝件拿去做电镀锌没有意义,把钢件拿去做阳极氧化也做不了。
所以选型的第一问是基体材料,第二问才是环境。很多「镀层不耐蚀」的问题,其实是一开始就选错了工艺族。
- 钢件 + 一般室内 → 镀锌 / 发黑(短期)
- 钢件 + 户外/盐雾 → 锌镍合金 / 锌铝涂层
- 钢件 + 高强(>1000MPa) → 优先锌铝涂层,电镀必须去氢
- 铝件 → 阳极氧化 / 钝化 / 特种涂层
- 需要可焊或低接触电阻 → 镀镍 / 镀锡
第二步:强度等级决定「能不能电镀」
抗拉强度约 1000MPa、硬度约 HRC32 是氢脆敏感性的警戒线。10.9 级以上电镀后必须烘烤去氢(镀后数小时内进炉,约 190-220℃ 保温数小时至二十余小时);12.9 级以上更推荐直接改用锌铝涂层,从源头避开氢。
判断某一批是否安全,用 GB/T 3098.17 的平行支承面预载荷试验:夹到规定预载荷、保持规定时间、卸荷检查是否开裂。它验证的是「这一批、这道工艺」,不是给材料下终身结论,因此每批都要留记录。
第三步:耐蚀目标要按环境定,不按样本定
中性盐雾(NSS)适合做工艺之间的横向对比,但它恒定、连续、单一介质,与真实工况差别很大。汽车件常做循环腐蚀(盐雾-干燥-湿热交替),镀层件有时用 CASS(铜加速醋酸盐雾)加速评价。
实践做法是:先用 NSS 做筛选(比如锌 vs 锌镍 vs 锌铝涂层的排序),再用接近真实工况的方法做确认(循环腐蚀、浸水、温度循环)。只报 NSS 小时数而不说试验方法,等于没报。
第四步:镀层会改摩擦系数,扭矩要跟着改
同样的扭矩,不同镀层下的夹紧力可以差很多:锌层较软、摩擦系数偏高;锌镍硬度高、摩擦系数偏低;锌铝涂层含润滑成分,摩擦系数又不同;发黑几乎不改变摩擦但会吸油。这意味着换镀层必须重新确认扭矩窗口。
严谨的做法是用真实的「螺栓+镀层+润滑+被连接件」组合做扭矩-夹紧力试验(参照 GB/T 16823.3),拿到本项目的摩擦系数区间,再定装配扭矩。直接沿用旧参数,是换镀层后出现「拧不到位」或「滑牙」的常见原因。
第五步:导电性与接地要单独处理
锌铝涂层耐蚀好但导电性差,阳极氧化膜几乎是绝缘体。接地部位如果直接沿用这些工艺,接地电阻会超标。处理方式有三种:局部掩蔽(不涂覆接触面)、加导电垫片、或在该点单独改用镀镍/镀锡件。
这一条在电池包与高压连接上尤其关键:既要求耐蚀,又要求低接触电阻,两者往往需要在同一颗件上分区处理,而不是选一个「全能镀层」。
第六步:验收写哪几项
镀层:厚度(按 GB/T 5267.1 电镀层 / GB/T 5267.2 非电解锌片涂层的方法测)、附着力(弯曲或划格)、外观(色泽均匀、无起泡露底);铝件阳极氧化按 GB/T 8013 核对膜厚与封孔质量。
性能:盐雾按 GB/T 10125 / ISO 9227,注明试验类型与时长;高强件按 GB/T 3098.17 做氢脆预载荷抽检;装配按实测摩擦系数确认扭矩窗口。所有项目都应写进技术协议,而不是只在样品承认书上打勾。
从原型设计到售后的总成本优化伙伴
六项专业服务覆盖选型、样件、验证与量产爬坡,把"这颗螺丝行不行"变成可验证的工程结论。
快速工程样件
专业培训
专业测试服务
专业设计咨询
持续工艺优化
专业拆解分析
从环境判断到盐雾与去氢
表面处理的验证要同时看耐蚀与氢脆,两者往往互相牵制。
基体与强度确认
确认材料牌号与强度等级,判断是否进入氢脆敏感区间,划定可选工艺族。
环境与功能定义
明确盐雾/化学品/温度条件,以及是否需要导电、可焊、外观色差等附加功能。
工艺选择与打样
在电镀、锌铝涂层、阳极氧化之间取舍,做小批打样确认外观与膜厚。
盐雾与氢脆验证
按 GB/T 10125 做盐雾,高强件按 GB/T 3098.17 做预载荷抽检,必要时加循环腐蚀。
扭矩与量产控制
实测摩擦系数重定扭矩窗口;把镀液维护、烘烤记录、膜厚抽检纳入量产管控。