超高强度螺栓应用方案|14.9 级钢制ZT68 铝代钢氢脆与疲劳
强度做到 1400MPa 之后,问题就从「拧不拧得断」变成了「会不会自己断」:氢脆在装配后几天才发作,疲劳裂纹从第一啮合牙开始,预紧力稍微给多就超过屈服。超高强螺栓的难点不在强度上限,而在把强度稳稳地用出来。本页按钢制与铝制两条路线组织,附氢脆与疲劳的验证口径。
强度上去之后,五个新问题跟着来
超高强不是把数字做大,而是把一套新的失效模式管住。以下每条都能在站内技术文章或产品页中核到出处。
1000MPa 是一条线,越过它就要管氢
工程上普遍把抗拉强度约 1000MPa、硬度约 HRC32 作为氢脆敏感性的警戒线:低于此值一般不认为有氢脆风险,达到及高于此值(10.9 级、12.9 级,硬度常达 HRC39 以上)就必须把氢脆防控作为强制要求。14.9 级更是在这条线之上再往上走一步,防腐工艺的选择空间被压得很窄。
断在装机之后,而不是装机当时
氢脆的三个特征很刺人:断裂不发生在加载瞬间,而在装机后数小时、数天甚至数月;断裂时的实际应力远低于屈服强度与保证载荷;断口平齐、几乎没有塑性变形。这意味着常规的拉力抽检抓不到它——零件出厂时一切正常,裂纹却在夹紧应力下慢慢扩展。
电镀是头号氢来源,不是镀层本身有错
阴极析氢是电镀过程的副反应,氢原子随镀层沉积渗入基体;酸洗时间过长、缓蚀不足同样会吸氢。所以问题不在「镀了什么」,而在「吸了多少氢、材料有多脆」——同一道镀锌工艺,用在 4.8 级螺栓上基本无事,用在 12.9 级以上就可能批量脆断。超高强件因此优先选锌铝涂层(达克罗类)这类低析氢工艺。
去氢是工艺窗口,不是一句「烘一下」
烘烤去氢要求镀后尽快(一般数小时内)进炉,在约 190-220℃ 保温数小时至二十余小时,让氢扩散逸出。温度过高损害强度,时间不足去氢不彻底,窗口要按强度等级与规格摸索并固化。这一段如果只写在文件里、没有过程记录,等于没做。
疲劳裂纹从第一啮合牙开始,跟强度关系不大
螺栓疲劳断裂多数发生在第一啮合牙处——那里承受的应力幅最大、又处在螺纹几何不连续的缺口上。提高强度等级并不能消除这一点,反而让材料对缺口更敏感。真正有效的是降低应力幅:提高预紧力、减小外载波动、改善螺纹牙受力分布(如悬置螺母、螺纹根部圆角)。
全部规格,两条不同的「强度路线」
一条是把钢的强度做到 1400MPa 以上,用工艺与去氢管住风险;一条是换铝,用 630MPa 换掉 60% 以上的重量。两条路线解决的是不同问题,不能相互替代。
钢制超高强与铝制高强
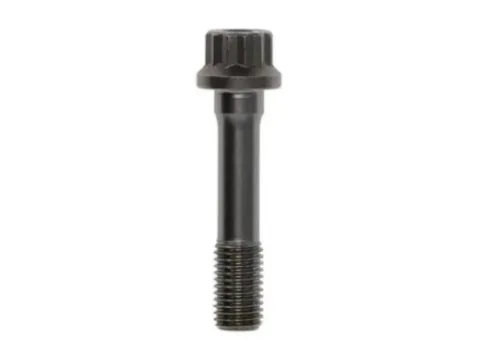
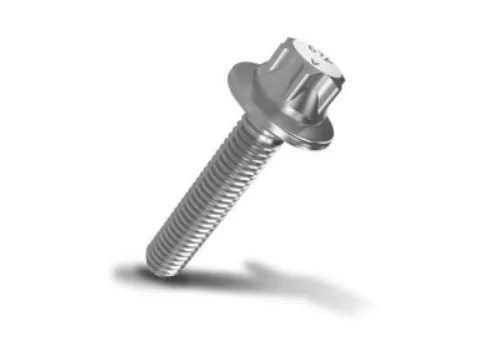
2 个 SKU左侧 14.9 级连杆螺栓用特殊合金钢把抗拉强度做到 1400MPa 以上,服务于发动机、赛车驱动、风电与液压等极端工况,代价是氢脆与疲劳的风险管理必须同步到位;右侧 ZT68 铝合金螺栓以约 630MPa 的抗拉强度参与以铝代钢,密度约为钢的三分之一,重点在减重与电偶腐蚀,而非追求强度上限。
四个典型的超高强应用位置
发动机连杆、赛车与风电传动、液压高压段、轻量化结构——四处对强度和失效后果的要求完全不同。
发动机连杆与主轴承盖
连杆螺栓是全机最典型的疲劳件:每次点火都是一次交变载荷,循环次数以亿计。这里用 14.9 级的目的不是「更结实」,而是在有限空间内提供足够的夹紧力,把连杆瓦的间隙稳住。装配必须用扭矩+转角法,靠屈服点控制预紧力。
赛车驱动与风电传动
共同点是「单件失效即停机甚至事故」。这类工况对材料洁净度、螺纹根部圆角与表面完整性极其敏感,任何脱碳层、折叠或加工刀痕都会成为疲劳源。验收通常要叠加磁粉或超声波检测,而不只是拉力试验。
液压高压段与蓄能器
高压会周期性地「撑」螺栓,预紧力不足时连接面张开,螺栓从受拉变为受弯,寿命骤降。这里的选型逻辑是先算工作载荷与压力脉动,再定预紧力,最后才定强度等级——顺序颠倒就会出现「选了 12.9 级还是断」。
轻量化结构与以铝代钢
当目标从「更强」变成「够强且更轻」时,ZT68 这类 630MPa 级铝合金进入视野:密度约为钢的三分之一,同规格减重明显。代价是弹性模量低、抗剪强度弱,螺纹啮合长度与扭矩窗口必须重算,不能按钢螺栓的经验套用。
超高强螺栓的应用逻辑
先算需要多少夹紧力,再定强度等级,最后管住氢脆与疲劳两条失效路径。
超高强螺栓的选型与普通螺栓最大的差别是:强度等级不再是「越高越好」的选项,而是一个会带来新风险的决策。等级提上去,氢脆敏感性、缺口敏感性、装配窗口的宽容度都会同步变化。下面六节依据站内《氢脆》《螺栓疲劳失效》《扭矩-夹紧力与摩擦系数》三篇技术文章、14.9 级连杆螺栓与 ZT68 铝合金螺栓的产品条款,以及 GB/T 3098.1 / GB/T 3098.17 / GB/T 16823.3 三项标准。
第一步:先算夹紧力,不要先选等级
正确的顺序是:按工况算出所需的最小夹紧力(抵抗外载、防止连接面张开、保证密封或防松),再按「预紧力一般为破断扭力的 70-80%」这一装配口径反推需要的破断载荷,最后才落到强度等级与规格。反过来先选 12.9 级再算,往往会出现「强度够但预紧力给不上去」或「预紧力够但板材被压溃」。
扭矩只是手段,夹紧力才是目的。同样的扭矩,摩擦系数不同,实际夹紧力可以差近一倍——摩擦系数受润滑、镀层、表面粗糙度影响极大。所以关键连接必须做扭矩-夹紧力试验(参照 GB/T 16823.3 的方法),拿到自己这套「螺栓+镀层+润滑+被连接件」的真实系数,而不是套用手册上的通用表。
- 先定最小夹紧力 → 再定预紧力 → 再定破断载荷 → 最后定等级
- 关键连接做扭矩-夹紧力试验,拿真实摩擦系数
- 装配写扭矩+转角,而不是只写扭矩
第二步:强度等级与氢脆风险同步上升
抗拉强度约 1000MPa、硬度约 HRC32 是工程上的警戒线。8.8 级及以下常规电镀即可;10.9 级(约 1040MPa 以上)电镀后必须烘烤去氢;12.9 级(约 1220MPa、HRC39 以上)优选锌铝涂层替代电镀,并强制去氢加氢脆抽检。14.9 级在这条链的顶端,防腐方案的自由度最小。
判断某一批是否安全,靠的是 GB/T 3098.17(对应 ISO 15330)的平行支承面预载荷试验:把试样夹到规定预载荷、保持规定时间,再卸荷检查是否开裂。它同时施加了氢脆需要的两个条件——拉应力与扩散时间,而且不依赖电镜,可在产线批量抽检。要强调的是:它验证的是「这一批、这道工艺」,不是给某个牌号下终身结论。
第三步:把去氢当成一道有记录的工序
烘烤去氢的窗口是明确的:镀后尽快(一般数小时内)进炉,约 190-220℃ 保温数小时至二十余小时。温度过高会损害强度,时间不足则去氢不彻底。这两个边界决定了它必须按强度等级与规格分别固化参数,不能一张工艺卡打天下。
更彻底的路线是换工艺:锌铝涂层(达克罗/久美特类)采用浸涂+烧结,几乎不析氢,已成为新能源与汽车高强紧固件的主流防腐方案。它同时解决了两个问题——不引入氢,且耐盐雾表现通常优于常规电镀锌。代价是导电性与外观不同,接地部位与外观件要单独评估。
第四步:疲劳要按应力幅管,不是按强度管
螺栓疲劳的断裂位置高度集中:多数在第一啮合牙。原因是那里既承受最大的应力幅,又处在螺纹的几何缺口上。提高强度等级不会消除这个位置,反而因为材料缺口敏感性上升而更难控制。
真正有效的措施有三类:提高预紧力(让螺栓在工作载荷下的应力幅变小)、降低外载波动(改结构、加减振)、改善受力分布(悬置螺母、螺纹根部圆角、控制螺纹与孔的同轴度)。此外,表面完整性至关重要——脱碳层、折叠、加工刀痕都是疲劳源,这也是高强件要做表面与近表面检测的原因。
第五步:铝代钢要重算,不要照搬
ZT68 抗拉强度约 630MPa,已接近部分合金钢水平,但铝的弹性模量约为钢的三分之一。同样夹紧力下,铝螺栓的伸长量更大,扭矩-夹紧力的斜率更平缓,装配时对摩擦系数波动更敏感;同时铝的抗剪强度与螺纹抗脱扣能力较弱,啮合长度必须加长。
实践做法是把铝螺栓的预紧力上限按螺纹脱扣与承压面压溃两个条件分别核算,取较小值;再按这个上限反推允许的外载。直接套用钢螺栓的扭矩表,是铝代钢最常见的翻车方式。
第六步:验收写哪几项
机械性能按 GB/T 3098.1 的等级要求做拉力、硬度、保证载荷;氢脆按 GB/T 3098.17 做预载荷抽检;摩擦系数与扭矩-夹紧力按 GB/T 16823.3 的方法测,形成本项目的系数区间。
表面与内部质量按项目要求叠加:脱碳层深度、螺纹根部圆角、磁粉或超声波检测。疲劳寿命若要做,应做成组件级台架试验——单件疲劳数据无法代表装配状态下的表现。所有判定值都应由工况推出,而不是引用某个「行业惯例」。
从原型设计到售后的总成本优化伙伴
六项专业服务覆盖选型、样件、验证与量产爬坡,把"这颗螺丝行不行"变成可验证的工程结论。
快速工程样件
专业培训
专业测试服务
专业设计咨询
持续工艺优化
专业拆解分析
从夹紧力核算到预载荷验证
超高强件的验证重点是「装完之后不会自己断」,这要求把工艺与批次一起验证。
载荷与夹紧力核算
算最小夹紧力、外载波动与连接面承压能力,反推所需破断载荷与规格。
等级与防腐路线
按强度等级选防腐:10.9 级以上必须去氢,12.9 级以上优先锌铝涂层,14.9 级单独评估。
摩擦系数实测
用真实镀层与润滑做扭矩-夹紧力试验,确定本项目的摩擦系数区间与扭矩窗口。
氢脆预载荷抽检
按 GB/T 3098.17 做平行支承面预载荷试验,批次放行以此为依据并留记录。
组件级验证
装配后做台架或整机试验,检查预紧力衰减、连接面张开与第一啮合牙状态。