消费电子紧固件解决方案|板级 SMT / 塑件嵌件压铆防松 / 超薄头
消费电子的紧固件有两个硬约束:空间极薄,外观极挑。板上的螺纹只能靠焊接件、塑料柱的寿命只能靠嵌件、面板上的螺丝既要薄又要好看。本页按《行业手册-消费电子》的四节工艺组织,20 个规格全部可点进产品页核对尺寸与材质。
薄、小、好看——三个约束下的选型顺序
消费电子的紧固件不是按强度选的,是按空间、寿命和外观依次排除出来的。以下每条都标注了可核验的出处。
塑料柱能用几次,取决于里面那颗嵌件
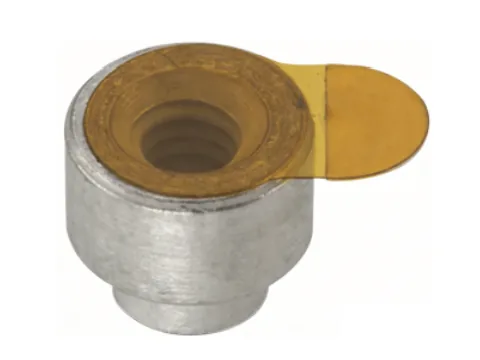
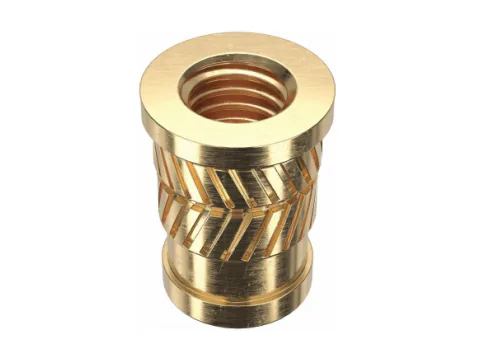
塑料本身的自攻螺纹在第一次拆装时就被切出新牙型,第二次开始就装不紧。嵌件的作用是把螺纹从塑料转移到金属上,让螺丝可以反复拆卸而不损伤塑料柱。手册列出的嵌件材质包含黄铜、不锈钢、钛合金,选择依据是强度、重量与成本三者的取舍。
超薄头不是「磨薄一点」,是头型加槽型的组合
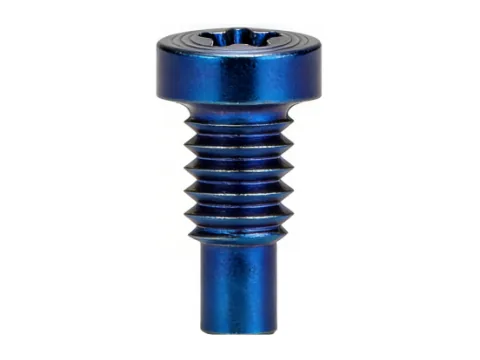
把头做薄会牺牲扭力传递面积,所以薄头必须配专门的槽型:CD 螺纹、JIS 槽、Y 槽都是在有限头厚里保证批头咬合的设计。手册口径是螺丝可加工 CD 螺纹、JIS 槽与 Y 槽等超薄头型。头型选错,产线会以滑牙和批头磨损的形式报出来。
钣金压铆嵌尼龙,一次解决防松与防脱
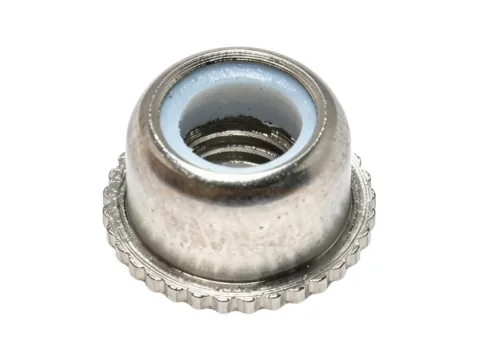
屏蔽罩、中板这类薄钣金上压铆螺母,如果在螺母外圆嵌入尼龙,就等于自带了一个弹性防松层:拆卸扭矩稳定,反复拆装也不易松脱。装配靠压铆设备完成,一致性好于手工攻牙。
外观件的表面处理是功能项,不是装饰项
外露螺丝要被看见,所以镀层颜色、纹路方向、边缘披锋都进了外观标准。PVD 与 CD 纹是这类件的常见组合:PVD 提供颜色与耐磨性,CD 纹提供方向性的光影。这类件的验收必须给外观限度样,只写「无划伤」在产线上无法判定。
防水靠密封结构,不靠拧紧
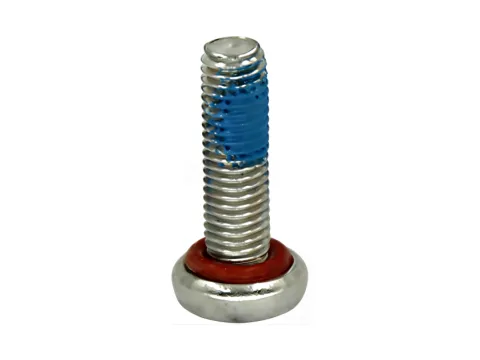
消费电子的防水部位通常是按键、接口盖、扬声器腔。做法是在头下或螺纹处预涂胶,或者加密封圈,手册口径是密封可达 IP68。这类件的风险点不在件本身,而在装配扭矩的一致性——扭矩不足密封圈未压缩,扭矩过大则密封圈被切。
20 个规格,按四类工艺分组
每张卡片直达产品页,头型、槽型、材质、镀层与包装以产品页为准。超薄头与嵌件类建议先拿样实配,再定图纸。
PCB应用
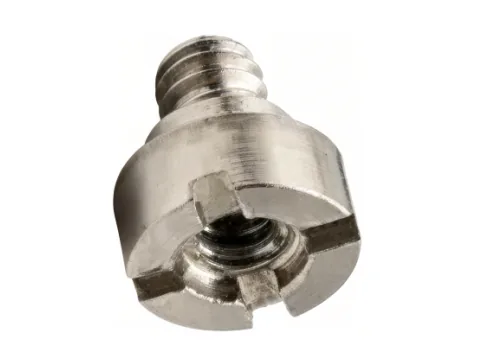
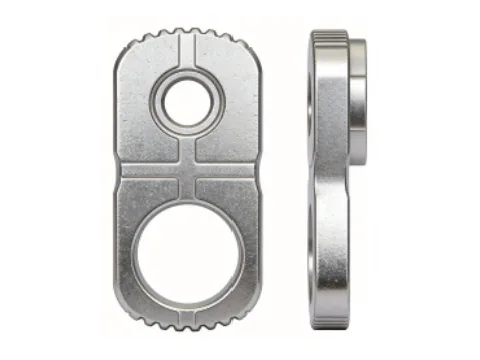
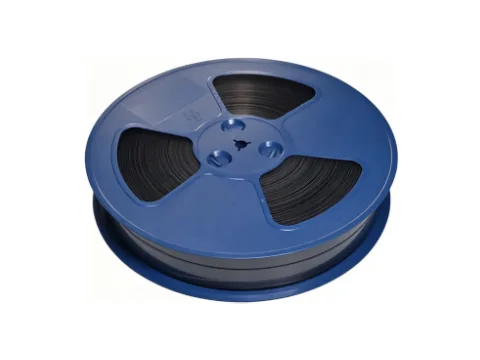
8 个 SKU铜镀锡螺母与贴片小板焊接在 PCB 焊盘上形成螺纹连接,小板可兼做垫高,整盘卷带封装适配贴片机;1.2mm 与 1.4mm 板厚适用的内外牙超级螺丝用于多层板叠层及板-钣金连接。
压铆(尼龙防松)
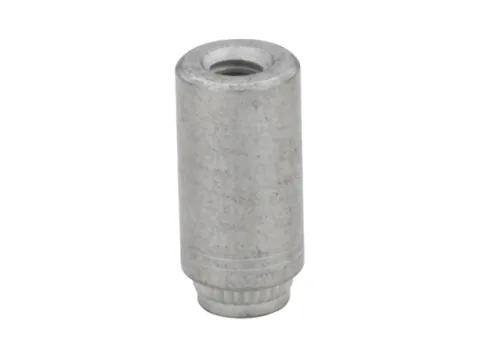
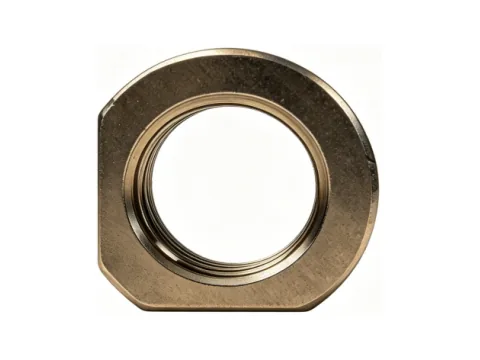
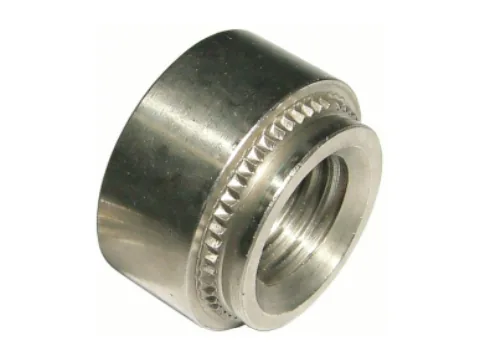
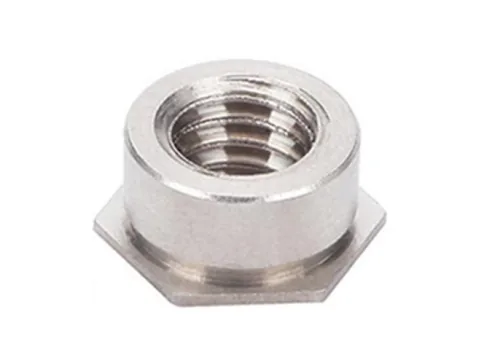
3 个 SKU压铆螺母用于消费电子钣金紧固连接,外圆嵌入尼龙可实现防松防脱,采用压铆设备装配。超薄型压铆螺母用于中板、屏蔽罩这类空间受限的部位。
嵌件
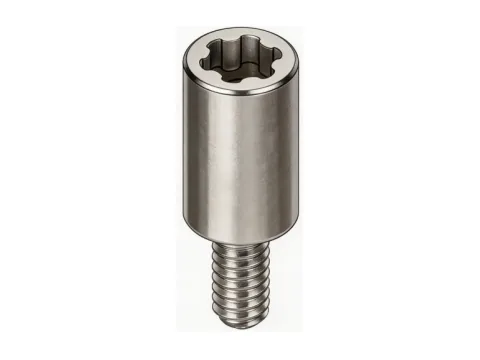
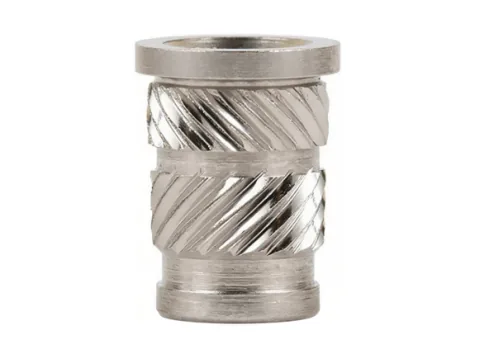
2 个 SKU用于消费电子塑料件加强螺纹孔强度,螺丝可反复拆卸使用。手册列出的材质包含黄铜、不锈钢、钛合金;本页展示当前在售的铝合金与铜嵌件,其他材质与规格可按图定制。
螺丝类(防松、密封、松不脱)
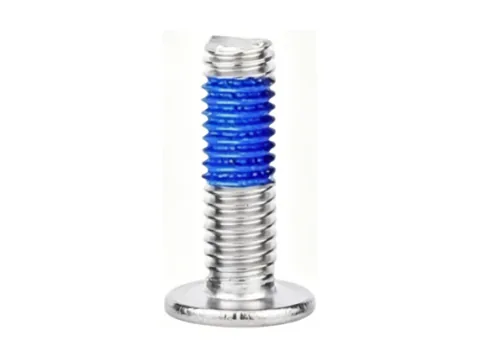
7 个 SKU头下防松齿与预涂螺纹防松胶(化学、物理)实现防松;可加工 CD 螺纹、JIS 槽、Y 槽等超薄头型;头下或螺纹处预涂胶、加密封圈可实现密封达 IP68;松不脱结构便于面板维护。
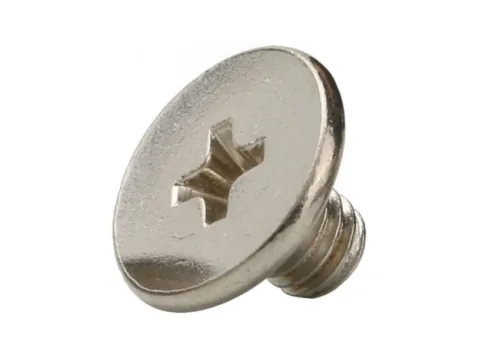
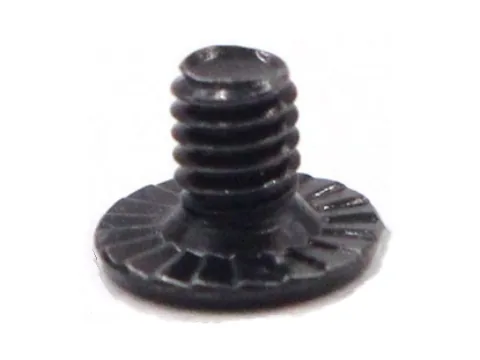
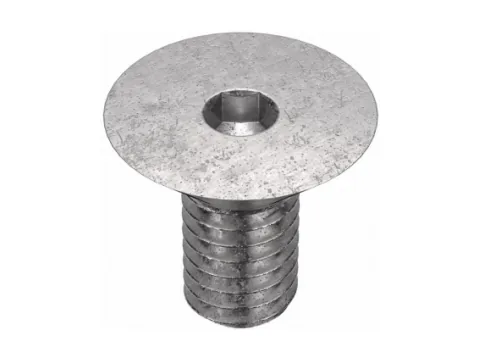
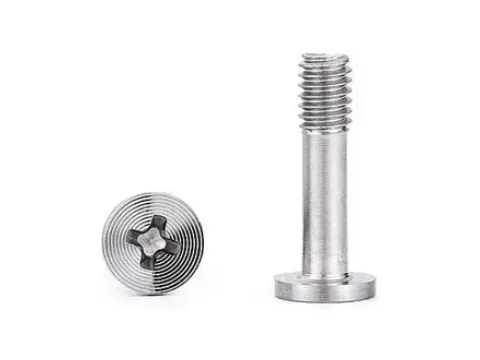
消费电子里最考验紧固件的四个位置
板、塑料柱、薄钣金、外露面——四处的约束条件完全不同。
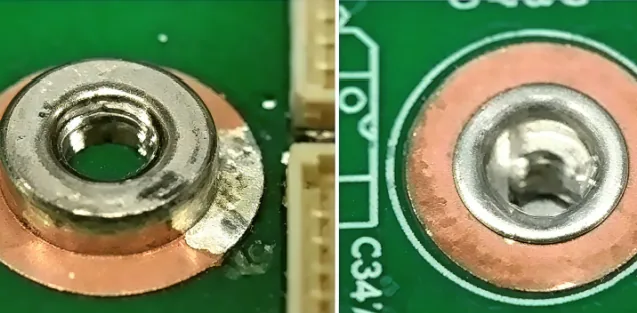
主板与副板的堆叠
板厚 1.2mm 与 1.4mm 的堆叠常用内外牙超级螺丝,一颗件同时提供内螺纹与外螺纹,省掉一次结构改板;只做单点螺纹时用贴片螺母即可。
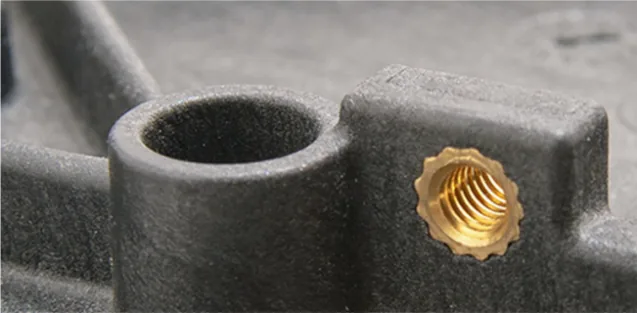
塑料中框与结构柱
塑料柱要承受多次拆装,靠嵌件把螺纹转移到金属上。花齿类嵌件靠齿嵌入基材,适合塑料与铝镁;基材过硬时齿嵌不进去,反而会损坏工装。
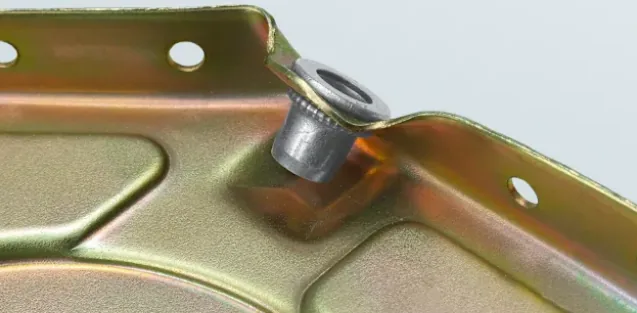
屏蔽罩与薄钣金
薄钣金上压铆,螺母外圆嵌尼龙后自带防松;空间不足的位置改用超薄型压铆螺母,代价是压铆窗口更窄,需要匹配工装。
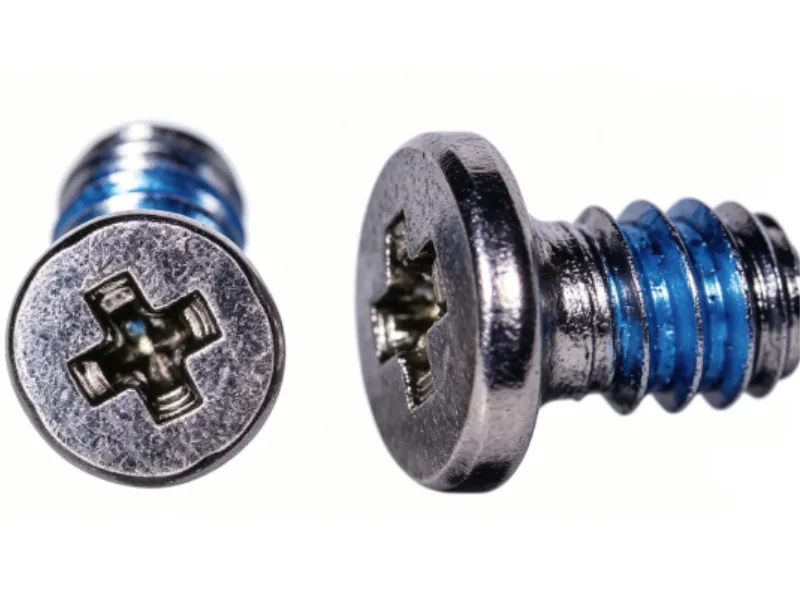
外露螺丝与装饰件
外露件要同时满足薄头、指定槽型与外观标准。PVD 提供颜色与耐磨,CD 纹提供方向性光影,验收要给外观限度样而不是一句「无划伤」。
消费电子紧固件的选型逻辑
先看空间,再看寿命,最后看外观。顺序颠倒就会返工。
消费电子的结构空间以零点几毫米计,紧固件的选型空间被压得很窄。可用的判断顺序只有一条:先确定这个位置还剩多少空间(板厚、柱径、头厚),再确定要拆几次(决定要不要嵌件),最后才是外观与表面处理。下面五节按这个顺序展开,依据《行业手册-消费电子》与站内产品页数据。
第一步:板上还剩多少厚度
PCB 上的螺纹只能靠焊接件提供。板厚 1.2mm 与 1.4mm 是消费电子最常遇到的两种规格,对应的内外牙超级螺丝用于多层板叠层与板-钣金连接;单点螺纹用贴片螺母更省空间;需要抬高让开元件时用贴片小板或垫高块。
这里的判断关键是「螺纹要不要穿过整块板」。要穿过,就得用内外牙结构;不穿过,贴片螺母足够。选大了浪费高度,选小了只能改板。
- 单点螺纹、空间最紧 → SMT 贴片小螺母
- 需要抬高让开元件 → 贴片小板 / 垫高块
- 多层板叠层或板-钣金跨接 → 内外牙超级螺丝
- 整盘上贴片机 → 卷带封装
第二步:塑料柱要不要装嵌件
判断依据是拆装次数与扭矩要求。只装一次、扭矩很小的位置,塑料自攻还能用;需要反复拆装或有明确扭矩要求的位置,必须用嵌件把螺纹转移到金属上,否则第二次装配就会滑牙。
嵌件的固定方式分两类:花齿类靠齿压入基材,适合塑料与铝镁这类较软基材;内外螺纹衬套类靠结构锁紧,适合载荷更大或需要防脱的场合。这里有个反向的坑——基材过硬(如高强铝、铸铁)时花齿嵌不进去,会损坏工装且装配不到位,这种情况应改用钢丝螺套类方案。
第三步:超薄头的头型与槽型怎么配
头越薄,批头能咬合的截面积越小,所以薄头必须配专门的槽型来补回扭力传递:CD 螺纹、JIS 槽、Y 槽都属于这一类。手册把这三者并列为可加工的超薄头型,具体用哪一种取决于客户的批头体系与产线习惯,而不是凭空选「看起来更薄」的那个。
另一个常被忽略的点是头下过渡圆角。薄头件的头下圆角如果做得太急,装配应力会集中在这里,外观件上表现为镀层开裂。这一项在图纸上要单独标注,不能只写「按样品」。
第四步:压铆与防松的组合
薄钣金上的压铆螺母,如果外圆嵌入尼龙,就同时获得了防松与防脱两个特性,适合屏蔽罩、中板这类需要反复开合的结构。装配必须用压铆设备,手工敲击会压不到位,直接表现为推出力不足。
空间不足时改用超薄型压铆螺母,但压铆窗口更窄:板厚与孔径的公差带必须一起核,单看其中一个都会在批量时出问题。超薄件的失效模式通常是「压不紧」,而不是「压坏」。
第五步:验收要写清的四件事
外观:给限度样,写明可接受与不可接受的具体状态(纹路方向、色差范围、披锋位置),不要用「无划伤」这种无法判定的表述。尺寸:头厚、头径、槽深三项必须全检或高频抽检,这三项直接决定产线能否打得上。
性能:扭矩(装配扭矩与破坏扭矩)、插拔寿命(针对嵌件与压铆件)、密封(针对防水部位)、盐雾(针对镀层,方法见 ISO 9227)。判定值应由整机工况给出,我们不替客户拍数值——这一点在打样阶段就要说清,避免量产后扯皮。
从原型设计到售后的总成本优化伙伴
六项专业服务覆盖选型、样件、验证与量产爬坡,把"这颗螺丝行不行"变成可验证的工程结论。
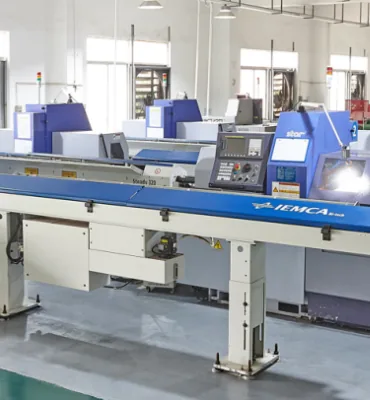
快速工程样件
专业培训
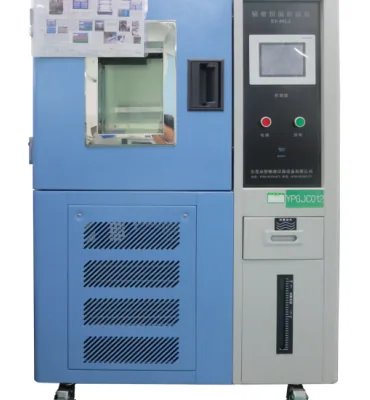
专业测试服务
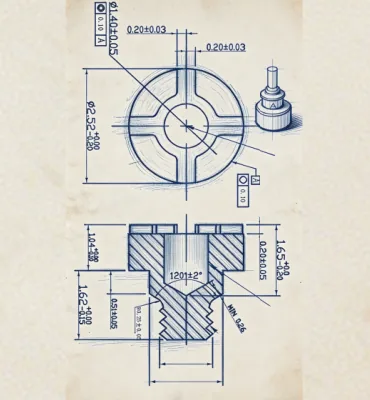
专业设计咨询
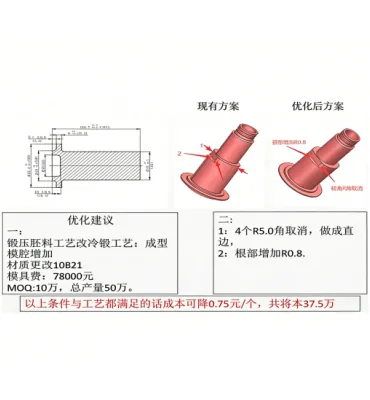
持续工艺优化
专业拆解分析
从堆叠图到量产交付
消费电子的件小、批量大,打样阶段就要把包装与贴片方式一起定。
堆叠与空间确认
确认板厚、可用高度、柱径与拆装次数,明确外观面与限度样要求。
选型与实配打样
按板级/塑件/钣金/外观四条线给方案,快速工程样件先做实配。
性能与外观验证
扭矩、插拔寿命、密封、盐雾,外观按限度样判定。
包装与产线适配
确认卷带封装与贴片机料盘匹配,压铆件确认工装与节拍。
量产与持续优化
按批次数据做工艺优化,异常件做专业拆解分析定位失效环节。