工业电子紧固件解决方案|板级 SMT / 柜体铆接压铸嵌件 / 防松密封
工业电子的连接点分三层:板级要在一块 1.4mm 的板上做出可靠螺纹、柜体级要在钣金上同时解决结构与接地、器件级要在压铸壳体上解决滑牙与密封。三个层级的失效模式完全不同,用的件也不同。本页按《行业手册-工业电子》的章节顺序,把 21 个规格按工艺分组,每张卡片直达产品页核对参数。
板级、柜体级、器件级,三层各有一套解法
工业电子最常见的误判,是拿柜体的件去解板级的问题。以下每条都标注了可核验的出处。
板级螺纹不能靠攻牙,只能靠焊接
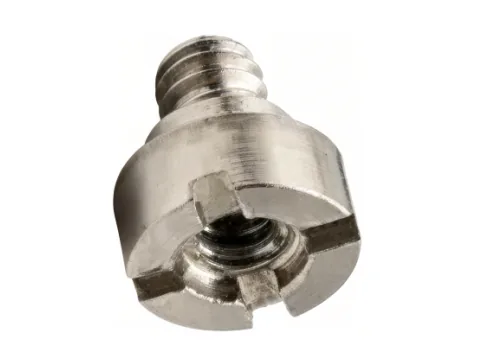
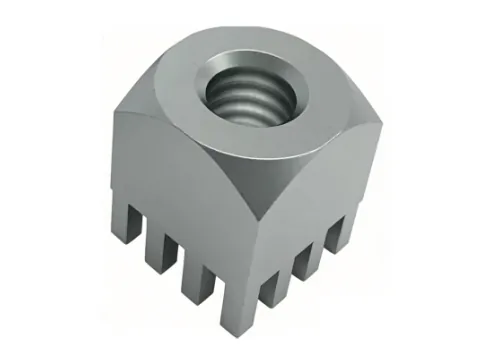
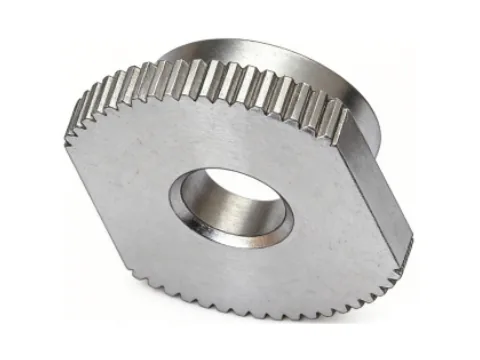
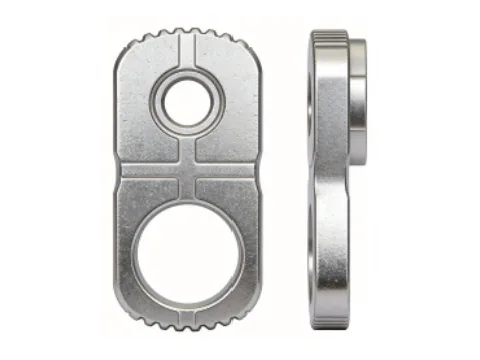
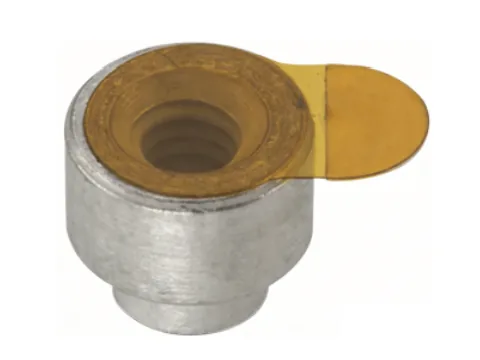
PCB 是环氧树脂加玻纤的层压板,在上面攻牙既做不出牙型强度,也会把板材撑裂。可行路径只有一条:把金属螺母或小板焊在焊盘上,由金属件提供螺纹。铜镀锡螺母与贴片小板都走这条路,小板还可以兼做垫高,整盘用卷带封装,能直接上贴片机。
多层板与板-钣金的跨接,靠内外牙超级螺丝
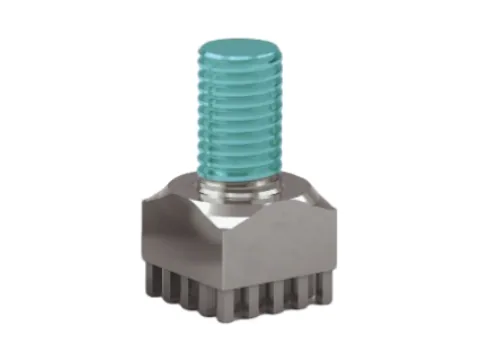
多层板叠起来之后,普通贴片螺母只能服务最上面一层。内外牙超级螺丝一头在内、一头在外,可以在叠层里同时提供内螺纹与外螺纹,把多层板与钣金一起串起来。这类件的价值不在单价,而在于省掉一次结构改板。
柜体上「结构」和「接地」是两套件
压铆螺母、压铆螺柱解决的是结构紧固;接地要有专门的压铆接地端子,把钣金与接地线可靠连起来。这两件事经常被合并成一句「压几个螺母」,结果接地阻抗在验收时超标。另外,平面度要求高的柜体要选平头铆钉,避免头部凸起顶住面板。
防水柜体的密封靠预涂胶件,不靠拧紧力
把螺丝拧得更紧并不会让柜体防水,真正的密封面是预涂胶层或密封圈。不可拆的部位用预涂胶拉铆螺母、预涂胶铆钉;可拆部位用密封压铆螺柱或头下带密封圈的螺栓。手册口径是密封等级可达 IP68,具体等级按 IEC 60529 / ISO 20653 判定。
大电流端子把「导电」和「螺纹」做在同一件上
大电流场合的难点是接触电阻与载流面积。大电流端子的做法是在连接 PCB 导电的同时形成可靠螺纹连接,内外螺纹处还可预涂胶做防松——这样一颗件同时承担了导电、定位和紧固三个功能,减少了一个接触界面,也就少了一个发热点。
21 个规格,按四类工艺分组
每张卡片直达产品页,材质、规格、镀层、包装以产品页为准。板级选型不确定时先看下方选型知识,或把叠层结构图发我们做判断。
PCB应用(SMT)
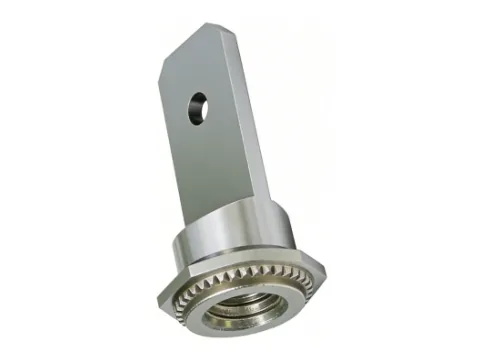
6 个 SKU铜镀锡螺母与贴片小板焊接在 PCB 焊盘上形成螺纹连接,小板可兼做垫高,整盘卷带封装适配贴片机;大电流端子同时承担导电与螺纹连接;内外牙超级螺丝用于多层板与板-钣金跨接。
铆接类(拉铆、压铆)
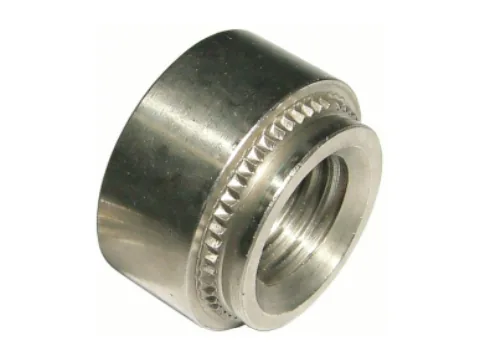
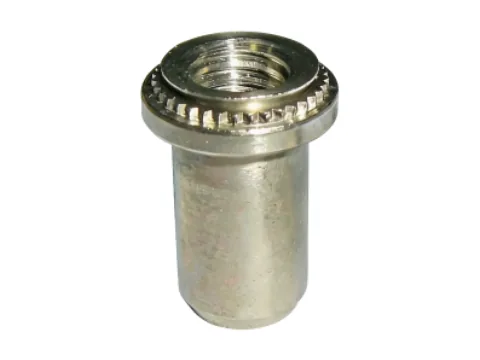
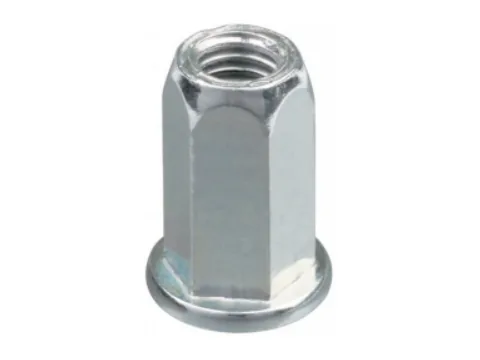
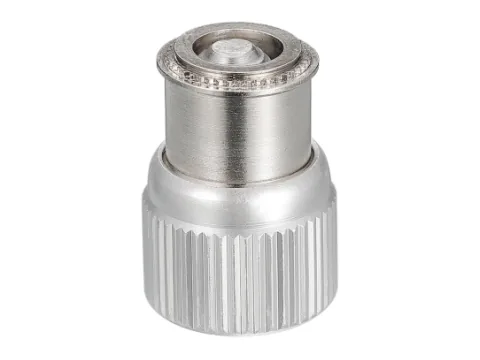
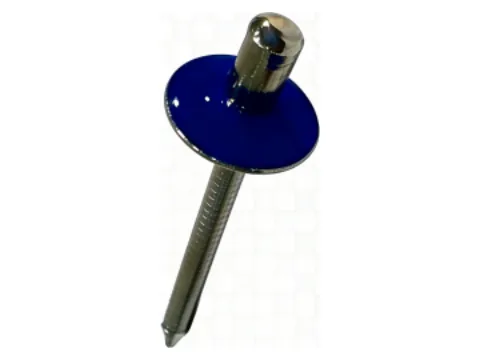
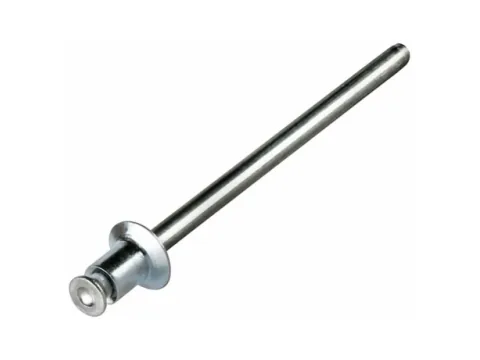
7 个 SKU压铆螺母/螺柱、拉铆螺母与拉铆钉用于钣金柜体的紧固连接,压铆接地端子专门解决钣金接地;密封压铆螺柱与预涂胶拉铆件用于需要防水的柜体,密封等级可达 IP68;平头铆钉用于平面度要求高的部位。
轻合金螺纹加强(螺纹嵌件)
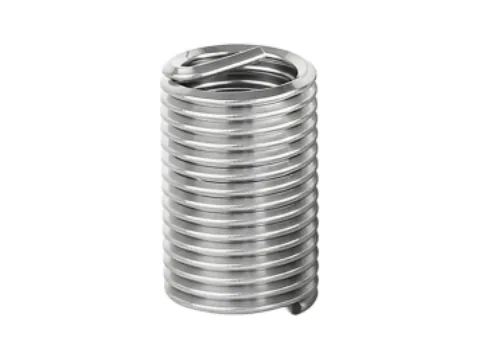
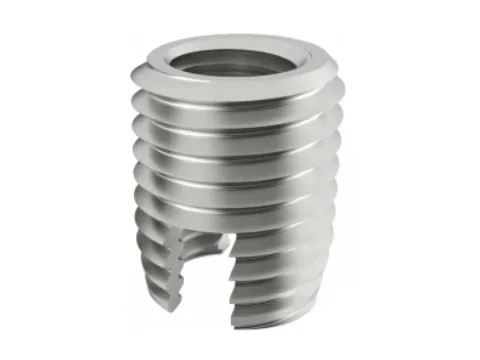
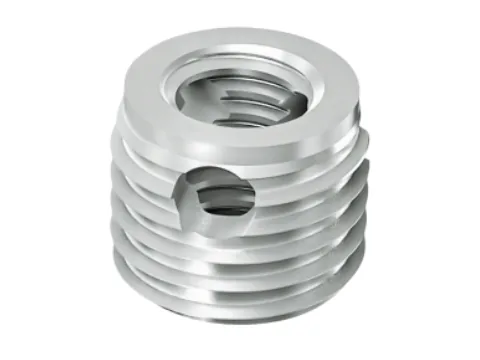
3 个 SKU碳钢与不锈钢材质,用于铝、镁合金压铸件与型材的螺纹孔加强,加强后可达 8 级以上强度,最高 12 级以上。压铸壳体上直接攻牙在拆装后容易滑牙,嵌件把螺纹移到钢件上是更稳的做法。
螺丝类(防松、密封、松不脱)
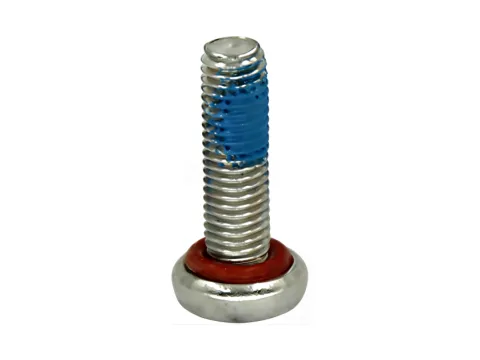
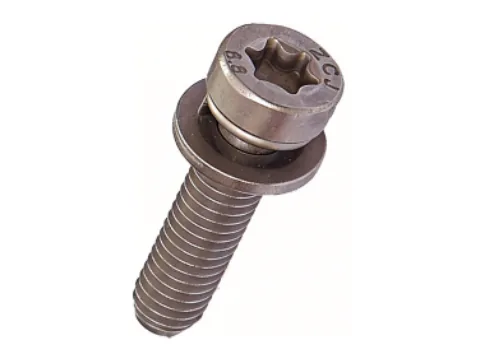
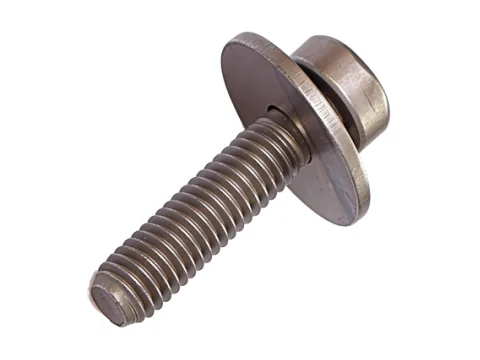
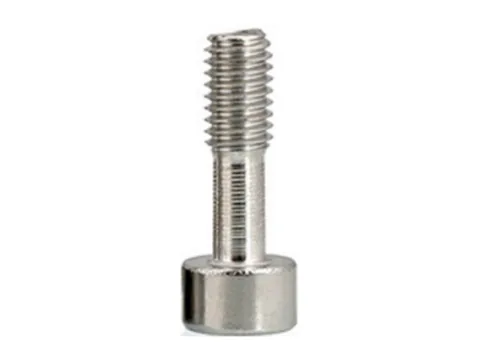
5 个 SKU螺栓通过组合件与预涂螺纹防松胶(化学、物理)实现防松;头下或螺纹处预涂胶、加密封圈可实现密封达 IP68;松不脱螺丝在面板拆卸后不掉落,便于现场维护。
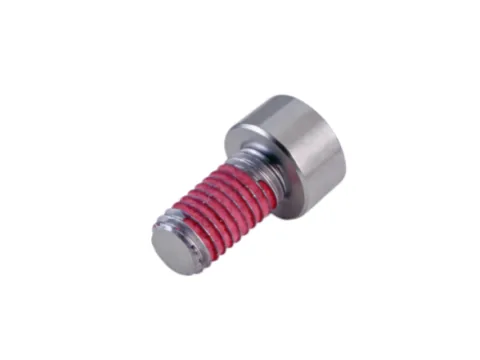
工业电子设备上最典型的四个连接位置
从板到柜再到器件,四个位置的受力方式与失效模式各不相同。
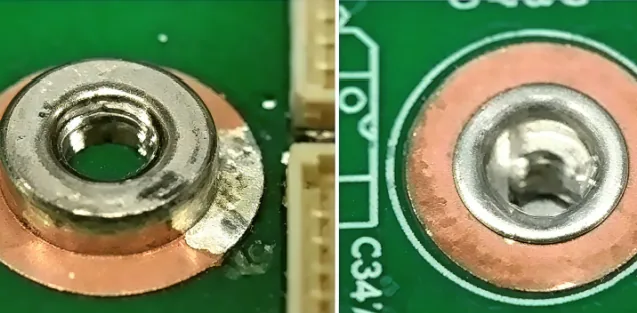
PCB 板级螺纹与垫高
板上做螺纹只能靠焊接件:贴片螺母提供螺纹,贴片小板兼做垫高,卷带封装可直接上贴片机。选型的第一个问题是「这颗螺纹要不要穿过整块板」。
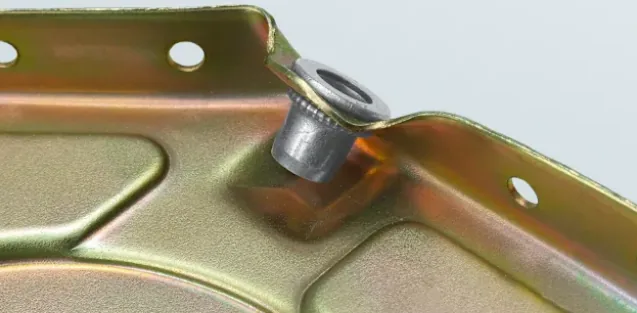
钣金柜体与机箱
压铆一次成型,适合批量;拉铆单面可操作,适合柜体内部难以伸入压机的部位。接地要单独配压铆接地端子,不能用结构件代替。
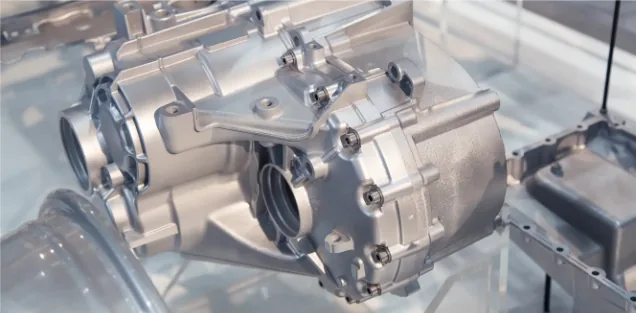
压铸壳体与散热结构
铝压铸壳体上的螺纹孔拆装几次就会滑牙,尤其是散热器固定孔这类需要反复拆装的位置。螺纹嵌件把螺纹移到不锈钢件上,是这类壳体的标准做法。
面板紧固与密封
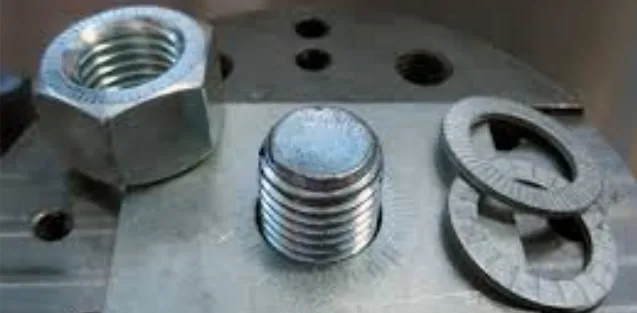
面板要兼顾防松与可维护:组合螺丝带弹性垫圈防松,松不脱结构保证拆卸后螺丝不掉落,密封部位再叠加头下密封圈或预涂胶。
工业电子紧固件的选型逻辑
先分清这颗件在哪一层——板级、柜体级还是器件级,再谈型号。三层的判据完全不同。
工业电子的紧固问题经常被当成一个整体来讨论,实际上它至少分成三层:板级在 PCB 上做螺纹,柜体级在钣金上做连接,器件级在压铸件或塑料件上做螺纹加强。三层用的件、验收方法、甚至供应商能力都不同。下面五节按这个分层展开,依据《行业手册-工业电子》与站内产品页数据。
第一层:板级螺纹的三种实现路径
PCB 板材本身不能攻牙,这一点决定了板级螺纹只有「焊接金属件」一条路。差别在形态:贴片螺母直接在焊盘上形成一个螺纹孔;贴片小板除了螺纹还能抬高,适合需要让开元件高度的位置;内外牙超级螺丝则一头在内、一头在外,用于多层板叠层或板与钣金的跨接。
选型时先回答三个问题:螺纹要不要穿过整块板、板下有没有空间放螺母、装配是回流焊还是后焊。三个答案不同,形态就不同。这里没有「通用件」——把贴片螺母用在需要跨接多层板的位置,通常会以结构改板收场。
- 单层板、只需一个螺纹孔 → 贴片螺母
- 需要同时垫高、让开元件 → 贴片小板 / 垫高块
- 多层板叠层或板-钣金跨接 → 内外牙超级螺丝
- 大电流回路 → 大电流端子(导电 + 螺纹一体)
第二层:压铆还是拉铆
判断依据是「能不能双面操作」。压铆需要压机从一面施压、另一面有支撑,适合批量、板面可达的场合;拉铆从单面操作即可完成,适合柜体内部、型材腔体这类伸不进压机的位置。两者的抗扭与抗拉能力不同,但都取决于板厚与孔径匹配,不能跨板厚套用。
平面度是第二个判据。柜体面板要贴合时,凸起的螺钉头会顶住面板导致装配应力,这时应选平头铆钉。这一条在图纸上经常被漏掉,等到装配时才发现面板压不平。
第三层:压铸件上的螺纹怎么加强
铝、镁压铸件直接攻牙的螺纹在软母材上成型,反复拆装会逐次削薄牙型,最终滑牙。把螺纹转移到碳钢或不锈钢嵌件上以后,手册口径是加强后可达 8 级以上强度,甚至 12 级以上。
要注意的是,这个等级描述的是「加强后的螺纹连接强度」,不是螺栓的性能等级。做技术协议时应把两者分开列:嵌件加强后的螺纹强度、螺栓本身的性能等级,各自给检测方法,否则验收时容易各说各话。
密封:三条路径,按「拆不拆」来选
不可拆部位用预涂胶:拉铆螺母、铆钉在螺纹或头部预涂胶层,装配时胶层被挤压填充缝隙;可拆部位用密封圈:头下 O 型圈或端面密封圈,拆装后更换密封件即可恢复;腔体需要过线或过柱的位置用密封压铆螺柱。
手册口径是这三条路径都能做到密封等级可达 IP68。但 IP68 是件本身的等级,整机是否达标还取决于壳体其他接缝、线缆出口与装配扭矩的一致性——这一点在给客户做方案时必须说清,否则整机浸水失败会归到紧固件头上。
验收:三类试验对应三类风险
结构类看压铆/拉铆的推出力与扭出力,以及螺纹的拉拔与扭矩;防腐类看中性盐雾(ISO 9227),镀层体系不同结果差异很大;密封类看气密(压降法)或浸水,判定值按整机 IP 等级反推。
还有一个容易被忽略的项:接触电阻。接地端子、大电流端子的实际性能靠这个指标,而不是靠外观。建议在技术协议里单独列出接地阻抗与接触电阻的测量方法与判定值,这一项出问题时排查成本最高。
从原型设计到售后的总成本优化伙伴
六项专业服务覆盖选型、样件、验证与量产爬坡,把"这颗螺丝行不行"变成可验证的工程结论。
快速工程样件
专业培训
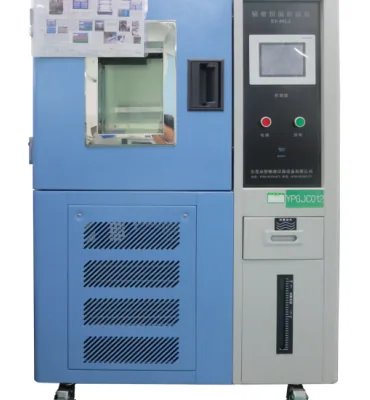
专业测试服务
专业设计咨询
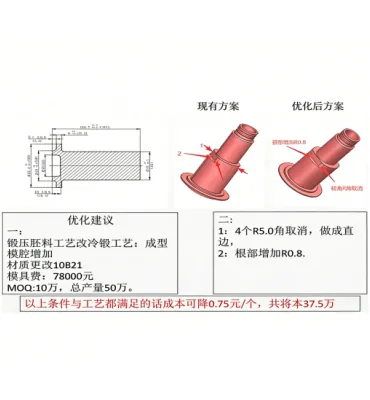
持续工艺优化
专业拆解分析
从结构图到批量交付
板级与柜体级的件都要配合工装,所以打样阶段就要把装配方式一起定下来。
结构与工况确认
确认板厚、叠层、镀层体系、是否有接地与防水要求,以及装配是回流焊还是后装。
选型与打样
按板级/柜体级/器件级分层给方案,提供快速工程样件供实配验证。
专项验证
推出力/扭出力、盐雾、气密、接触电阻,按项目工况取判定值。
工装与小批
确认压铆/拉铆工装与贴片封装的适配性,锁定工艺参数。
量产与优化
按批次数据做工艺优化,异常件做专业拆解分析定位失效环节。