螺纹防松解决方案|楔入垫圈 / 机械锁死预涂胶 / 自挤螺纹
螺纹松脱不是因为「没拧紧」,而是因为预紧力在振动、沉降与热循环中被一点点吃掉。对症的做法有四种:靠摩擦、靠几何阻挡、靠弹性补偿、靠化学粘接。本页按这四条机理组织 7 个现售规格,每个都能点进产品页核对结构与执行标准。
先分清是哪一种松,再选哪一种防松
摩擦型、机械锁死型、弹性补偿型、化学粘接型——四种机理解决四种不同的失效。以下每条都标注了可核验的出处。
开槽螺母不靠预紧力,螺栓卸光了它也不转
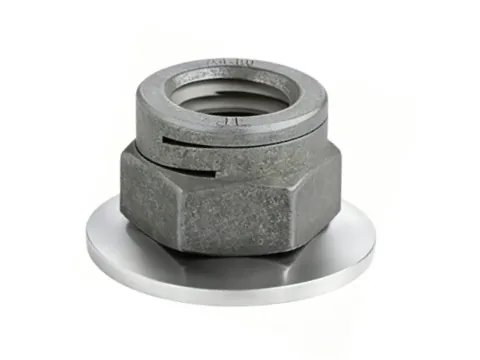
组合开槽防松螺母把开口销穿过螺母槽口与螺栓孔,形成强制性机械锁死。与摩擦型防松最大的差别是:锁紧不依赖预紧力,即使螺栓完全卸载,螺母也不会回转。这类结构适合极端振动与高低温循环工况——恰恰是摩擦型最容易失效的场合。
双层垫片靠「爬坡」,回退必须克服楔齿阻力
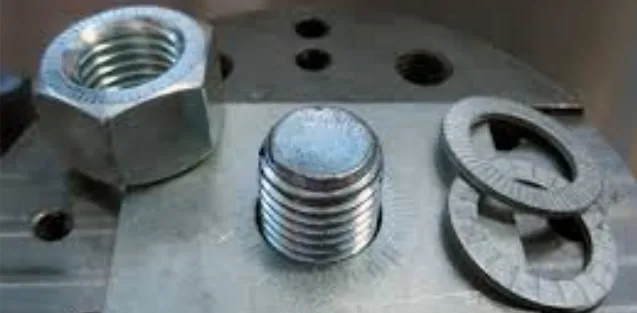
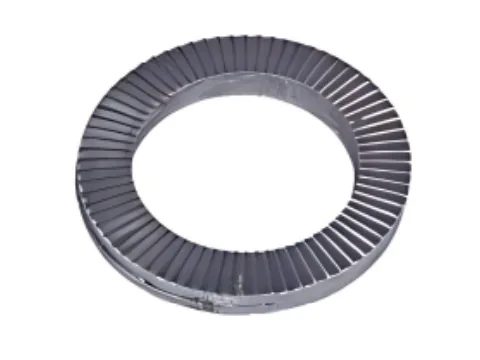
双层楔入式防松垫片由两片带内外侧楔形齿的垫片成对使用:锁紧时内侧楔齿相互咬合、外侧齿纹嵌入被连接面。螺纹副即使出现微小回退趋势,也必须先克服楔齿的爬坡阻力——这是几何阻挡,不是单纯提高摩擦系数。
锥形垫圈真正解决的是预紧力损失
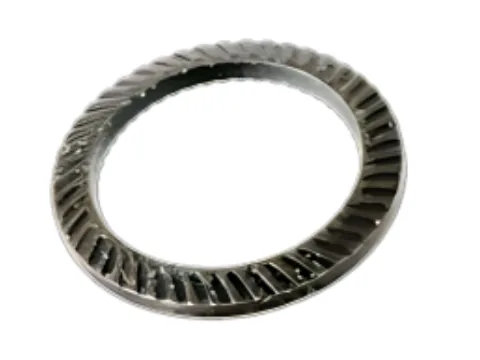
锥形齿面防松垫圈以高弹性弹簧钢做成锥形盘体,锁紧时盘体被压平并产生持久反弹力,用来补偿预紧力损失;单侧放射状齿纹咬入支承面形成摩擦锁紧,贴工件面为光面以避免损伤基材。这类件适合有热胀冷缩或沉降倾向的连接副——失效形式是「夹紧力掉了」,不是「螺纹退了」。
软质基材上,先解决沉降再谈防松
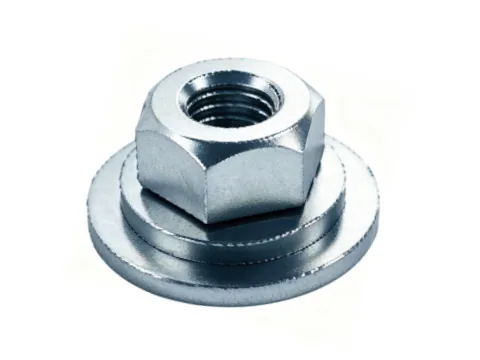
塑料、铝件这类软质基材在持续压紧下会蠕变,夹紧力自己就掉下去了。组合防松防沉降螺母的做法是一体化组合结构加超大承面法兰,降低螺纹副传给基材的单位压强,抑制蠕变沉降;再由防松螺纹或压痕结构在振动下持续提供横向锁紧力。基材沉降没解决,换再好的防松件也是白搭。
预涂胶是化学锁紧,还顺带密封
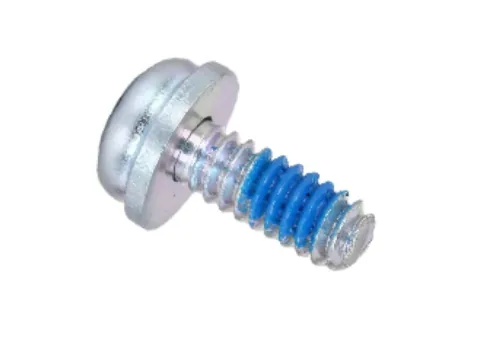
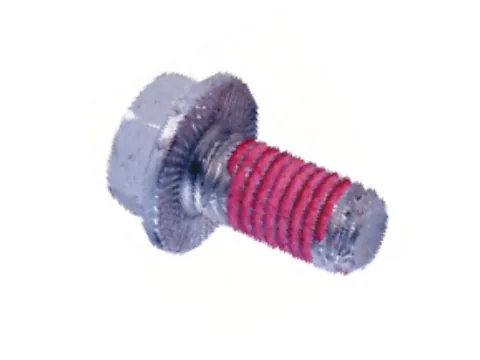
组合法兰面预涂胶防松螺栓在螺纹部预涂特种微胶囊粘接剂,安装时胶囊破碎、固化形成强力化学锁紧;法兰头增大支撑面抑制基材沉降。产品页给出的执行标准是六角法兰面螺栓 GB/T 16674 系列、机械性能 GB/T 3098.1(ISO 898-1)、预涂胶按企业标准。它同时具备螺纹密封与防腐作用,适合高振动且有防腐需求的部位。
全部规格,按防松机理分组
每张卡片直达产品页,材质、规格、执行标准与涂层以产品页为准。同一部位可以叠加两种机理(例如楔入垫圈 + 预涂胶),但要先确认装配扭矩窗口。
机械锁定与楔入垫圈
4 个 SKU开槽螺母用开口销形成强制机械锁死,锁紧不依赖预紧力;防沉降螺母以超大承面法兰降低单位压强、抑制软质基材蠕变;双层楔入垫片成对使用、回退须克服楔齿爬坡阻力;锥形齿面垫圈以弹簧钢盘体补偿预紧力损失,贴工件面为光面以免损伤基材。
预涂胶与自挤螺纹
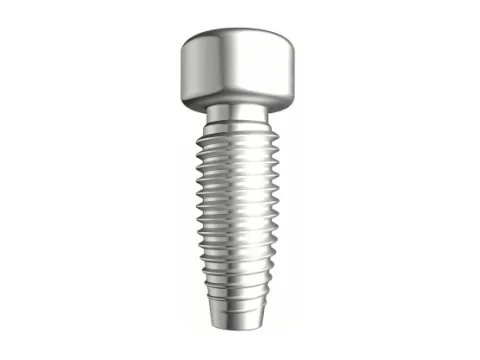
3 个 SKU预涂微胶囊粘接剂在安装时破碎固化,形成化学锁紧并兼具螺纹密封防腐;法兰头增大支撑面抑制沉降。三角牙自挤螺丝以三角牙直接攻入轻合金压铸件形成螺纹,过盈配合带来防松性能,省去攻牙工序。
最常出现松脱的四个位置
振动、沉降、热循环、防腐——四种工况对应四种机理,选错就是反复返修。
电机、电驱与泵体
持续高频振动下,摩擦型防松最先失效。用双层楔入垫片形成几何阻挡,或用开槽螺母做机械锁死;两者都不依赖预紧力保持。
压铸件与轻合金壳体
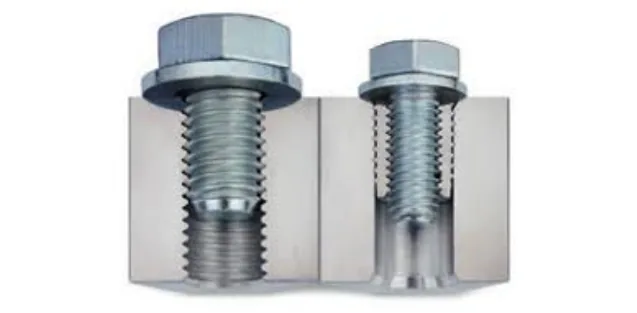
铝镁压铸件上可以直接用三角牙自挤螺丝攻出螺纹,过盈配合带来防松;反复拆装的部位则改用嵌件,避免螺纹被拆坏。
塑料柱与薄壁基材
软质基材的失效形式是蠕变沉降,夹紧力自己掉。用带超大承面法兰的防沉降螺母降低单位压强,比单纯加大扭矩有效。
户外与防腐部位
预涂胶件在锁紧的同时密封螺纹副,减少电解液进入;配合镀层(盐雾按 ISO 9227 验证)可覆盖潮湿与盐雾环境。
防松选型的判断顺序
先判定失效形式,再选机理,最后才是规格与扭矩。
「螺丝松了」在工程上有四种完全不同的成因:预紧力被振动消耗、基材蠕变导致夹紧力下降、热循环造成预紧力波动、螺纹副本身回退。四种成因对应四种机理,选错机理就会陷入「越拧越紧、越紧越松」的循环。下面五节依据站内防松系列产品页与《行业手册》防松章节。
第一步:先判定它是怎么松的
看松脱后的痕迹。螺纹副整体回退(螺母转角、螺栓退出)属于回退型,靠机械阻挡或楔入结构解决;螺纹没退但夹紧力掉了、被连接件之间有间隙,属于预紧力损失型,靠弹性补偿或防沉降结构解决;拆开发现螺纹副里有胶层残留,说明原本就是化学防松,失效原因是胶层被破坏或未固化。
这一步不做,后面全是试错。实践中常见的情形是:明明是基材蠕变(软质基材、塑料柱),却一直加防松垫圈,结果垫圈压得更狠、沉降更快。
- 螺纹回退、转角可见 → 机械锁死(开槽螺母)或楔入垫片
- 夹紧力下降、接合面有间隙 → 锥形弹性垫圈 / 防沉降螺母
- 高频振动、反复松 → 双层楔入垫片 + 预涂胶
- 软质基材、塑料柱 → 先解决沉降,再谈防松
第二步:四种机理怎么选
摩擦型(齿面垫圈、压痕)靠提高摩擦系数,成本低,但在高频振动下会逐渐失效;机械锁死型(开槽 + 开口销)不依赖预紧力,即使螺栓卸载也不回转,代价是需要额外的销孔与装配工序;楔入型(双层垫片)靠几何爬坡阻力,可重复使用,但必须成对安装、方向不能装反;化学型(预涂胶)在固化后形成粘接层,兼有密封作用,代价是拆卸后需清理残胶、重新涂胶。
可以叠加,但要清楚叠加的顺序:垫圈放在被连接件与螺母之间,预涂胶在螺纹副上,两者互不干扰;如果把楔入垫片装在沉头或球面垫圈下方,楔齿咬不住平面,等于没装。
第三步:基材与沉降
软质基材(塑料、铝镁压铸件、薄壁钣金)的允许面压很低。同样的预紧力,作用在钢件上没问题,作用在塑料柱上就会持续蠕变。组合防松防沉降螺母的做法是加大承面法兰、降低单位压强,从源头减少沉降量。
还有一条容易被忽略:压铸件上的螺纹如果是自挤成型的(三角牙),过盈量决定了防松效果与可拆次数的平衡。过盈大、防松好,但拆两次螺纹就磨损;过盈小、可拆,但防松弱。这个平衡点要在打样时用实际基材试出来,不能照抄钢件经验。
第四步:装配扭矩与预紧力
手册给出的安装口径是预紧力一般为破断扭力的 70-80%。落到工艺上,这意味着扭矩窗口的下限要保证夹紧力足够(不低于设计预紧力),上限要留出安全余量(避免接近屈服)。
带预涂胶的件还要多考虑一点:胶层在拧入过程中会产生额外阻力,用同一扭矩值装配,实际预紧力会偏低。所以换用预涂胶件时,扭矩窗口应重新标定,而不是沿用原图纸。这一点在产品切换阶段最容易被忽略,表现为「同一扭矩下感觉没拧到位」。
第五步:验收怎么定
机械性能按 GB/T 3098.1(ISO 898-1)核对螺栓的强度等级与保证载荷;法兰面螺栓的尺寸与形位按 GB/T 16674 系列。防松性能则必须做振动验证:横向振动或随机振动,判定值是「试验后残余预紧力/扭矩衰减不超过多少」,而不是笼统的「不松」。
环境项按工况给:镀层与涂层按 ISO 9227 做中性盐雾;有防腐与密封要求时,预涂胶件需额外验证密封性。所有判定值应由整机的振动谱、维护周期与安全系数推出——我们不替客户拍数字,这一条在打样阶段就写进技术协议。
从原型设计到售后的总成本优化伙伴
六项专业服务覆盖选型、样件、验证与量产爬坡,把"这颗螺丝行不行"变成可验证的工程结论。
快速工程样件
专业培训
专业测试服务
专业设计咨询
持续工艺优化
专业拆解分析
从失效分析到批量交付
防松件选型的起点是失效件,不是图纸。先看它怎么松的,再定方案。
失效件拆解与判定
看螺纹痕迹、接合面间隙与残余扭矩,判定回退型还是预紧力损失型。
机理与选型
按摩擦/机械锁死/楔入/化学四条机理给 1-2 个方案,快速工程样件先做实配。
振动与扭矩验证
按整机振动谱做横向或随机振动,记录残余预紧力与扭矩衰减;扭矩窗口重新标定。
环境与装配固化
盐雾、密封按工况验证;把扭矩窗口、垫片方向与胶层要求写进作业指导书。
量产与持续优化
按批次数据做工艺优化,异常件做专业拆解分析定位失效环节。