镁合金电偶腐蚀防护解决方案|同系轻金属选材涂层物理隔离盐雾验证
镁合金件上拧一颗钢螺丝,等于在结构里埋了一对原电池:镁做阳极,钢做阴极,中间的冷凝水就是电解液。腐蚀不会在装配当天出现,而是在几个月后从螺纹根部悄悄开始。本页按《行业手册-轻合金压铸》给出的两条路径——降低电位差、做物理隔离——拆开讲,并把验证方法写清楚。
电偶腐蚀不是「防腐没做好」,是「选材没算电位」
把镁合金的腐蚀归因于涂层质量,是最常见的误判。以下五条均可在手册原文或产品页中核到出处。
镁的电位太低,天生就是阳极
镁的标准电极电位约为 -2.37V(相对标准氢电极),在常用结构金属里最低。这意味着只要它与钢、铜、不锈钢等电位更高的金属接触,又有水膜连通,镁就必然成为阳极被消耗。这不是镀层好坏的问题——镀层破了才会腐蚀,而电偶腐蚀只要接触与电解液同时存在就会发生。
手册给的第一条路:让电位差变小
手册的表述是:高强铝合金螺栓防电偶腐蚀的原理是与镁合金的电位差小。也就是不靠「挡住」,而靠「换材」——用同为轻金属的铝螺栓替代钢螺栓,把两种金属之间的电位差压到很小的范围,腐蚀驱动力自然下降。这是从根上改,不是从表面补。
第二条路:物理隔离,但要防「装配划伤」
手册同时给出另一条:螺栓头部涂胶是物理隔离的原理。涂层在两种金属之间建立电化学隔离层,切断回路。问题在于装配过程本身会破坏这层膜——套筒刮头部、螺纹切入时刮伤、反复拆装磨掉边角。所以隔离方案必须连同「装配方式」一起约定,否则出厂合格、装完就失效。
面积比决定危害程度,小阳极最危险
电偶腐蚀的腐蚀电流密度与阴/阳极面积比正相关:阴极面积越大、阳极面积越小,阳极上的电流密度越高,腐蚀越集中、越快。一颗 M4 铝螺栓拧在整块镁压铸件上,螺栓是极小阳极、压铸件是巨大阴极——反过来,镁螺丝拧进钢架才是最糟的组合。判断风险时先看谁小,而不是先看谁贵。
验证不能只做盐雾,还要看螺纹根部
盐雾试验(GB/T 10125)能给出一个可比对的腐蚀速率,但它是均匀暴露条件,而电偶腐蚀往往集中在缝隙与螺纹根部——这些位置盐雾未必进得去,出了盐雾箱也未必看得见。所以验证要做两件事:按标准做盐雾拿到可比数据,再做拆解检查确认螺纹副内部没有异常腐蚀。
全部规格,对应两条防护路径
一条是换材(同系轻金属,压低电位差),一条是隔离(涂层切断回路)。两条可以叠加,但不能互相替代——换了铝螺栓仍需考虑隔离,涂了层也不能配钢螺栓。
换材与隔离:两条路径的代表规格
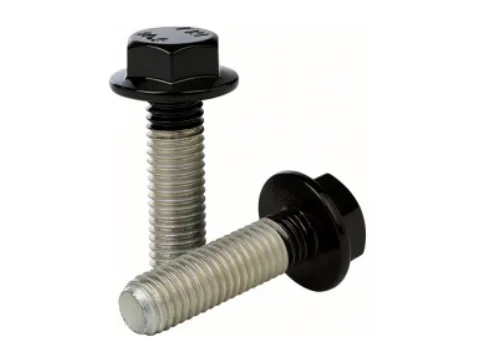
2 个 SKU左侧用与镁电位差小的 ZT68 高强铝合金替代钢,从源头降低腐蚀驱动力,顺带把连接件重量降到钢的约三分之一;右侧用特种涂层在异种金属之间建立电化学隔离层,适用于必须混连、无法换材的部位。两条可叠加,但不能互相替代。
四个最容易出电偶腐蚀的部位
压铸结构件、消费电子外壳、无人机部件、汽车轻量化件——共同点是镁件配异种金属,且长期处在潮湿环境。
镁合金压铸结构件
仪表板骨架、中控支架、转向柱支架这类压铸件,装配点密集、壁厚不均,还常与钢支架直接贴合。手册的做法是用高强铝合金螺栓配合头部涂胶,把电位差与隔离两道都做上;贴合面另加密封,避免形成积液缝隙。
笔记本与消费电子外壳
镁合金中框上要固定主板、转轴、屏蔽罩,螺钉数量多、规格小(M1.4-M2)。这类部位的特点是长期人手接触(汗液是很好的电解液),腐蚀往往先出现在掌托与边缘。选材与涂层要一起考虑,单靠镀层撑不住。
无人机与便携设备
结构件追求极致减重,镁件与碳纤维件、铝件混用普遍。碳纤维是导体,与镁接触同样构成电偶对,这一条常被忽略——因为它「看起来不像金属」。做法是在碳纤维与金属件之间加绝缘层,或统一用铝制紧固件。
汽车轻量化部件
镁压铸件在车内要经历温度循环、融雪盐、清洗剂三重考验。这里的腐蚀往往不是均匀的,而是集中在螺栓头下的缝隙与螺纹根部。整车厂通常按 GB/T 10125 做盐雾并叠加循环腐蚀,再配合拆解评价。
电偶腐蚀的判断与选型逻辑
先算电位差,再看面积比,最后决定是换材、隔离,还是改结构。
电偶腐蚀是一个可以算、可以判、可以验的问题,不是「凭经验觉得会腐蚀」。判断顺序固定:有没有两种金属、有没有电解液、有没有电连接、面积比是多少——四问里任何一问是否,腐蚀就不会发生或可以大幅缓解。下面六节依据《行业手册-轻合金压铸》与新能源汽车两本手册的防电偶腐蚀段落,站内 600MPa 铝合金螺栓与镁合金电偶腐蚀涂层两款产品的技术条款,以及 GB/T 10125 盐雾试验方法。
第一步:确认四个条件是否同时成立
电偶腐蚀需要四件事同时存在:两种电极电位不同的金属、一条连通的电解液路径(水膜、冷凝水、清洗液)、两者之间的电连接(直接接触或通过其他导体)、以及一个足够大的阴极面积。缺任何一条,腐蚀就无从发生——这也是所有防护手段的着力点。
实践中最容易漏掉的是「电解液」这一条。很多结构在实验室干燥环境里毫无问题,装到设备上之后因昼夜温差结露,几个月就出白锈。判断时要按真实使用环境算,不是按装配车间的环境算。
- 两种金属电位不同 → 换材或隔离
- 有积水/结露可能 → 改结构排水或加密封
- 直接接触导电 → 加绝缘垫、绝缘套
- 阴极面积远大于阳极 → 优先处理小阳极点
第二步:算清谁是小阳极
电偶腐蚀的破坏集中在阳极,而阳极的腐蚀速率与阴极面积成正比、与自身面积成反比。一颗小螺栓配一块大压铸件,是最不利的组合:全部腐蚀电流集中在那颗螺栓上,螺纹根部很快出现蚀坑,预紧力随之下降。
反过来,如果必须用异种金属,就要让「小件」是高电位的一方(阴极),而不是低电位的一方。这也是为什么镁合金件上不宜直接用钢制小螺钉,而应改用铝制件——把阳极从小螺钉转移到大面积压铸件上,腐蚀被摊薄,结构寿命显著改善。
第三步:路径一——换材,把电位差压下来
手册给出的第一条路径就是换材:高强铝合金螺栓与镁合金的电位差小,用它替代钢螺栓可以最大限度消除电偶腐蚀。站内对应产品是 600MPa 级铝合金螺栓,以自研 ZT68 高强铝合金制成,抗拉强度约 630MPa;同系列另有 6056 铝合金(抗拉约 420MPa)供成本敏感场景。
换材还有第二个收益:铝密度约为钢的三分之一,同规格下减重明显。所以这条路径在轻量化项目里往往是「一举两得」,而不是纯粹的防腐成本。代价是铝的弹性模量低、抗剪强度不如钢,螺纹啮合长度与扭矩窗口需要重新核算,不能按钢螺栓的经验值直接套。
第四步:路径二——隔离,但要把装配方式一起约定
当异种金属必须混连、又无法换材时,只能用隔离。手册的表述是「螺栓头部涂胶是物理隔离的原理」——注意是头部,因为头部与压铸件的贴合面正是最容易积水的缝隙。涂层件在两种金属之间建立电化学隔离层,切断回路。
隔离方案的成败在装配:套筒刮伤头部涂层、螺纹旋入时刮掉杆部涂层、反复拆装磨掉边角,任何一处破损都会让局部重新成为电偶对,而且腐蚀会从破损点向内扩展(大阴极小阳极效应)。所以图纸上除了写涂层,还要写「装配不得使用会刮伤涂层的工具」「拆装后需补涂」这类工艺要求。
第五步:结构还能做三件事
第一,排水与避免积液:把贴合面设计成有坡度、加排液孔,别让水停在螺栓头下。第二,切断电连接:加绝缘垫圈、绝缘套,或用非金属衬套把螺栓与阴极件隔开。第三,减小缝隙:缝隙既是积液处也是氧浓差电池的源头,能贴合就不要留缝。
这三条不增加紧固件成本,但效果往往比换更贵的涂层更直接。做方案评审时把它们和选材放在一起讨论,比事后加涂层更有效。
第六步:验证写什么
第一层是材料级:按 GB/T 10125 做中性盐雾,拿到可对比的腐蚀速率;铝合金牌号按 GB/T 3190,阳极氧化按 GB/T 8013。第二层是装配级:把实际配合的两种金属装在一起做盐雾或循环腐蚀,观察接触部位与螺纹根部。
第三层是拆解评价:盐雾箱里看不到的地方,拆开才看得到。建议在技术协议里写明拆解检查的节点(如 240h、480h)与判定(螺纹根部无蚀坑、无白锈堆积、预紧力衰减在约定范围内)。这三层做完,才谈得上「经得住专家审视」。
从原型设计到售后的总成本优化伙伴
六项专业服务覆盖选型、样件、验证与量产爬坡,把"这颗螺丝行不行"变成可验证的工程结论。
快速工程样件
专业培训
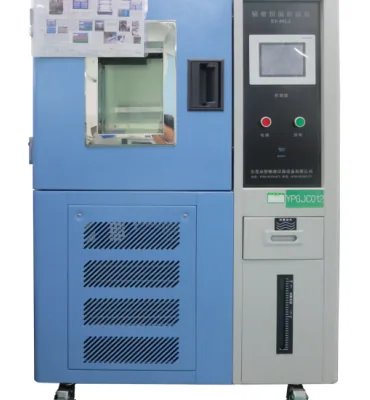
专业测试服务
专业设计咨询
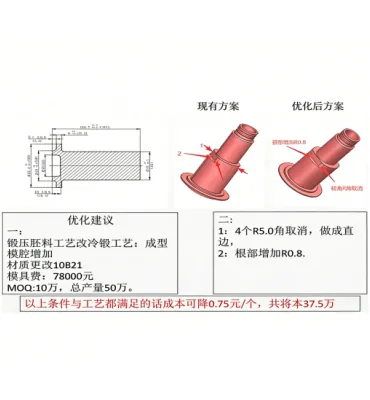
持续工艺优化
专业拆解分析
从电位判断到盐雾拆解
电偶腐蚀的验证必须用真实配对做,单件盐雾合格没有意义。
配对与工况确认
确认两种金属牌号、接触方式、是否积水结露、拆装频次,标出小阳极位置。
路径选择
能换材先换材(铝代钢),不能换材则做隔离;两条可叠加,但要分别验证。
结构与工艺核对
核对贴合面缝隙、排液设计、绝缘件配合,以及装配工具是否刮伤涂层。
盐雾与循环试验
按 GB/T 10125 做中性盐雾,必要时叠加温度循环与浸水,记录接触部位表现。
拆解与判定
按约定节点拆解,检查螺纹根部蚀坑、涂层破损与预紧力衰减,出具判定结论。