M0.6 微型螺丝:怎样的精度才能卡住 AI 硬件产线
核心摘要
AI 硬件与消费电子的装配线越跑越快,M0.6 级微型螺丝的窗口也越来越窄:螺纹规格不到 1mm,扭矩只有毫牛米量级,任何一点精度不足都会在高速锁付中被放大成滑牙、浮锁或批头打滑。本文拆解微型螺丝的精度构成、四项必须量化的性能指标,以及来料包装与批头匹配这两项常被低估的产线接口。
产线跑得越快,公差越没有余地
在一台 AI 眼镜、TWS 耳机或穿戴设备的装配线上,一天可能要拧几万颗 M0.6 或 M0.8 的微型螺丝。这类螺丝的螺纹外径不到 1mm,锁付扭矩通常在毫牛米量级,肉眼看上去几乎没有尺寸感。
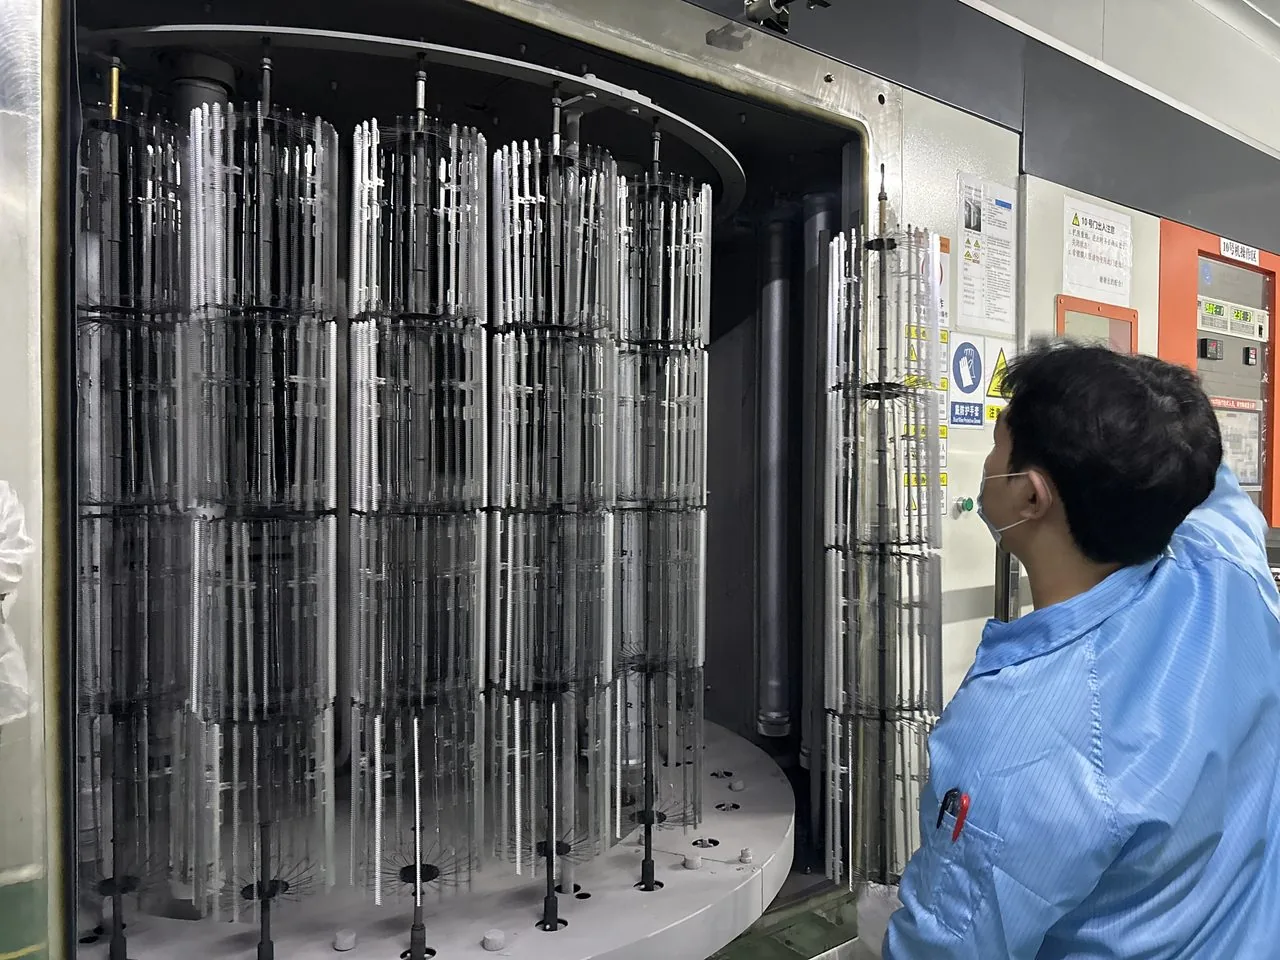
正是这种「小」让公差变得致命。在 M6 上,0.05mm 的尺寸偏差几乎可以忽略;但在 M0.6 上,0.05mm 已经接近螺纹牙高的量级。
更关键的是,产线节拍把误差放大了:**人工装配时,操作者能通过手感感觉到「没对准」,会主动微调;而自动锁付设备完全依赖来料的尺寸一致性与批头、螺纹的几何配合。**一颗螺纹存在毛刺、头部偏心或槽口尺寸不稳定的螺丝,在人工工位可能只是偶尔卡顿,在高速锁付机上却是直接停机或批量滑牙。
所以微型螺丝的质量逻辑,与常规紧固件完全不同:它不是「满足图纸尺寸」,而是「在高速自动化装配中稳定可锁付」。
精度由哪些尺寸决定
微型螺丝的装配稳定性,由四组关键尺寸共同决定。
| 尺寸组 | 关键参数 | 失控后果 |
|---|---|---|
| 螺纹 | 大径、中径、螺距、牙型角、表面粗糙度 | 中径偏差导致旋入阻力波动;毛刺造成卡顿 |
| 驱动槽 | 槽型尺寸、槽深、对称度、底部圆角 | 槽口过大则批头打滑、啃圆;过小则批头插不进 |
| 头部 | 头部直径、厚度、与螺纹的同轴度、支承面平面度 | 偏心造成锁付时歪斜、浮锁、头部划伤零件 |
| 杆部 | 光杆直径与长度、全长、直线度 | 直线度超差导致穿透孔时卡滞或刮伤 |
为什么驱动槽尤其关键
在毫米级零件上,驱动槽是扭矩传递的唯一界面。槽口尺寸偏大时,批头与槽之间存在间隙,锁付过程中批头会沿槽壁「爬坡」,最终脱出——表现为滑牙,实质上是被连接零件与批头同时损伤。槽深不足则驱动接触面积减小,扭矩集中造成槽口局部塑性变形。
工程要点: 微型螺丝的驱动槽通常采用 六角或梅花(TORX)形式 而非十字槽。梅花槽的凸瓣接触面积更大、中心定位更好,在微型规格上抗打滑能力明显优于十字槽。这也是精密电子设备普遍采用梅花驱动的原因。
四个必须量化的性能指标
| 指标 | 含义 | 控制意义 |
|---|---|---|
| 微型高精度 | 关键尺寸公差带窄,批量一致性好 | 保证高速锁付不卡顿、不滑牙 |
| 高强度抗振 | 材料强度与结构设计足以抵抗振动环境 | 设备跌落与长期振动后不松脱、不断裂 |
| 无磁低干扰 | 材料磁性低,不干扰周边磁场与传感器 | AI 硬件、摄像头模组、传感器附近的必要要求 |
| 锁付稳定可靠 | 旋入扭矩曲线平稳,重复锁付一致 | 产线良率与节拍稳定 |
无磁为什么重要
在摄像头模组、扬声器、磁传感器、无线充电线圈附近,一颗带磁性的螺丝可能改变局部磁场分布,造成成像偏色、声音失真或传感信号偏移。这类问题往往要在整机测试阶段才暴露,而排查成本极高。因此这类位置必须选用无磁或低磁材料。
扭矩区间的确定
微型螺丝的锁付扭矩通常按材料强度推算。一个通用的工程原则是:装配预紧扭矩一般取破断扭力的 70% ~ 80%,为扭矩离散与异常留出余量。取到 90% 以上时,来料摩擦系数或批头磨损的任何波动都可能直接把螺丝扭断在孔里。
材料与表面处理
| 材料 | 强度水平 | 磁性与耐蚀 | 典型应用 |
|---|---|---|---|
| 碳钢(经热处理) | 高,可通过热处理调整 | 有磁性,需镀层防腐 | 结构固定、强度要求高的位置 |
| 不锈钢 304 | 中等 | 弱磁性,耐蚀性好 | 通用电子设备、需防腐的场合 |
| 不锈钢 316 | 中等 | 弱磁性,耐蚀性优 | 特殊环境、对耐蚀要求更高 |
| 无磁不锈钢 | 中等偏下 | 无磁或极低磁,耐蚀性好 | 摄像头、传感器、扬声器附近 |
| 黄铜(镀层) | 较低 | 无磁,需镀层防氧化 | 电气连接、低载荷固定 |
| 钛合金 | 较高 | 无磁,耐蚀性优 | 高端穿戴、轻量化与耐蚀并重的场合 |
表面处理的三点考虑
- 摩擦系数要稳定:微型螺丝的扭矩离散主要来自摩擦波动。统一涂层与润滑状态,比单纯提高扭矩精度更有效。
- 镀层厚度要受控:微型螺纹的牙型很小,镀层过厚会改变中径尺寸,直接造成旋入困难。镀层厚度公差必须与螺纹公差联合考虑。
- 禁用会引入脆性风险的处理:高强微型件的电镀后必须充分除氢,否则存在延迟断裂风险。
产线适配:被低估的接口
微型螺丝的性能,有一半体现在「与产线协同」上。以下三项常在样品阶段被忽略,到量产时爆发。
来料包装方式
M0.6 级螺丝无法用振动盘稳定送料,通常采用编带或专用料盘供料。包装的间距精度、料带与螺丝的相对位置、取料点的一致性,直接决定锁付机的取料成功率。这是必须与产线设备一同确认的接口。
批头匹配
| 匹配项 | 要求 | 不匹配的后果 |
|---|---|---|
| 槽型规格 | 批头规格与螺丝槽型严格对应 | 槽口啃圆、批头打滑 |
| 批头尺寸公差 | 批头尺寸应与槽口尺寸公差匹配,间隙过小插不进,过大打滑 | 锁付失败或槽口早期损坏 |
| 批头材料与硬度 | 批头硬度应高于螺丝,或寿命管理到位 | 批头磨损后间隙增大,批量滑牙 |
| 批头寿命管理 | 规定更换周期与计数 | 批头磨损失效在产线上表现为突然的批量不良 |
锁付参数
需要确定的不只是扭矩值,还包括:转速、下压速度、贴合点判定方式、扭矩到达方式(到扭停 / 到扭后转角)。微型螺丝由于零件小、刚度低,过快的下压速度会在贴合瞬间产生冲击,造成浮锁或螺纹损伤。
一个典型陷阱: 样品阶段用人工锁付试装,验收全部合格;切换到自动锁付后良率骤降。原因几乎总是同一类—— 供应商提供的样品是手工挑选的,而批量来料的公差分布、包装一致性或槽口尺寸波动未被评估 。微型螺丝的验证必须用批量来料在真实设备上做。
结语:精度是产线的前置条件
M0.6 级微型螺丝的挑战,不在于能不能做出一颗,而在于能不能让每一颗在每秒级的锁付节拍中表现一致。它要求的是四件事同时成立:尺寸精度、材料与磁性的匹配、表面摩擦状态的稳定,以及与产线包装和批头的接口对齐。
盈锋志诚嘉在消费电子精密螺钉领域具备微型高精度、高强度抗振、无磁低干扰与锁付稳定可靠的产品能力,可提供 M0.6 级微型螺丝及配套的驱动槽型与材质选择,并在项目早期与客户一起确认来料包装、批头匹配与锁付参数,把产线适配问题挡在量产之前。