微型螺丝M0.6~M1.4:加工难点、公差与AI硬件应用
核心摘要
AI服务器单机柜功率摸到100kW、高速光模块往1.6T走、人形机器人一台要塞几百上千颗微型连接——设备越做越小越密,卡交付的往往不是芯片,而是图纸角落里那颗M0.6微型螺丝。很多人以为小螺丝就是缩小版的大螺丝,实际上尺寸越小、难度是指数级上升的:螺纹有效长度可能只有1毫米出头,材料流线、牙型、头部成型的任何微小波动,到装配环节都会被放大成失效。本文从制造难点、公差一致性到真实应用,把M0.6~M1.4这一档微型螺丝讲透。
本文目录
微型化的代价:为什么M0.6不是缩小版M6
一颗M6螺栓的螺纹有效啮合长度动辄十几毫米,而M0.6微型螺丝的螺纹有效长度可能只有1毫米出头。尺寸进入这一档后,失效逻辑发生了质变:
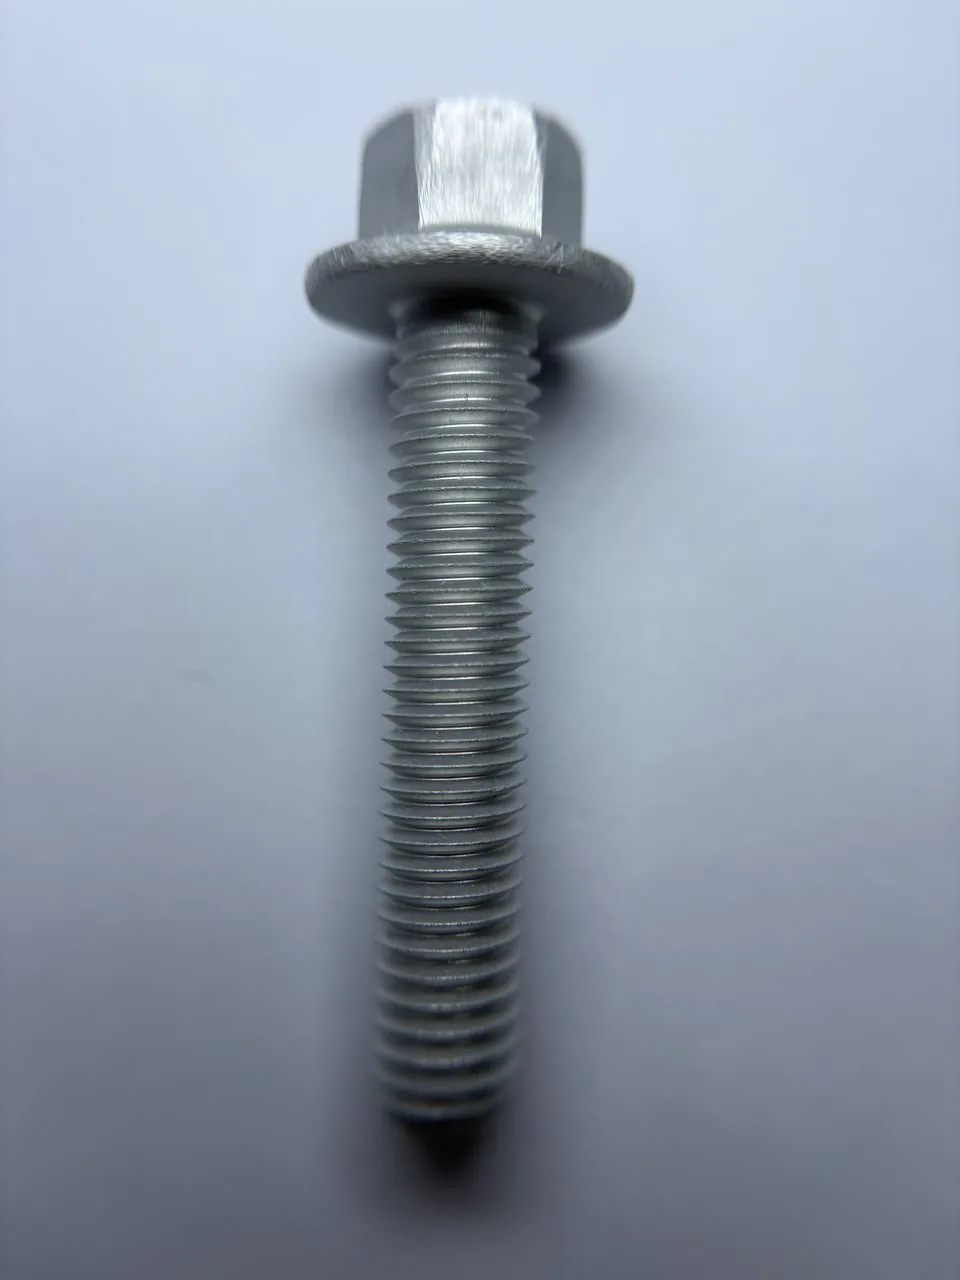
- **绝对尺寸极小:**M0.6螺距仅0.15mm级别,牙型高度、中径公差都在微米级,稍有偏差就通止不过。
- **强度冗余极薄:**头部与杆部的过渡圆角、最小壁厚稍有缺陷,就会在拧紧时断头、滑牙。
- **一致性决定良率:**现代产线是全自动精密装配,螺丝必须能走卷带封装(Tape & Reel)、跟得上SMT节拍,否则再好也上不了线。
Bulten等微型紧固件厂商把这一档产品专门面向智能手机、手表、GPS、平板、笔记本、相机与游戏设备开发,其微型热熔/超声嵌件的螺纹规格就做到M1.2、M1.4、M1.6——这正是M0.6~M1.4微型螺丝的主战场。
制造难点:冷镦、搓丝与头部成型
微型螺丝仍以冷镦成型为主路线,但每一步都被尺度放大了难度:
- **冷镦成型:**小线材(直径零点几毫米)在多工位冷镦机上挤成头部与杆部,材料流线必须连续、不能有折叠裂纹;头部成型(沉头F、小盘头P、平圆头C)的饱满度直接决定驱动槽与锁付可靠性。
- **搓丝/滚丝:**M0.6~M1.4的螺纹用搓丝板滚压成型,牙型要饱满、牙底要清晰,配合铜嵌件或预制内螺纹孔实现反复拆装;机械牙(M)可反复拆装,自攻牙(B)则直接拧入塑料/薄金属。
- **驱动槽成型:**十字、梅花(TORX/TORX PLUS)、十一字、内六角、Tri-wing、Y型、一字、米字等槽型要在极小的头部上精密压出,槽深与对中直接影响批头啮合与锁付扭矩。
- **热处理与表面处理:**碳钢微型件常用渗碳提高表面硬度与耐磨;不锈钢不可热处理强化;表面镀镍、锌镍、PVD等既要防腐又不能堵牙、不改装配间隙。
关键认识: 微型螺丝的公差控制是“微米级一致性”,不是“单颗合格”。同一批螺丝的头径、长度、螺纹中径、槽深必须高度一致,才能在全自动产线上不卡料、不滑批头、不断头。
公差与一致性:走SMT产线的硬门槛
微型螺丝要上自动装配线,光“合格”不够,还要“一致、可排带”。几条硬门槛:
| 要求 | 具体内容 | 不合格后果 |
|---|---|---|
| 螺纹精度 | 机械牙按微型公制公差控制,配合铜嵌件/内螺纹孔反复拆装不滑牙 | 通止不过、装配滑牙 |
| 尺寸一致性 | 头径、杆径、长度、槽深批内波动极小 | 排带卡料、批头滑牙、锁付失效 |
| 卷带封装 | 适配Tape & Reel,对接高速SMT/自动锁付机 | 上不了自动线 |
| 预紧力控制 | 装配预紧力一般控制在破断扭力的70%~80% | 过拧断头、欠拧松动 |
| 防松/密封 | 按工况配预涂胶、IP68密封、松不脱结构 | 振动松脱、液冷泄漏 |
Bulten微型嵌件的孔径配合公差做到-0.00/+0.05mm量级,正是这种微米级配合,决定了微型连接在高速自动装配下的良率。
材质选择:碳钢、不锈钢、钛与弱磁无磁
微型螺丝材质要“按工况配”,既要强度又要躲开电偶腐蚀与磁场干扰:
| 材质 | 特点 | 磁性 | 典型应用 |
|---|---|---|---|
| 碳钢 SWRCH10A/18A/22A | 可渗碳热处理强化、成本低 | 有磁 | 消费电子结构件、轻载塑胶件 |
| 不锈钢 SUS302HQ/304/316 | 不热处理强化、防腐好 | 弱磁 | 外观件、需防腐/弱磁部位 |
| 不锈铁 SUS410 | 可热处理硬化、强度高 | 有磁 | 需要高强度的微型连接 |
| 钛材 TA2 | 无磁、比强度高、耐腐蚀 | 无磁 | 医疗、低磁/抗干扰高要求部位 |
易错点: 不锈钢不能像碳钢那样靠淬火提高强度——选高强度微型螺丝时,要么用可硬化的SUS410不锈铁或碳钢渗碳,要么从结构/尺寸上补偿,不能指望普通SUS304淬火变强。
应用场景:手表、手机、AI硬件与医疗器械
M0.6~M1.4微型螺丝的真实应用,横跨四个领域:
- **手表/精密仪器:**机芯、表壳的微型连接,体积小、要求耐腐蚀与长期可靠。
- **智能手机/消费电子:**中框、金属支架、主板固定、散热模组、屏蔽罩、转轴铰链、摄像头模组——需要多次维修拆卸的结构件配铜嵌件/热熔螺母。
- **AI硬件:**AI服务器与GPU板卡的高密度PCB微型紧固、SMT贴片螺母;高速光模块结构件与外壳的微型连接;液冷模组微小接头与支架固定,需耐温、防松;人形机器人关节M1~M4的微型高强免维护连接。
- **医疗器械:**影像设备、可穿戴与植入/半植入器械中的无磁、耐腐蚀微型连接,常选钛材TA2。
一句话:凡是“更小、更密、更可靠”的AI硬件,都躲不开M0.6~M2这一级精密连接。
选型与质量控制要点
- **规格先定:**机械牙(M0.6~M2)配螺母/内螺纹孔、可反复拆装;自攻牙(B)直接拧入塑料/薄金属、不可多次拆装,按行业牙距配专用底孔、控3~5牙有效啮合。
- **材质按工况:**轻载外观用碳钢/不锈钢;需弱磁用SUS302HQ/304/316;无磁高要求用钛TA2;高强度用SUS410或碳钢渗碳。
- **一致性优先:**自动线选型必须要求卷带封装、批内尺寸高度一致,按破断扭力的70%~80%设定锁付扭矩。
- **防松密封配套:**振动/液冷场景配预涂胶、IP68密封、松不脱结构。
微型螺丝的竞争,不是“能不能车一颗出来”,而是“能不能稳定、一致、自动地大量做出来”。微米级公差、卷带SMT适配、按工况配材质与防松密封,才是这颗M0.6卡住整条AI硬件产线的真正门槛。
结论:微型螺丝是“一致性”产品
M0.6~M1.4微型螺丝的难点在尺度:螺纹有效长度仅1毫米出头,冷镦、搓丝、头部成型的任何波动都会被放大成失效;它的硬门槛是微米级公差、批内一致性与卷带SMT适配;材质按工况选(碳钢渗碳/SUS弱磁/钛TA2无磁),应用覆盖手表、手机、AI服务器、光模块、液冷、机器人关节与医疗器械。
盈锋志诚嘉自2005年成立于深圳,在M0.6~M2微型精密螺丝与微型螺母上有十余年量产经验,曾进入全球TOP5手机品牌供应链,可提供卷带封装、SMT适配、防松/IP68密封配套与1天快速出样。更多资料见技术文档库,或联系微型精密团队做联合评估。