SMT 贴片小螺母:从板级设计到回流焊的完整技术指南
核心摘要
SMT 贴片小螺母(表面贴装螺柱/螺母)是板级紧固件,可用标准回流焊直接焊在 PCB 焊盘上。相比铆接或压入式焊接,它的核心优势是能随 SMT 贴装工序一并完成、免除二次加工,并且适合薄板与单面设计。本文从产品结构、焊盘设计、回流焊工艺一直到常见失效的对策,做一次系统梳理。
摘要
SMT 贴片小螺母(表面贴装螺柱/螺母)属于板级紧固件,可用标准回流焊直接焊在 PCB 焊盘上。相比铆接或压入式焊接,其首要优势是能在 SMT 贴装时与元件贴装一并完成,免除二次加工,并且适合薄板(最小厚度 1.0 mm)与单面布局。本文围绕产品结构、焊盘设计、回流焊工艺与常见失效的应对策略展开系统分析。
产品结构特点
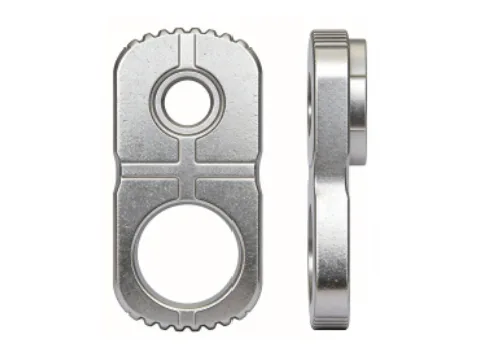
SMT 表面贴装组件通常由螺纹工作段、法兰底座、滚花与可选的定位台阶组成。法兰底座为 PCB 焊盘提供抗剪与抗拉的承载面积;滚花符合 GB/T 6403.3-2008,用于提高紧固摩擦并形成机械互锁。为保证贴装精度,元件共面度须控制在 ≤0.10 mm,否则可能出现虚焊或立碑。
焊盘设计原则
焊盘设计是决定 SMT 表面贴装紧固件可靠性的核心。推荐的设计原则如下:
·尺寸匹配:焊盘外径通常比法兰外径大 1.2 至 1.5 mm,以保证焊料形成完整焊角。
·定位孔设计:孔径应比台阶直径大 0.05–0.10 mm,在定位精度与回流排气之间取得平衡。
·布局要求:距焊盘边缘须 ≥1.5 mm,以避免热应力导致铜箔分层。
回流焊工艺要点
SMT 表面贴装件须与 PCB 上的其他元件一同过回流曲线。使用 SAC305 无铅焊膏时,推荐的工艺窗口为:预热区升温速率 1.5–3.0°C/s,保温区温度 150–200°C 并保持 60–120 s;回流区峰值温度控制在 245–260°C,液相线以上时间(TAL)保持 60–90 s;冷却区降温速率 ≤4°C/s,以防止 PCB 翘曲与焊盘分层。紧固件的镀层须在该工艺窗口内保持可焊且不氧化。
材料与镀层
常见的材料组合包括:碳钢/易切削钢镀锡(成本低、可焊性好,适合一般电子设备);铜合金镀锡(导电与导热性能优异,适合大电流端子);300 系不锈钢裸材或镀锡(耐蚀性好,适合医疗与户外设备)。镀层的可焊性可按 IPC/JEDEC J-STD-002 规定的润湿天平试验评估;回流之后,金属间化合物(IMC)层——Cu₆Sn₅/Ni₃Sn₄——理想厚度宜保持在 1–3 μm。
常见失效与对策
在实际生产中,SMT 贴片小板可能面临以下失效风险及相应控制措施:
- 焊盘错位/偏移:多由焊盘不对称、锡膏量不均或贴装偏差引起。对策包括优化焊盘对称性、改善元件共面度、重新校准贴片吸嘴。
- 连锡/空洞:通常由钢网开孔过小、锡膏塌陷或温度不足造成。建议加大钢网面积比、核对锡膏活性,或提高峰值温度。
- 焊盘分层:与 PCB 耐热性不足、冷却过快或板厚偏薄相关。可考虑改用高 Tg 材料、降低冷却速率、加大焊盘边缘间距。
- 螺纹拉脱:由法兰直径偏小或焊盘面积不足引起。可加大法兰/焊盘尺寸,或增加定位孔/定位台阶。
选型建议
为 SMT 贴片小板选型时,建议工程师按以下核心步骤推进:
1. 明确螺纹规格与最终拧紧扭矩,并核对 PCB 板厚、层数与焊盘铜厚。
2. 评估是否需要定位台阶或金属化过孔,并确定回流焊峰值温度与过炉次数。
3. 按应用场景选择材料与镀层(如碳钢镀锡、铜合金镀锡或不锈钢)。
4. 要求供应商提供焊接推力、推出扭矩、共面度与 X 射线检测报告,并确认载带包装与供料器的兼容性。
结语
SMT 表面贴装件把机械连接点转化为可自动贴装的元件,其可靠性高度依赖焊盘设计、回流曲线与检测验证三者的协同优化。在工艺控制与元件选型到位的前提下,可以有效满足消费电子、医疗器械、通信等领域的高吞吐与低成本要求。
盈锋志诚嘉已将 SMT 元件的贴装与焊接性能验证纳入技术服务,提供从设计咨询、快速打样到工艺优化的全生命周期支持。
参考资料
- zcjtech.com/ SMT 贴片螺母——表面贴装紧固件产品页
- 盈锋志诚嘉 SMT 系列目录(SMT 滑锁/弹锁/浮动螺母)
- 盈锋志诚嘉公司简介 2026 及应用工程师内部培训资料
- GB/T 6403.3-2008《滚花》
- IPC/JEDEC J-STD-002《元件引线、端子、焊片、端子柱及导线的可焊性试验》