拧紧扭矩怎么定?为什么按扭矩打还是不紧/滑牙
核心摘要
同一个M12螺栓,有人用80Nm打,有人用120Nm打,到底哪个对?为什么按扭矩表打完,运行几周螺栓就松了?为什么偶尔还会滑牙甚至拧断?问题往往不在扭矩表本身,而在摩擦系数、润滑状态和安装方法。本文基于GB/T 16823.2《螺纹紧固件紧固通则》和GB/T 16823.3《扭矩-夹紧力试验》,把扭矩、预紧力和现场对策讲透。
扭矩和预紧力到底是什么关系
螺栓连接的核心目标不是"拧到多少牛米",而是获得足够的预紧力(夹紧力Fp)。扭矩扳手控制的是扭矩T,而真正让被连接件压紧的是螺栓被拉长后产生的轴向拉力。二者的关系用经典公式表达:
T = K × Fp × d
其中T为拧紧扭矩(Nm),Fp为预紧力(N),d为螺纹公称直径(m),K为扭矩系数——这是最关键也最容易被忽略的参数。K值综合了螺纹摩擦、支承面摩擦和螺栓几何的影响,不同润滑状态下K值差异可达2~3倍。
按GB/T 16823.2-1997《螺纹紧固件紧固通则》,扭矩控制法(扭矩法)是最常用的拧紧方法:通过控制扭矩间接控制预紧力。标准规定,对于屈服点以下弹性区拧紧,目标预紧力一般取保证应力Sp的70%左右。也就是说,8.8级M12螺栓的保证应力约580MPa,应力截面积按GB/T 196查得约84.3mm²,目标预紧力≈580×0.7×84.3≈34kN——这就是扭矩表中M12的来历。
推荐扭矩参考表(8.8/10.9/12.9)
下表为干燥状态(钢对钢,摩擦系数μ≈0.14,镀锌或本色紧固件)下的推荐装配扭矩,目标预紧力取保证载荷的约70%:
| 规格 | 螺距(mm) | 8.8级扭矩(Nm) | 10.9级扭矩(Nm) | 12.9级扭矩(Nm) | 8.8级夹紧力(kN) |
|---|---|---|---|---|---|
| M6 | 1.0 | 10 | 15 | 17 | 9.0 |
| M8 | 1.25 | 24 | 35 | 41 | 16.5 |
| M10 | 1.5 | 47 | 69 | 81 | 26.0 |
| M12 | 1.75 | 81 | 120 | 140 | 38.0 |
| M14 | 2.0 | 130 | 190 | 220 | 52.0 |
| M16 | 2.0 | 200 | 290 | 340 | 71.0 |
| M20 | 2.5 | 400 | 560 | 660 | 111 |
| M24 | 3.0 | 670 | 960 | 1120 | 160 |
润滑修正: 如果螺栓上了油、润滑脂或抗咬合剂,相同预紧力所需的扭矩要降低25%~30%。按干燥扭矩表去拧润滑过的螺栓,等于把预紧力提高了30%以上——轻则螺栓屈服,重则直接拧断。
摩擦系数:为什么扭矩表会"不准"
扭矩表里的值假设μ≈0.14(干燥、镀锌或本色)。但实际工况中摩擦系数变化很大:
- 干燥镀锌螺栓:μ≈0.10~0.16,扭矩表适用。
- 油润滑螺栓:μ≈0.08~0.10,同样扭矩下预紧力高30%。
- 热浸镀锌(HDG):μ≈0.18~0.25,镀层厚且不均匀,摩擦系数高且离散大,必须用HDG专用扭矩值。
- 达克罗/锌铝涂层:μ≈0.12~0.15,相对稳定。
- 不锈钢(未涂抗咬合剂):μ高且易咬死,应按GB/T 16823.3实测扭矩-夹紧力曲线。
**GB/T 16823.3-2010《紧固件 扭矩-夹紧力试验》**就是用来实测摩擦系数的标准:在规定试验机上拧入螺栓,同步记录扭矩与轴向夹紧力,计算K值和摩擦系数。关键连接(发动机缸盖、风电螺栓、高压管路)不能直接查表,必须做扭矩-夹紧力试验确认。
为什么按扭矩打还是不紧
"按表打了但还是松"的原因通常不是扭矩值错了,而是以下几种:
- 扭矩扳手不准或没校准:扭矩扳手长期不校准,误差可达±20%以上。定期用扭矩检测仪校验是基本要求。
- 摩擦系数偏离假设:螺栓上有油、有锈、有残漆,或者支承面有毛刺,都让实际K值与表不同。
- 预紧力衰减(松弛):新螺栓在拧紧后几小时内,由于接触面微观粗糙峰压平、螺纹蠕动,预紧力可能衰减10%~20%。重要连接应在初次拧紧后24小时复拧。
- 振动导致自松:横向振动超过一定阈值,螺纹副会相对转动。这不是扭矩不够,而是需要防松措施(弹垫、螺纹胶、锁紧螺母)。
- 拧紧顺序不对:多螺栓法兰面应按对角交叉顺序分2~3次逐步拧紧,否则单边预紧力不均,密封面泄漏。
经验法则: 如果你不知道摩擦状态,按扭矩表干打并复拧一次(24小时后),比盲目加大扭矩更安全。扭矩加大20%不会让预紧力增加20%——因为摩擦也在变化。
滑牙、咬死的现场对策
滑牙(螺纹被挤平)和咬死(螺纹副冷焊在一起)是拧紧现场最头疼的问题:
| 问题 | 常见原因 | 现场对策 |
|---|---|---|
| 螺纹滑牙 | 内螺纹强度低(铝/塑料);扭矩过大;螺纹有切屑;公差偏紧 | 检查底孔公差;降低扭矩;铝件用钢丝螺套加强;清理螺纹 |
| 不锈钢咬死 | 不锈钢螺纹副摩擦大;缺润滑;偏载 | 涂抗咬合剂(铜基/镍基);降低拧紧速度;控制对中 |
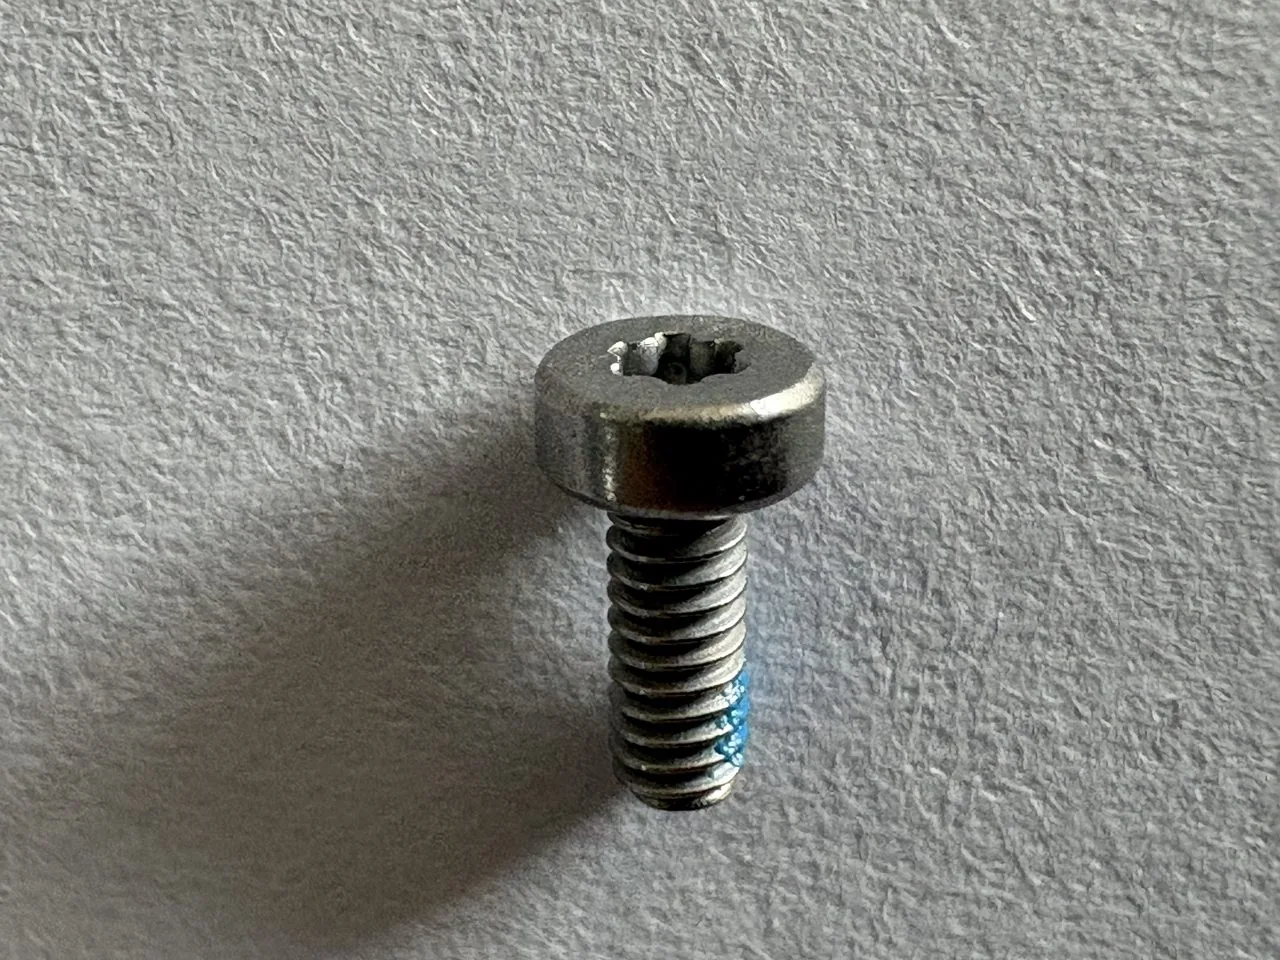
| 螺栓拧断 | 扭矩超屈服;氢脆延迟断裂;疲劳 | 核对等级与扭矩表;12.9级避免电镀锌不除氢;检查预紧力 |
| 螺母跟转 | 摩擦系数太低或太高;对中不良 | 使用对边螺母;确保支承面清洁;用套筒固定 |
关键结论:扭矩只是手段,预紧力才是目的。当连接失效时,不要简单"加大扭矩",而应先排查摩擦状态、拧紧顺序、防松方式和螺栓/螺母的实际性能等级。
结论
拧紧扭矩的制定逻辑是:目标预紧力取保证载荷的约70%,通过T=K×F×d换算成扭矩。干燥状态下8.8级M12约81Nm、M16约200Nm是常用参考值。但摩擦系数(K值)是最大变量——润滑、镀层、锈蚀都让扭矩表"不准"。重要连接应按GB/T 16823.3实测扭矩-夹紧力曲线;一般连接按表执行后24小时复拧。出现松动或滑牙时,先查摩擦、顺序和防松,而不是盲目加扭矩。
盈锋志诚嘉技术中心提供扭矩-夹紧力测试、摩擦系数评估和拧紧工艺咨询服务。更多紧固技术资料见技术文档库,或联系技术工程师协助制定拧紧规范。