轻合金压铸件紧固连接方案|螺纹嵌套 / 防电偶腐蚀密封堵头 / 自攻自挤
铝镁压铸件的连接问题,几乎都不是「选哪颗螺丝」,而是「母材太软、电位太活泼」这两件事。本页按《行业手册-轻合金压铸》的口径拆成四条路径:螺纹嵌套把螺纹移出母材、防电偶腐蚀从选材与隔离两条线同时下手、密封堵头封工艺孔、自攻自挤免掉攻牙工序。每个规格都能点进产品页核对参数。
压铸件上出的问题,八成出在母材上
铝镁合金强度低、电位活泼,这两个先天条件决定了紧固方案。以下每条都标注了可核验的出处。
滑牙不是拧太紧,是母材撑不住
铝、镁压铸件直接攻牙,螺纹牙型在软母材上成型,拆装两三次就滑牙,再加扭矩也没用——因为失效的是母材螺纹而不是紧固件。做法是把螺纹移到钢或不锈钢嵌件上:插销螺套防转、钢丝螺套省径向空间、自攻螺套免攻牙、薄壁型解决壁厚受限。
电偶腐蚀要「降电位差」和「断通路」一起做
镁的标准电极电位很活泼,与钢件连接时一旦涂层出现破口,就形成小阳极对大阴极,腐蚀速度远高于均匀腐蚀。只做涂层不做选材,等于把寿命押在涂层完整性上。双路径是:高强铝合金螺栓与镁的电位差小,从材料上减小驱动力;螺栓头部涂胶做物理隔离,把电解质通路断掉。
工艺孔封堵:先问「以后还拆不拆」
堵头选型的第一判断不是压力等级,而是可维护性。常规堵头适合需要拆卸的部位;拉涨式与压入式适合可靠性要求高、不需要反复拆卸的工艺孔。手册口径是近乎 100% 密封、几乎零失效,密封等级可达 IP68。选错这一条,后期返修要把整个腔体打开。
自攻自挤:把攻牙这一道工序从产线拿掉
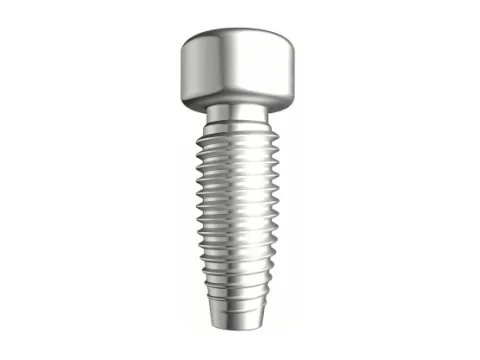
压铸件基材只需开光孔,螺丝直接攻入并挤压成型螺纹。省掉攻牙工序不只是省工时——攻牙产生的铝屑是压铸件清洁度的主要风险源,少一道工序就少一次碎屑残留的可能。过盈配合同时带来防松性能。
早期一张图纸,决定后面大部分成本
手册开篇的成本影响力模型讲得很直接:前期决策窗口极短,却锁定了大部分成本;后期即使投入很大,纠错成本依然极高。压铸件的孔位、壁厚、嵌件类型在开模时就固定了,改模的代价远高于改紧固件。所以我们把介入点放在图纸评审,而不是等试产报问题。
全部规格,按四类工艺分组
每张卡片直达产品页,材质、规格、镀层、包装以产品页为准。选型不确定时先看下方选型知识,或把压铸件图纸发我们做孔位判断。
螺纹嵌套(螺纹孔加强)
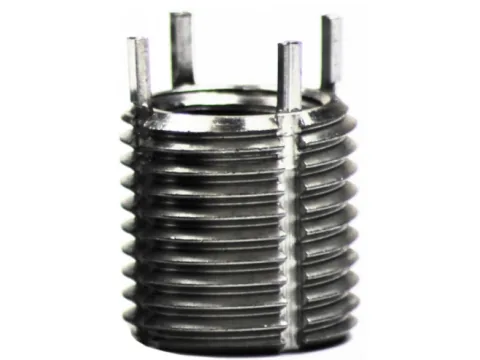
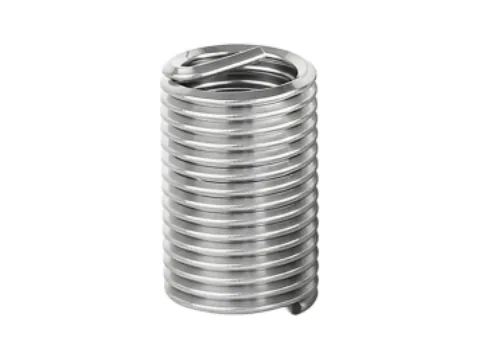
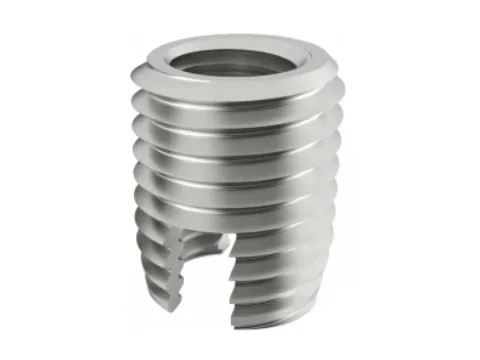
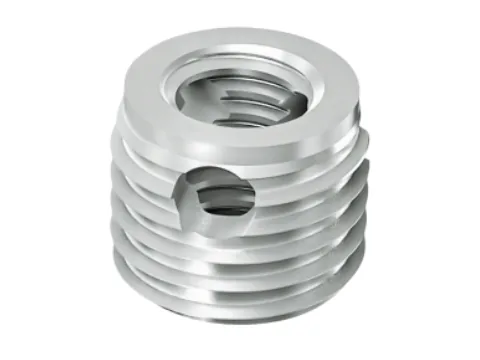
4 个 SKU可选碳钢与不锈钢材质,用于加强铝、镁等轻质合金铸件和型材的螺纹孔。螺纹孔加强后可达到 8 级以上强度,甚至达到 12 级以上。四种结构对应不同的防转要求、径向空间与是否允许攻牙。
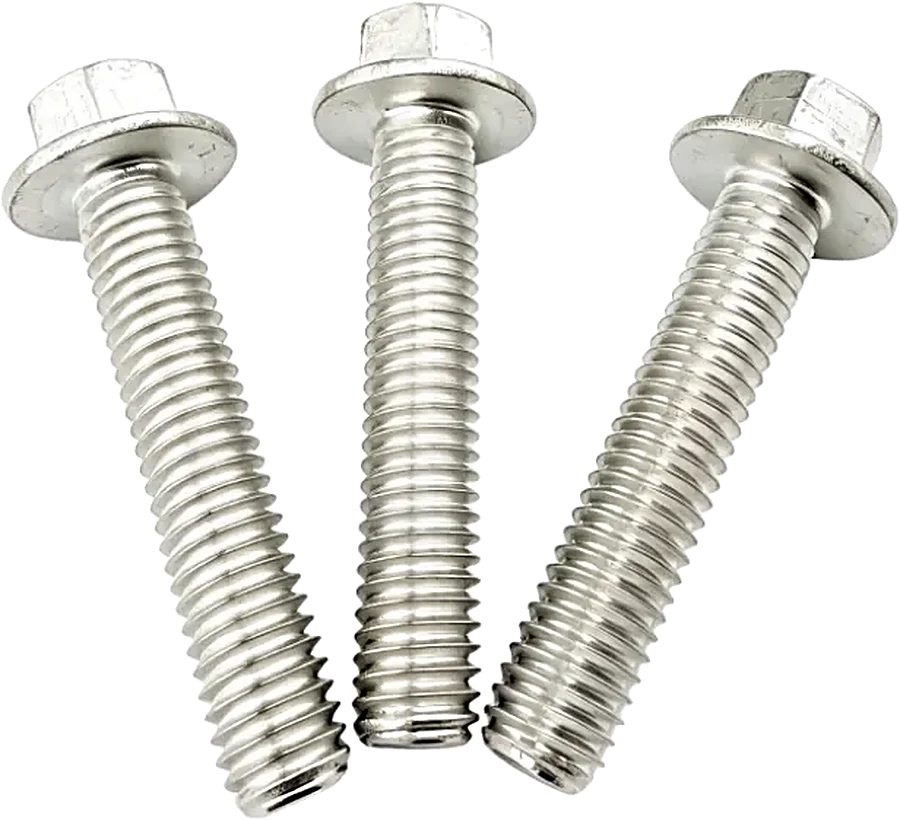
防电偶腐蚀(铝镁连接)
2 个 SKU高强铝合金螺栓与镁合金电位差小,从材料源头减小电偶腐蚀驱动力;配合头部涂胶做物理隔离,最大限度消除电偶腐蚀。600MPa 级铝合金螺栓同时满足轻量化要求。
密封堵头(工艺孔封堵)
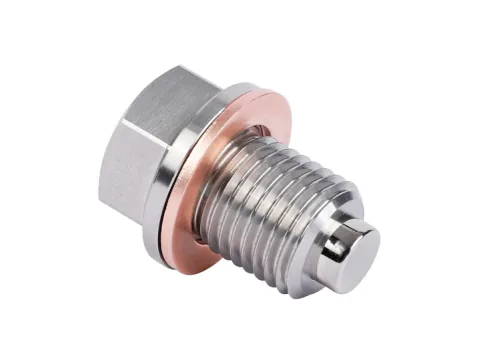
4 个 SKU拉涨式、压入式、常规三类可选,实现近乎 100% 密封、几乎零失效,密封等级可达 IP68。常规堵头适合需要拆卸的部位,拉涨式与压入式适合可靠性要求高且不需要反复拆卸的工艺孔。
自攻自挤(免攻牙)
1 个 SKU压铸件基材仅需开光孔,螺丝直接攻入基材并挤压成型螺纹。省掉攻牙工序,同时以过盈配合形成优异的防松性能。
压铸件上最容易出问题的四个位置
壳体端盖、型材壁厚、镁件与钢件的接缝、腔体工艺孔——这四处的失效模式完全不同,用的件也不同。
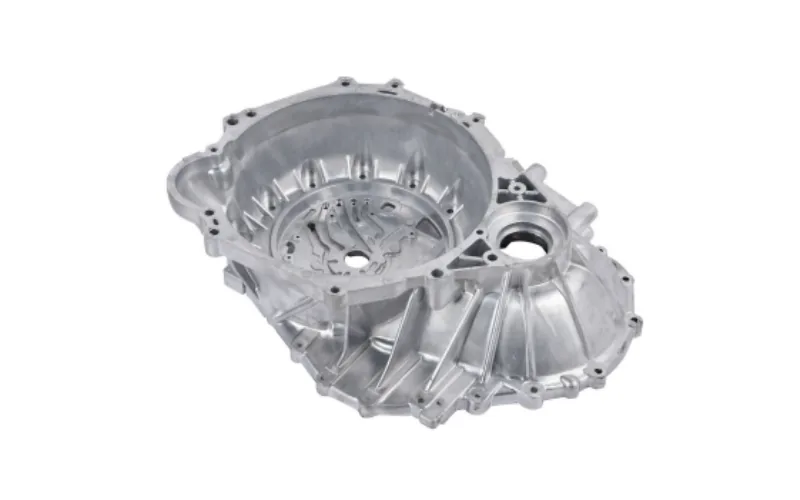
减速器 / 电机壳体端盖
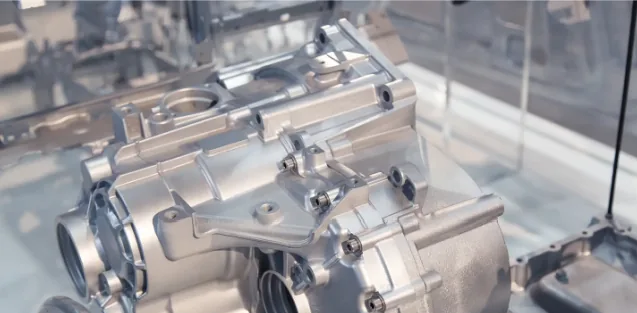
壳体上螺纹孔密集且拆装频繁,直接攻牙会在第二次、第三次拆装后滑牙。用钢丝螺套或插销螺套把螺纹移到不锈钢件上,是同一种壳体结构最常见的做法。
铝型材与厚板连接
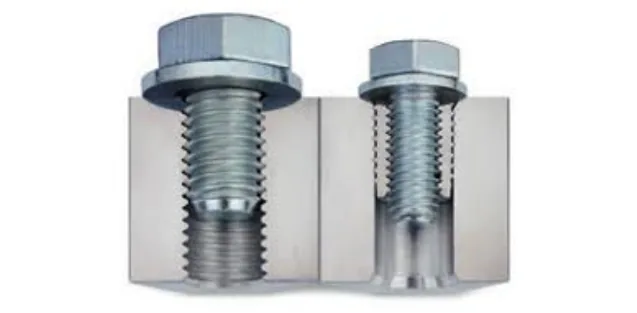
型材壁厚受限,攻牙深度不足。自攻螺套与自挤螺丝都允许在较薄壁厚上成型螺纹,区别在于是否需要预先开槽、孔径如何匹配。
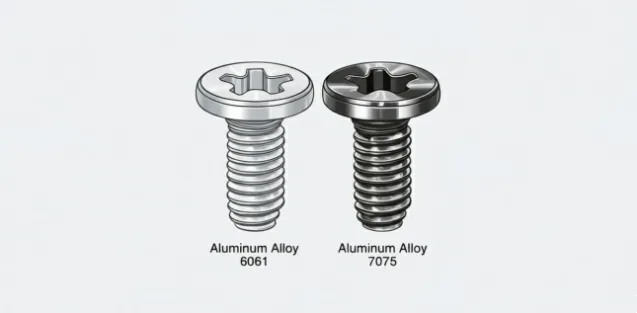
镁合金件与钢件的接缝
镁件与钢螺栓是最典型的电偶腐蚀组合。做法是换高强铝合金螺栓降低电位差,同时在头下涂胶或加绝缘垫圈,把缝隙里的电解质通路断掉。
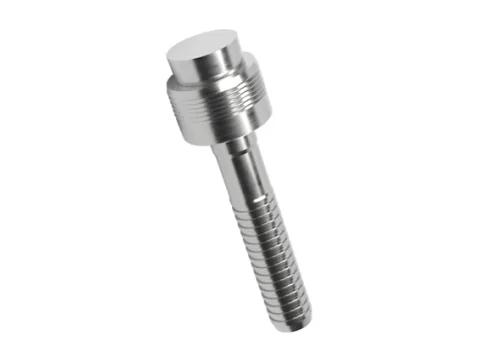
腔体与工艺孔封堵
压铸件的气密测试孔、油道工艺孔需要永久封堵。这类部位一般不拆,选拉涨式或压入式;需要后期维护的部位才用常规堵头。
轻合金压铸件的选型逻辑
四条工艺路径不是并列的备选项,而是按「是否拆装、壁厚多少、有没有电解质」三个问题依次排除的结果。
压铸件紧固选型最容易犯的错,是先挑产品再想工况。正确的顺序反过来:先确定这个连接点将来会不会被拆开、母材壁厚允许多大的嵌入深度、接缝处会不会长期存在水汽或冷凝水,然后才轮到选具体型号。下面五节按这个顺序展开,全部依据《行业手册-轻合金压铸》与站内产品页数据。
第一步:这个螺纹将来要拆几次
拆装次数是第一个分水岭。完全不拆的连接(工艺孔封堵、一次性装配)优先考虑自攻自挤或压入式堵头,用最少的工序换最高的效率;需要偶尔拆的连接(端盖、检修板)要保证螺纹可重复使用,螺纹嵌件是唯一稳妥的选择;频繁拆装的部位还要额外考虑防转,否则嵌件会跟着螺栓一起转出来。
这条判断之所以放在最前面,是因为它决定了后面所有选项的范围。很多现场问题追溯回去,都是把「一次性」的件用在了「常拆」的位置上,或者反过来——为了可维护性用了可拆结构,却牺牲了密封可靠性。
第二步:四种螺纹嵌件怎么分工
插销螺套靠外部销键实现机械防转,适合振动大、拆装多的部位;钢丝螺套是菱形截面钢丝绕成的弹簧状螺纹,径向占用小,适合壁厚紧张、孔径不能扩太多的位置;302 型开槽自攻螺套与 308 型自攻螺套都属于自攻型,靠自身螺纹切入母材,省掉攻牙工序,区别在结构与适用孔径,具体尺寸以对应产品页为准。
四种都遵循同一条手册口径:螺纹孔加强后可达到 8 级以上强度,甚至达到 12 级以上。这里要提醒一句——这个等级说的是「加强后的螺纹连接强度」,不等于整颗螺栓的强度等级,报给客户时应分开表述,避免验收时口径不一致。
- 拆装频繁且有振动 → 插销螺套(机械防转)
- 壁厚紧张、孔径受限 → 钢丝螺套(径向占用小)
- 不允许攻牙、希望一次成型 → 302 / 308 自攻螺套
- 完全一次性装配、孔位为光孔 → 三角牙自挤螺丝
第三步:电偶腐蚀的三层防护
第一层是选材:高强铝合金螺栓与镁合金的电位差小,从驱动力上就把电偶电流压下来,同时还能减重;第二层是涂层:涂层紧固件通过绝缘涂层阻断电子通路,成本更低、强度更高,适合一般防腐需求;第三层是结构:即便前两层都做了,接缝处的缝隙仍然会积存电解质,需要绝缘垫圈与端面密封把缝隙填掉。
三层里最容易漏的是第三层。很多方案在螺栓和涂层上都做对了,却让螺栓头与镁件直接贴合,缝隙腐蚀照样发生。站内 /anti-galvanic-corrosion/ 页给的建议是「无论哪种方案,配合绝缘垫圈/密封圈隔离缝隙效果更佳」,这句话值得写进图纸备注。
第四步:密封堵头的失效点在哪
堵头失效很少是本体强度不够,多数出在孔口。压铸孔的孔口毛刺、锥面磕伤、圆度超差,都会让密封面贴合不完整。所以这类件的验收应该包含「孔口状态」这一项,而不只是抽检堵头本身。
结构选择上,常规堵头靠螺纹与密封件压紧,可拆;拉涨式与压入式靠膨胀变形胀紧孔壁,装上去就不打算再拆,换来的是手册所说的「近乎 100% 密封、几乎零失效」。密封等级可达 IP68,但这是件本身的等级,整机是否达到 IP68 还要看壳体其他接缝。
第五步:验证怎么做才算数
三类验证对应三类风险:螺纹强度看拉拔与扭矩(对应 8 级 / 12 级的口径);防腐看中性盐雾(ISO 9227)与电偶腐蚀加速试验;封堵看气密(压降法或浸水)。标准只是方法,判定值必须由整机工况给出,这一条我们不替客户拍。
需要提醒的是,盐雾时长与电偶腐蚀加速试验的循环次数不能互相替代。做过盐雾不等于做过电偶腐蚀验证——前者评的是涂层完整性,后者评的是两种金属接触后的电化学行为,站内页也明确建议「按实际工况做盐雾 + 电偶腐蚀加速试验验证」。
从原型设计到售后的总成本优化伙伴
六项专业服务覆盖选型、样件、验证与量产爬坡,把"这颗螺丝行不行"变成可验证的工程结论。
快速工程样件
专业培训
专业测试服务
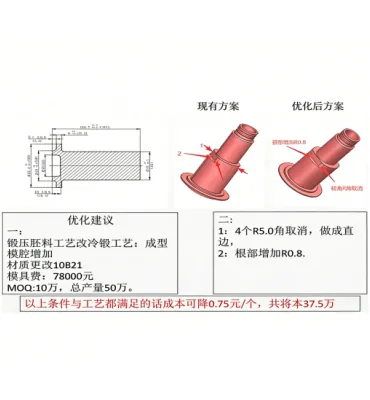
专业设计咨询
持续工艺优化
专业拆解分析
从一张压铸图到稳定量产
压铸件的紧固方案要在开模前定,晚了就是改模。以下五步是我们常规的协作节奏。
图纸与工况确认
确认孔位、壁厚、材质牌号、是否有气密要求,以及这个连接点将来是否拆装。
选型与打样
按四类工艺给出 1–2 个方案对比,快速工程样件先行,供实配验证。
台架与专项验证
螺纹拉拔/扭矩、中性盐雾、电偶腐蚀加速、气密,按项目实际工况取判定值。
小批试产
验证压装/拉涨工装的节拍与一致性,锁定工艺参数与检验点。
量产与持续优化
批量交付后按批次数据做工艺优化,异常件做专业拆解分析定位失效环节。