01
为什么把机加改成冷镦
机加工是减材工艺:棒料车掉的部分就是被扔掉的成本,一筐切屑等于买进来又切掉的金属。业内常引用 15/85 的总成本经验比例:紧固件直接采购成本约占总连接成本的 15%,其余 85% 分散在设计选型、装配效率、质量返工与售后环节;而在 15% 的可见成本内部,材料费往往是最大的一块——恰恰是冷镦最能改写的一块。样机上「用 CNC 更保险」成立,年产几十万件的产线上,它往往是最贵的选项。
02
冷镦 vs CNC 五维对比
| 制造要素 | 冷镦(成形) | CNC(切削) |
|---|---|---|
| 材料利用率 | 高,仅有调试料 | 低,每件都产生切屑 |
| 晶粒流线 | 连续,沿轮廓分布不断不折 | 被刀具切断,形成力学断口 |
| 强度(同材料) | 明显更优(加工硬化+流线连续) | 屈服/抗拉强度降低 |
| 节拍 | 数量级差异,单件秒级 | 慢 |
| 前置成本 | 模具费用高,换型 6–12 小时 | 模具费用极低,配置 2–4 小时 |
| 批量总成本 | 批量越大越低 | 适合首件与小批 |
| 几何自由度 | 受包络限制 | 自由度最高 |
03
晶粒流线:冷镦件天生更结实
冷镦让金属在模具内流动,流线环绕头部、经过颈部、贯穿杆部,连续不断;车削则在头杆过渡、圆角台阶处把流线切开,形成应力集中的断口起点。同一钢号同规格螺栓的车制/冷镦实测对比:
| 螺栓规格 | 钢号 | 车制抗拉 (kgf/mm²) | 冷镦抗拉 (kgf/mm²) | 提升幅度 |
|---|---|---|---|---|
| M8 | 40 钢 | 62 | 68 | 约 +9.7% |
| M10 | 35 钢 | 56 | 60 | 约 +7.1% |
| M12 | 40X 钢 | 60 | 65 | 约 +8.3% |
| M18 | 35 钢 | 52 | 57 | 约 +9.6% |
冷镦毛坯热处理后沿杆破断负荷比车削高 10%–20%;更重要的是疲劳强度——冷镦减少切削刻痕、流线在转角保持连续,关键受力转角处的疲劳强度提升尤其明显。
04
加工硬化:红利与红线
冷镦在常温下让金属发生超过屈服点的塑性变形,本身就是一次冷作硬化:屈服点、弹性极限、强度极限提高,部分零件可以少做甚至不做强化热处理即达标,表面硬度与耐磨性同步提升。红线同样明确:变形程度越大塑性消耗越多,超过材料许用变形程度就会开裂。工程应对有三条:多工位分级变形、中间退火恢复塑性、选用退火态/正火态线材。冷镦线材的通用门槛:抗拉强度一般不超过 70 kgf/mm²、延伸率不低于 12%、断面收缩率不低于 50%。
05
材料账与节拍
车削的棒料直径必须不小于零件最大直径;冷镦从接近成品某一中间截面的线材开始「长」出来。多工位冷镦设备的经典对照:同一零件车削坯料每 1000 件需 3000 lbs 原材料,冷镦下料只需 326 lbs——SUS630 这类高价材料上,这笔材料账常常直接决定项目做不做。节拍方面,冷镦与切削存在数量级差距;换型时间冷镦 6–12 小时、CNC 2–4 小时,因此小批打样用 CNC、批量订单改冷镦,是行业通行的组合。
06
五关工艺判据:能不能改,算过再说
| 关口 | 要回答的问题 | 判据 |
|---|---|---|
| 第一关 | 变形量材料扛得住吗? | 变形程度 q 是否小于材料许用值(低碳钢 60%–70%,高碳钢仅 20%–30%) |
| 第二关 | 要镦几次? | 自由镦粗比 S=L/D:≤2.5 一击,≤4.5 两击,≤6.5 三击 |
| 第三关 | 杆长会不会弯? | 长径比与推出方式:实心模杆长不超过 8d,超长改开式模或二次加工 |
| 第四关 | 设备能力够吗? | 线材直径、下料长度、成形力三个参数(而非「头多大」) |
| 第五关 | 线材达标吗? | 布氏硬度、抗拉、延伸率、收缩率四项入厂检验 |
前四关任一关明显越界,就直接转机加或组合工艺;第五关是「能做但做不稳」的典型来源——良率问题的根子常在进厂线材。
07
两个核心计算:变形程度与冲击次数
变形程度 q 衡量一次成形把材料改变了多少:q = 1 − (d/D)²(d 为线材原始直径、D 为镦粗后直径)。例如 φ5mm 线材镦成 φ10mm 头部,q = 1 − (5/10)² = 75%——这个变形量只有低碳钢级别的材料扛得住;含碳量与合金含量越高,许用变形程度越低。
| 挤压方式 | 单次面积缩减率上限 | 挤压角上限 | 适用 |
|---|---|---|---|
| 开放式挤压(毛坯推开式进入小孔模) | ≤30% | ≤30° | 螺栓、螺钉、阶梯轴 |
| 封闭(受限)挤压 | 可达 75% | — | 更大头杆直径比:螺母、套筒、空心铆钉 |
杆部需要挤细时遵循上表;「先挤杆、后镦头」的组合可以让头部直径与杆部直径之比突破单次镦粗比 2~2.5 的限制。若 S=L/D 偏大仍强行一次镦粗,自由伸出凹模的那段毛坯会先弯折再叠合,形成冷隔(折叠)——外观是一条折痕,内部实际不连续,是冷镦最危险的缺陷,会在热处理或负载下成为裂纹源。
08
组合路线:改机加 + 少量冷镦
零件几何超出冷镦包络或关键形位公差极严时,不必二选一——「冷镦近净成形 + 少量机加」是性价比最高的组合路线:
- 成形交给冷镦:保留晶粒流线与加工硬化红利,把 90% 以上的材料变成零件而不是切屑;
- 精度交给机加:仅对关键配合尺寸、形位公差做精车/磨削,余量大幅缩小;
- 典型链条(SUS630 / 17-4PH):固溶态线材 → 多工位冷镦近净成形 → 滚压螺纹 → 时效 → 少量精加工。时效伴随约 0.04%–0.06% 尺寸收缩,凡有形位与尺寸要求的加工必须安排在时效之后;
- 经济性:机加工时从全件降到少量特征,材料利用率与节拍仍按冷镦计,批量越大组合路线优势越明显。
09
典型案例
两个已落地的改机加案例
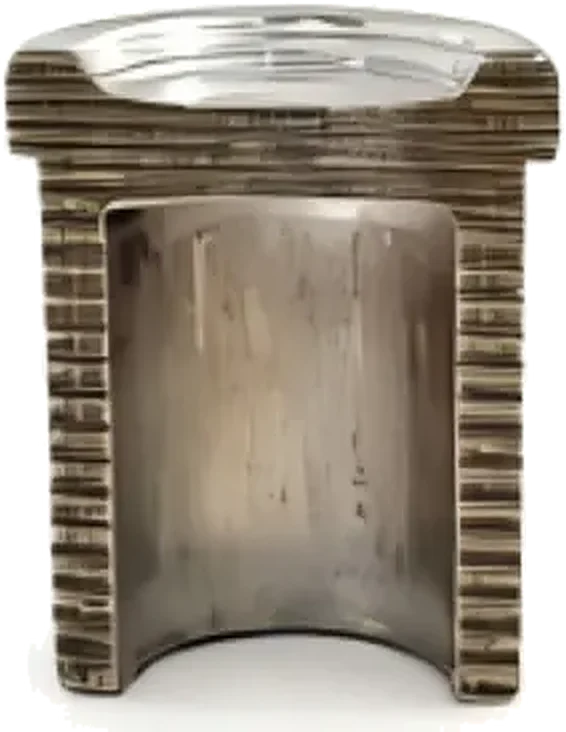
- 6061 电池包吊装套筒:纯 CNC 从棒料加工会切断铝材晶粒流线,反复应力下存在薄弱点;改冷镦成形后流线环绕法兰与本体连续分布,拉伸测试显示抗应力断裂能力更高——对承担整包电池重量的吊装点,这是安全冗余;
- VA/VE 改工艺降本:锻压改冷镦项目内部核算单件降本 0.75 元,50 万件合计节省 37.5 万元。
10
行业应用
冷镦改机加能力面向汽车新能源(电池包结构件、吊装点)、机箱机柜(车削件、焊接螺母类特殊件)、工业与消费电子的精密结构件;不锈钢(SUS630/316L/302HQ)、碳钢、合金钢、铝合金线材均有成熟的冷镦工艺储备。
11
总结与服务
把「能不能冷镦」交给五关判据,把「值不值得改」交给批量与总成本账。发图纸过来,我们按判据逐关核算,给出纯冷镦 / 冷镦+少量机加的路线建议与报价;小批量快样最快 1 天安排。
企业信息
盈锋志诚嘉精密五金(深圳)有限公司 | 总部:广东省深圳市坪山区坑梓街道秀新社区坑梓中兴路13号C1栋101及整栋 电话:0755-84061349
志诚嘉金属科技(襄阳)有限公司 | 汽车专用工厂:湖北省襄阳市谷城县城关镇三岔路经济开发区 电话:0710-7269998
官网:www.zcjtech.com