产品图
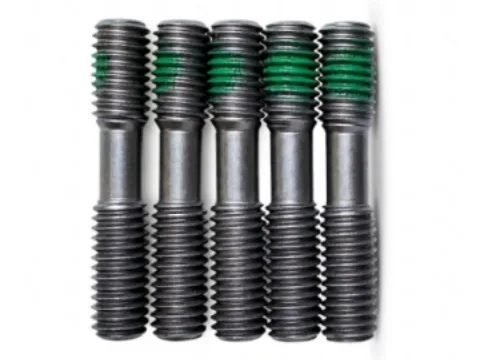
实拍图,非渲染示意
图示说明
图示为本规格实物;不同表面处理与头型的外观存在差异,以实际交付件为准。
图片用于外观与结构参考,尺寸与公差以本页规格参数与执行标准为准。
产品说明
以下为本站该产品既有技术描述整理
内六角 SW3.0 刀具双头牙螺丝两端分别为左旋 M6×1.0 与右旋 M6×1.0,总长 32mm,采用 SW3.0 内六角槽型。左右旋双向螺纹在拧紧时相互对锁,形成自锁紧的对接结构,适用于刀具与刀柄的精密对锁装配。
规格参数
本页所列参数以出厂检验与执行标准为准;未列出的项目按客户图纸或订单约定,不作默认承诺
| 规格 | M6×1.0 |
|---|---|
| 材质 | 合金钢(42CrMo) |
| 强度等级 | 12.9级 |
| 抗拉强度 | ≥1200 MPa |
| 屈服强度 | ≥1080 MPa |
| 硬度 | HRC 39-44 |
| 螺纹公差 | 6g(ISO 965-1) |
| 槽型 | 内六角 SW3.0(双头牙) |
| 表面处理 | 发黑/镀锌/锌镍合金(可选) |
| 执行标准 | 螺纹 GB/T 196、GB/T 197(ISO 965-1)6g;槽型参照 GB/T 70.1(ISO 4762);外形尺寸依客户图纸 / 企业标准 |
选型反查
按你的工况条件,在本系列 13 个型号里直接反查——纯前端筛选,不跳转、不改地址
筛选结果依据各型号页面已公布的规格字段,仅作初筛;最终选型需结合实际载荷、板厚与装配工艺确认。
图纸与资料
官方图册与手册,可直接下载;定制图纸按项目对接
制造工艺
本类产品的常规工艺路径,实际工序以图纸与订单要求为准
- 冷镦成型盘元一次成型头部与槽型
- 搓丝 / 车削螺纹精度与配合面加工
- 热处理淬火回火,达到规定性能等级
- 表面处理发黑 / 镀锌 / 锌镍合金
- 全检尺寸、硬度、扭矩逐批抽检
产能与交付
来自公司公开产能与认证信息,不含未经验证的承诺
常见问题
围绕本型号的材质、标准、表面处理与安装要点;数据出处为本页规格表及答案所列国家标准
Q1「内六角 SW3.0 刀具双头牙螺丝 左旋 M6×1.0 / 右旋」采用什么材质?强度达到什么水平?
本页规格表标注:材质为合金钢(42CrMo);强度等级 12.9级;抗拉强度 ≥1200 MPa;屈服强度 ≥1080 MPa;硬度 HRC 39-44。材质单与机械性能检测报告可随货提供,批量交验按上述标注执行。
Q2「内六角 SW3.0 刀具双头牙螺丝 左旋 M6×1.0 / 右旋」按什么标准生产与交验?
本页规格表标注执行标准:螺纹 GB/T 196、GB/T 197(ISO 965-1)6g;槽型参照 GB/T 70.1(ISO 4762);外形尺寸依客户图纸 / 企业标准。可随货提供尺寸检测报告;批量交验按上述标准及双方图纸约定执行。
Q3「内六角 SW3.0 刀具双头牙螺丝 左旋 M6×1.0 / 右旋」提供哪些表面处理?如何选择?
本页规格表标注表面处理:发黑/镀锌/锌镍合金(可选)。不同镀层在外观、耐蚀与成本上各有侧重,按使用环境与订单约定选择。
Q4「内六角 SW3.0 刀具双头牙螺丝 左旋 M6×1.0 / 右旋」适用于哪些应用场合?
本页产品说明列出的典型应用:刀具与刀柄对锁装配;双螺纹对接结构;精密工装与夹具;自动化换刀系统。概述:内六角 SW3.0 刀具双头牙螺丝两端分别为左旋 M6×1.0 与右旋 M6×1.0,总长 32mm,采用 SW3.0 内六角槽型。
Q5「内六角 SW3.0 刀具双头牙螺丝 左旋 M6×1.0 / 右旋」的 12.9 级代表什么性能?
按 GB/T 3098.1(ISO 898-1),12.9 级表示公称抗拉强度 1200 MPa 级、屈强比 0.9(屈服强度不低于 1080 MPa)。本系列采用 42CrMo 合金钢,页面规格表标注抗拉强度 ≥1200 MPa、硬度 HRC 39–44。(适用于本型号「内六角 SW3.0 刀具双头牙螺丝 左旋 M6×1.0 / 右旋」。)
相关型号
同系列可替代规格,以及常与之配套的跨系列紧固件
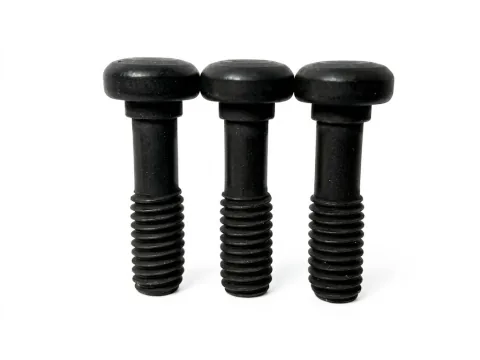
刀具螺丝
TORX PLUS® 20IP 刀具螺丝 | M6×26
TORX PLUS® 20IP 梅花槽,M6×26(牙距 1.0),12.9 级高强合金钢
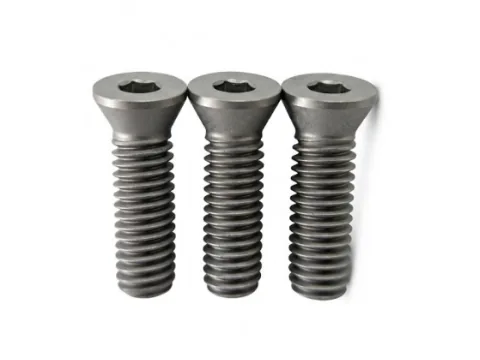
刀具螺丝
TORX PLUS® 25IP 刀具螺丝 | M6×20
TORX PLUS® 25IP 梅花槽,M6×20(牙距 1.0),12.9 级高强合金钢
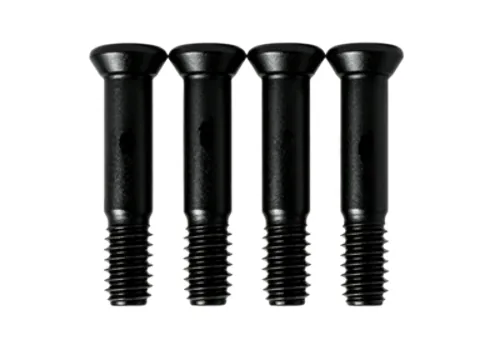
刀具螺丝
TORX PLUS® 25IP 刀具螺丝 | M6×24.5…
TORX PLUS® 25IP 梅花槽,M6×24.5(牙距 1.0),12.9 级高强合金钢
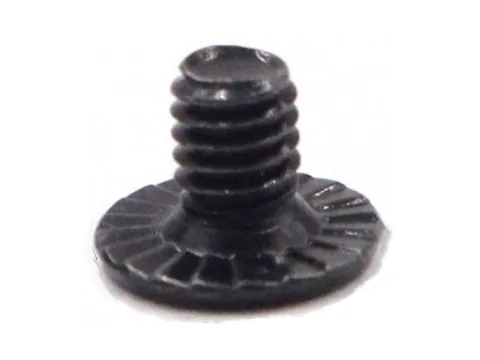
防松类
0.6mmCM超薄头齿面防松微型螺丝
0.6mm超薄头型设计,大幅压缩装配空间;头部下方集成精密齿面结构
精密螺丝
0.6mm CM 十字超薄超短大头微型螺丝
0.6mm超薄大头设计,挑战空间利用极限,有效增加接触面积并防止板材穿孔。采用精密十字槽型与极短牙身加工工艺