航空航天紧固件解决方案|机体 / 发动机 / 机载设备超高强 / 轻量化 / 防松
航空与航天装备对紧固件的要求集中在三件事:更高的强度级别、更低的重量、以及长期振动下不松不裂。本页按《行业手册》与八大战略产品线组织:14.9 级超高强螺栓补上国内空白,ZT68 铝螺栓与钛合金冷镦件承担轻量化,拉铆与防松密封覆盖异种金属与高振部位。
强度、重量与振动:三条线一起解
航空航天紧固件不是单点选型,而是强度级别、材料替换与防松密封三条线协同。以下每条都标注了可核验的出处。
14.9/15.9 级超高强螺栓:补上 12.9 级以上的国内空白
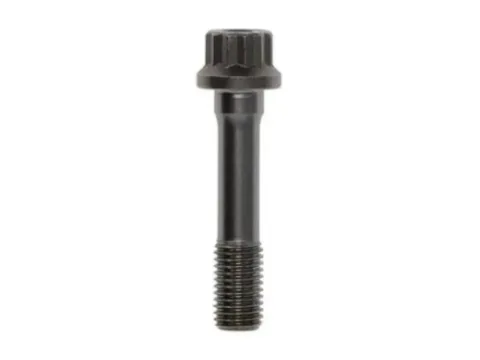
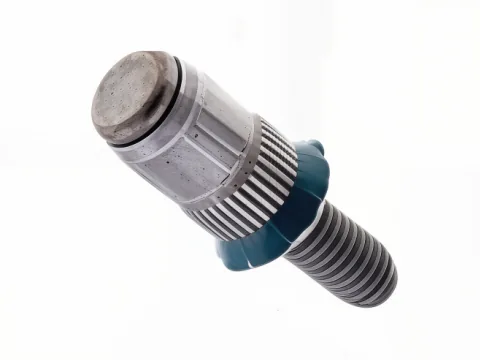
ISO 898-1 的螺栓等级止步于 12.9 级,而航空发动机、增程动力与承力关节要求的 14.9/15.9 级长期依赖进口。站内 14.9 级抗拉强度≥1400MPa、屈服≥1260MPa,15.9 级抗拉≥1500MPa,疲劳寿命均≥2×10⁷ 次循环,以国产替代打开高端装备的供应弹性。
ZT68 高强铝螺栓:以铝代钢减重约 65%,冷镦量产全球唯一
机体与结构件的减重优先从连接件下手。ZT68 抗拉约 630MPa、屈服约 500MPa,全面超越现役航空铝合金螺栓牌号,较同规格钢制件减重约 65%;600MPa 级冷镦量产能力目前全球唯一,批量一致性与成本都比机加工路线更可控。
钛合金与非标冷镦:异形承力件不再只能机加工
TC4 钛合金小规格冷镦与多工位冷镦成型保留完整金属流线,抗拉与耐疲劳较切削工艺提升 15%-20%,材料利用率从机加工的 40%-50% 跃升至 92% 以上。异形承力件、支架与衬套可按图定制,兼顾强度与交付周期。
拉铆与隔离涂层:异种金属连接不再被电偶腐蚀拖垮
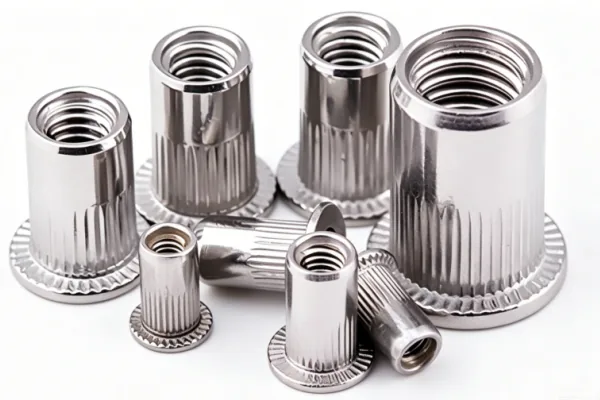
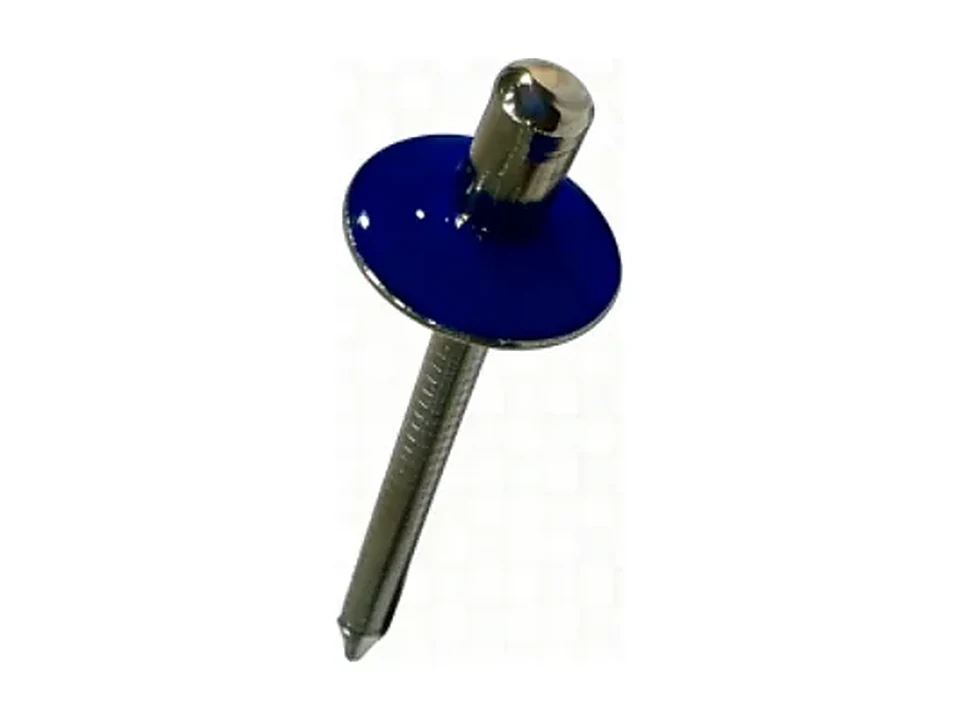
钢铝混合结构在有电解质的环境下会构成电偶对,阳极侧金属被优先腐蚀。拉铆实现单面施工的盲端填充连接,配合头部涂胶与隔离涂层阻断电偶路径;高强铝螺栓本体也把电位差问题从源头降低。
防松与密封:高振部位靠升角原理,不靠拧得更紧
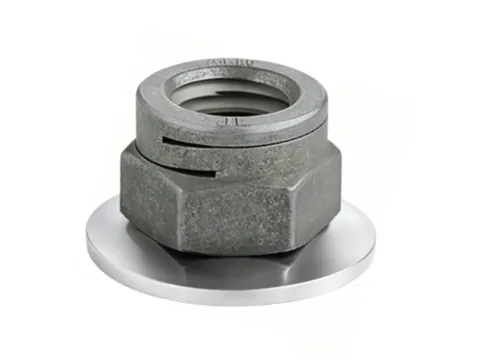
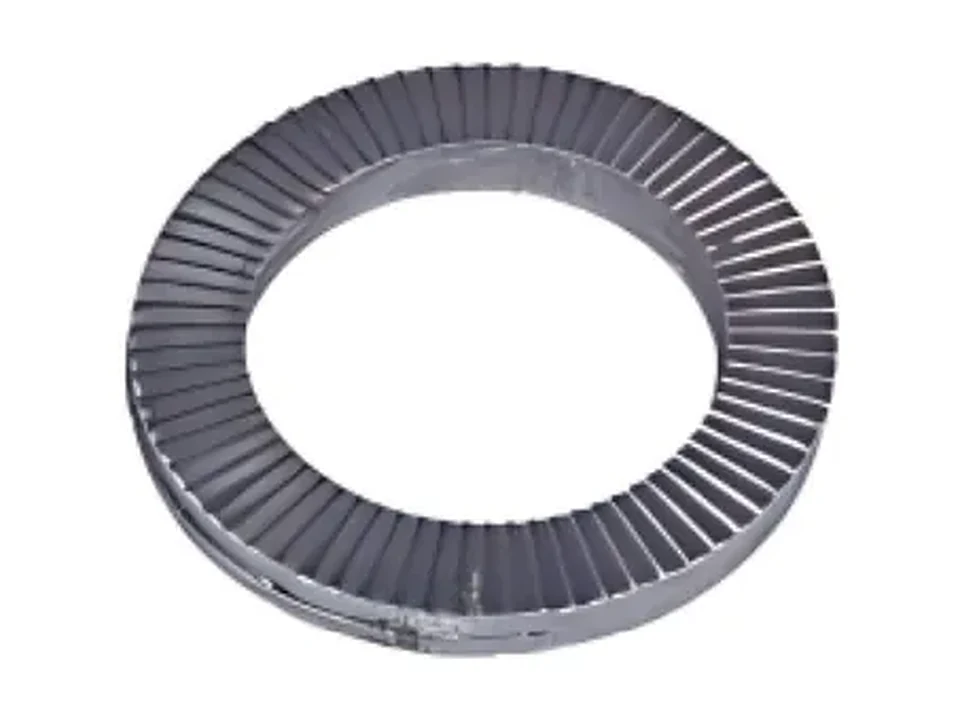
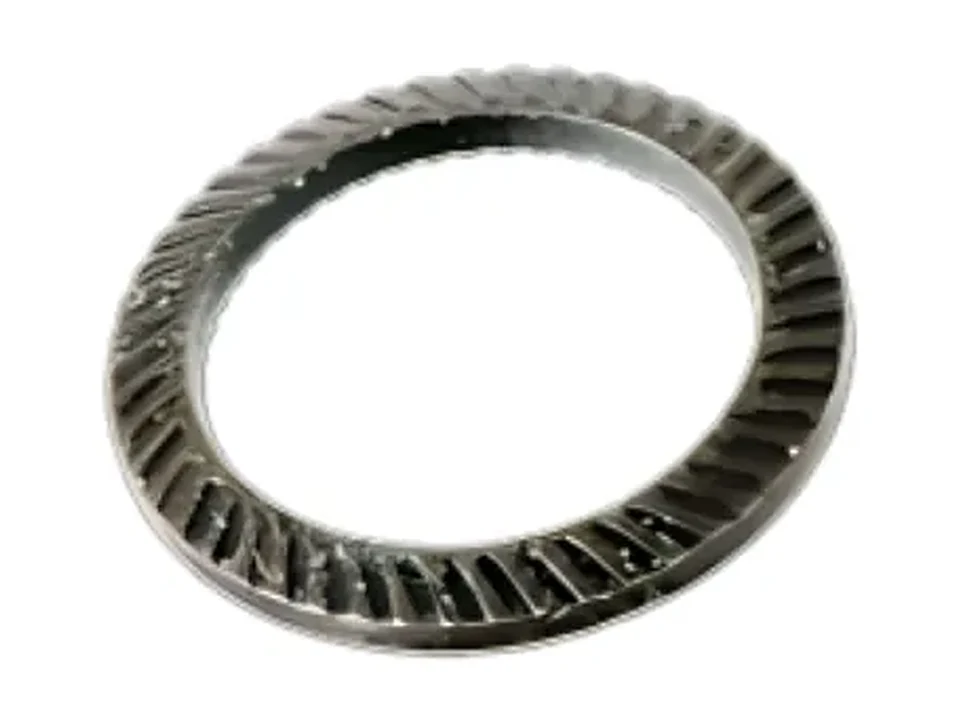
发动机与动力单元的持续振动用双层防松垫圈(升角大于螺纹抬升角,拆卸扭矩大于安装扭矩)或单面齿锥形防松垫圈(交变载荷下间隙补偿);需要防水防气的舱段用预涂胶密封铆钉与密封堵头,可达 IP68 等级。
全部规格,按四类连接需求分组
每张卡片直达产品页,头型、槽型、材质、镀层与包装以产品页为准。超高强件建议先按整机载荷谱做强度与疲劳验证,再定图纸。
超高强钢制紧固件
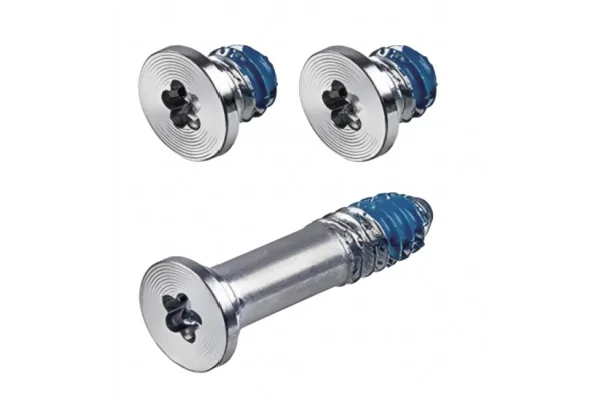
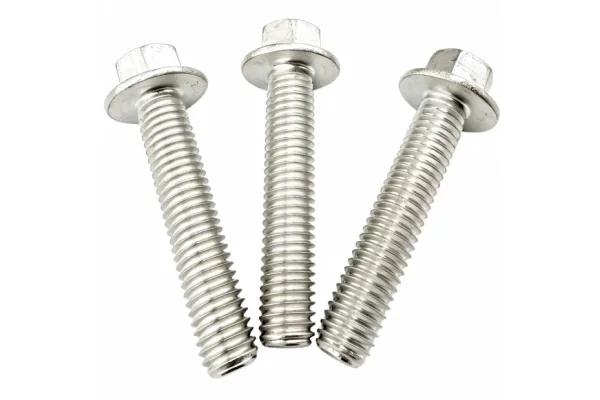
2 个 SKU14.9/15.9 级超高强螺栓填补国内空白,抗拉≥1400/1500MPa、疲劳寿命≥2×10⁷ 次;预涂胶法兰防松螺丝用于高振部位的螺纹连接防松。
轻量化连接(铝 / 钛)
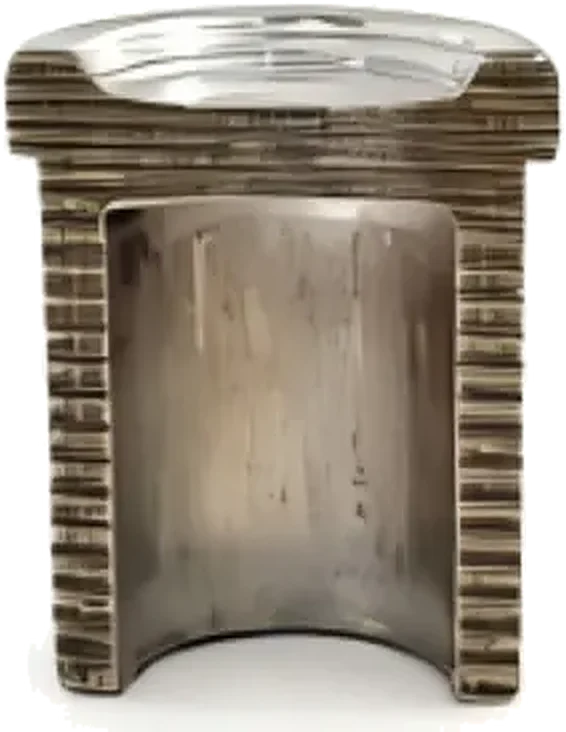
3 个 SKUZT68 高强铝螺栓以铝代钢减重约 65%;铝合金吊装套筒与钛合金/异形件冷镦定制覆盖机体结构承力节点与减重需求。
航空航天装备上最考验紧固件的四个位置
发动机、机体、异种金属节点与高振部位——四处的载荷与环境完全不同,选型不能通用。
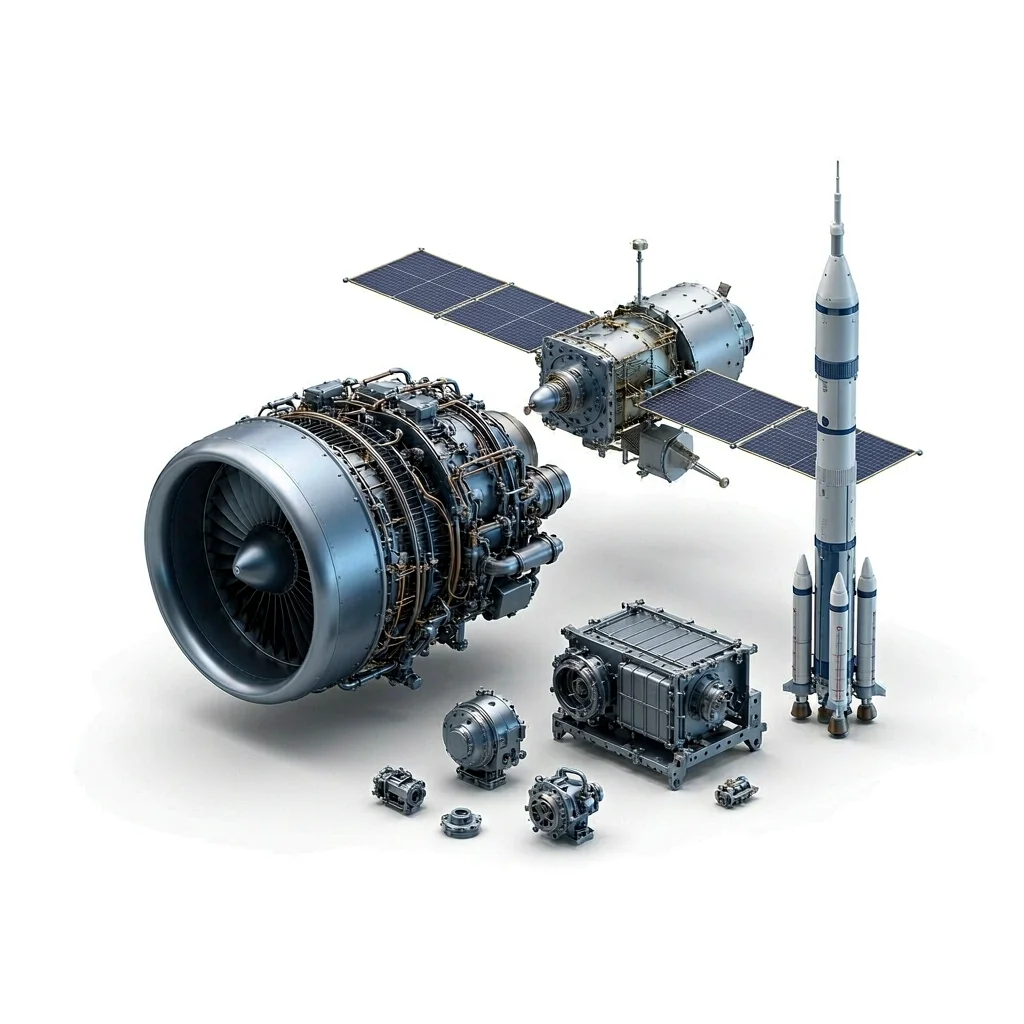
航空发动机与增程动力
14.9/15.9 级超高强螺栓承担高温、高载荷连接,疲劳寿命≥2×10⁷ 次;配合法兰齿面与预涂胶防松,保证功率传递部位的螺纹长期不松。
机体与结构件轻量化
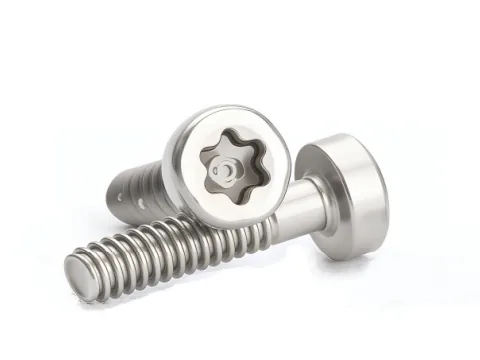
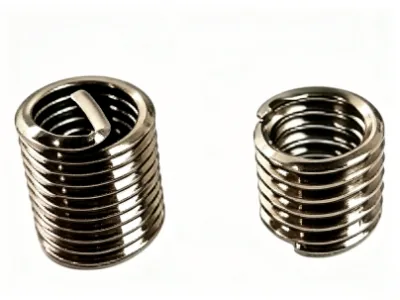
ZT68 高强铝螺栓以铝代钢减重约 65%,钢丝螺套把铝壳体螺纹强化至 12 级以上;钛合金冷镦件用于强度与减重同时敏感的承力节点。
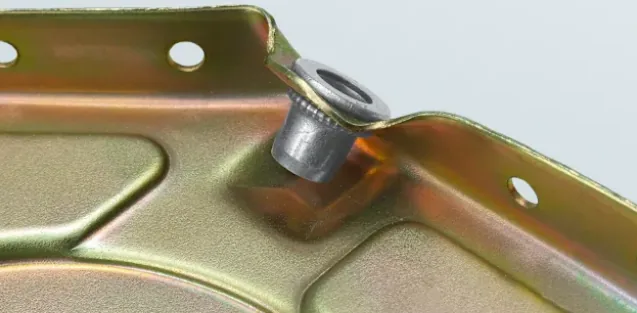
异种金属连接节点
钢铝混合结构用拉铆实现单面施工与盲端填充,配合头部涂胶与隔离涂层阻断电偶腐蚀路径,替代焊接变形风险。
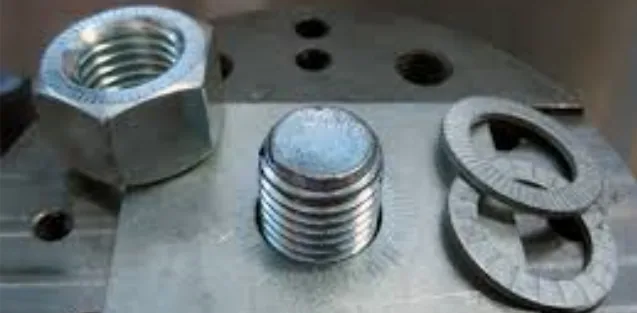
高振与交变载荷部位
双层防松垫圈靠升角原理防松、不牺牲预紧力;单面齿锥形垫圈在交变载荷下提供间隙补偿;密封堵头与预涂胶铆钉守住舱段防水。
航空航天紧固件的选型逻辑
先定强度级别与载荷谱,再做材料替换,最后补防松密封。顺序颠倒,验证成本会成倍放大。
航空航天项目里,紧固件的价值不在单件价格,而在「一次验证通过」。载荷谱决定强度级别,材料决定重量与电偶风险,防松密封决定全寿命可靠性。下面三节按这个顺序展开,依据《行业手册》与站内超高强、轻量化、防松相关产品页。
第一步:按载荷谱定强度级别
先明确连接点的静强度与疲劳要求:常规 12.9 级以下的螺纹连接走标准件路线;抗拉要求≥1400MPa 或疲劳寿命要求 2×10⁷ 次量级的部位,直接上 14.9/15.9 级超高强螺栓。等级每上一档,预紧力控制与润滑条件的要求也同步提高,图纸要把扭矩窗口写清。
需要注意:ISO 898-1 止于 12.9 级,14.9/15.9 是行业惯用口径。验收时要按双方确认的技术协议写明抗拉、屈服、疲劳与判定方法,而不是只写等级数字。
第二步:能轻量化的位置逐个过
机体、舱门、设备架这些以静载为主的部位,优先评估以铝代钢:ZT68 抗拉约 630MPa 对标 6.8 级钢件,减重约 65%,且冷镦量产的一致性优于机加工。轻合金壳体的螺纹强度用钢丝螺套/无尾螺套补强到 12 级以上;钛合金与非标异形件走冷镦定制,保留金属流线并提高疲劳寿命。
异种金属并存时,把电偶腐蚀写进风险清单:拉铆加隔离涂层、头部涂胶或高强铝螺栓本体,三条路径按电位差与环境选一条。
第三步:防松密封按工况分流
横向振动大的部位用双层防松垫圈(升角原理);交变载荷部位用单面齿锥形垫圈(间隙补偿);空间受限时改用预涂螺纹防松胶。需要防水防气的舱段用预涂胶密封铆钉与密封堵头,IP68 的浸水深度与时间要按 IEC 60529 / ISO 20653 写明条件。
验证环节:力学按拉脱/推出力与装配-破坏扭矩,环境按 ISO 9227 中性盐雾与湿热后强度保持,振动按整机谱给方法与判定。这些判据由整机方推定,我们提供测试路径与数据支持。
从原型设计到售后的总成本优化伙伴
六项专业服务覆盖选型、样件、验证与量产爬坡,把「这颗螺丝行不行」变成可验证的工程结论。
快速工程样件
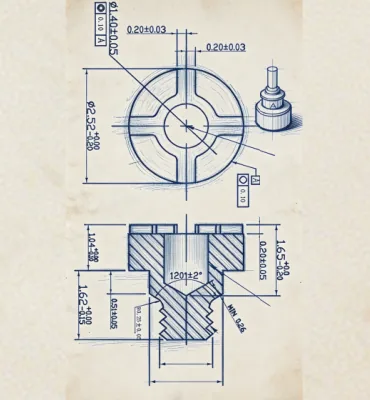
专业培训
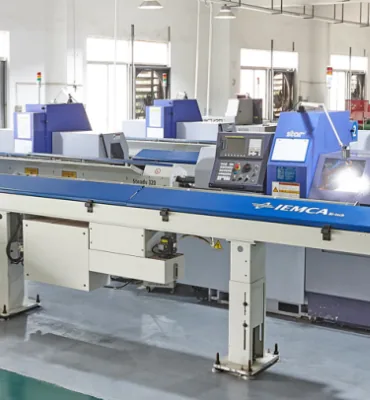
专业测试服务
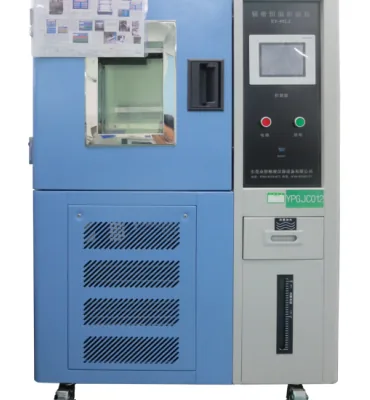
专业设计咨询
持续工艺优化
专业拆解分析
从结构图到装机交付
航空航天项目验证周期长、更改严格,样件与文件要能跟上评审节奏。
载荷与材料确认
确认连接点静强度、疲劳要求与基材电位环境,标出 12.9 级以上与轻量化候选位置。
强度级别与选型
按 14.9/15.9 级、ZT68 铝螺栓、钛合金冷镦三条线给方案,快速工程样件先做实配。
性能与环境验证
抗拉/屈服/疲劳、盐雾、湿热后保持率与振动,按整机要求给方法与判据。
工艺固化与文件
确认装配扭矩窗口、涂层与涂胶参数,随货提供可追溯质量文件。
小批交付与持续优化
按批次数据做工艺优化,失效件做专业拆解分析定位环节。