数控机床与精密工具紧固件解决方案|刀盘 / 刀柄 / 防护钣金TORX® 刀具螺丝 / X 涂层
数控刀具的装夹效率取决于刀片压紧螺丝的槽型与涂层:槽型对不上,扭矩传不到位;涂层不过关,刃口寿命先掉线。本页围绕 TORX®/TORX PLUS® 刀具螺丝与自研 X 涂层组织,配套精密微型螺丝、机床钣金压铆与密封件,覆盖刀盘、刀柄、防护与电气柜全部连接点。
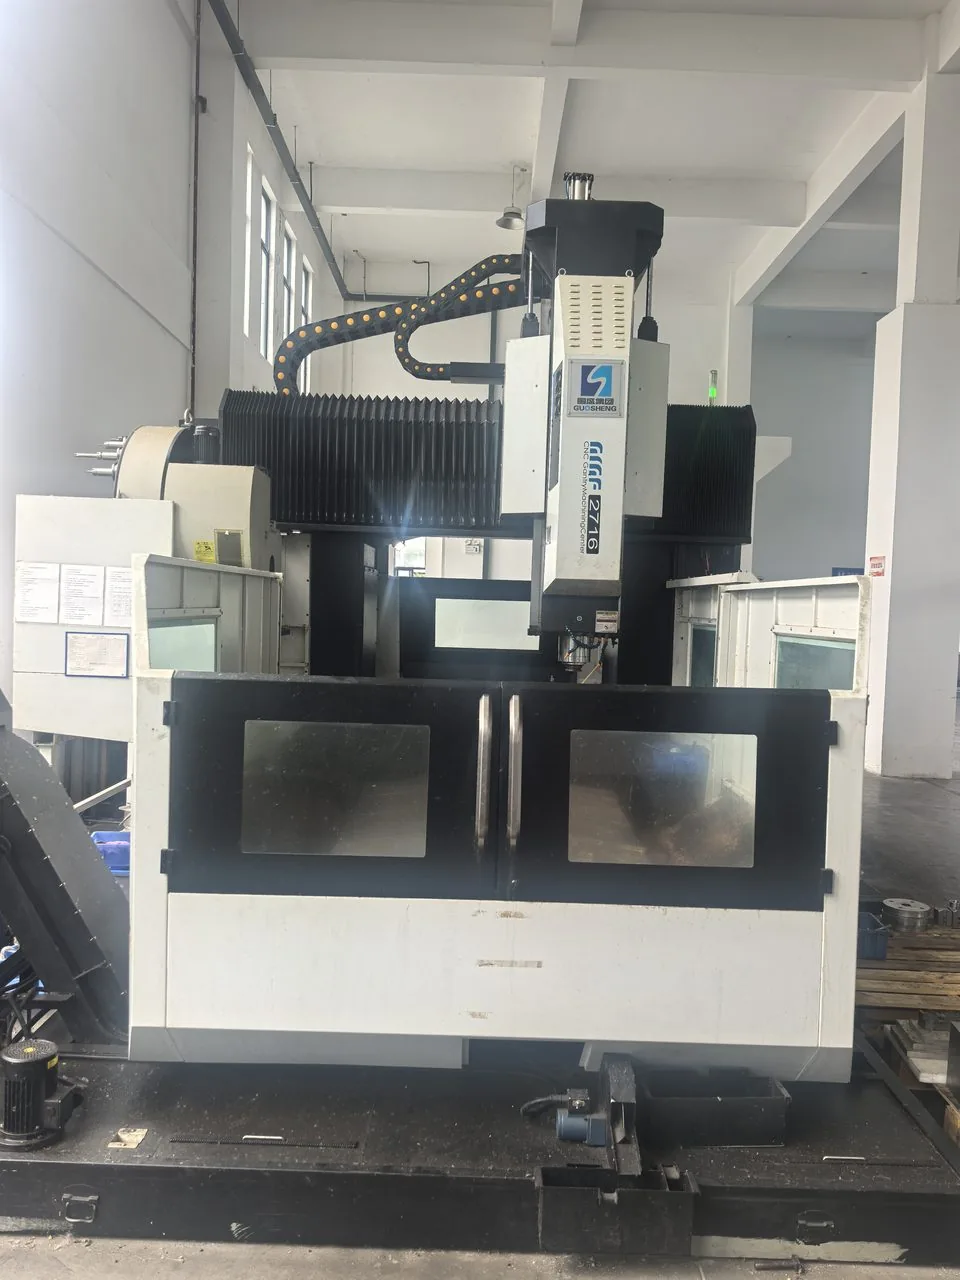
一把刀片螺丝,卡了行业四十年
刀具螺丝的槽型与涂层决定了刀片压紧的可靠性与寿命。以下每条都标注了可核验的出处。
TORX®/TORX PLUS® 正规授权,打破瑞士 SFS 四十年垄断
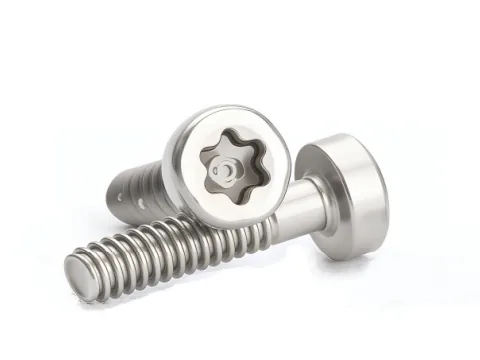
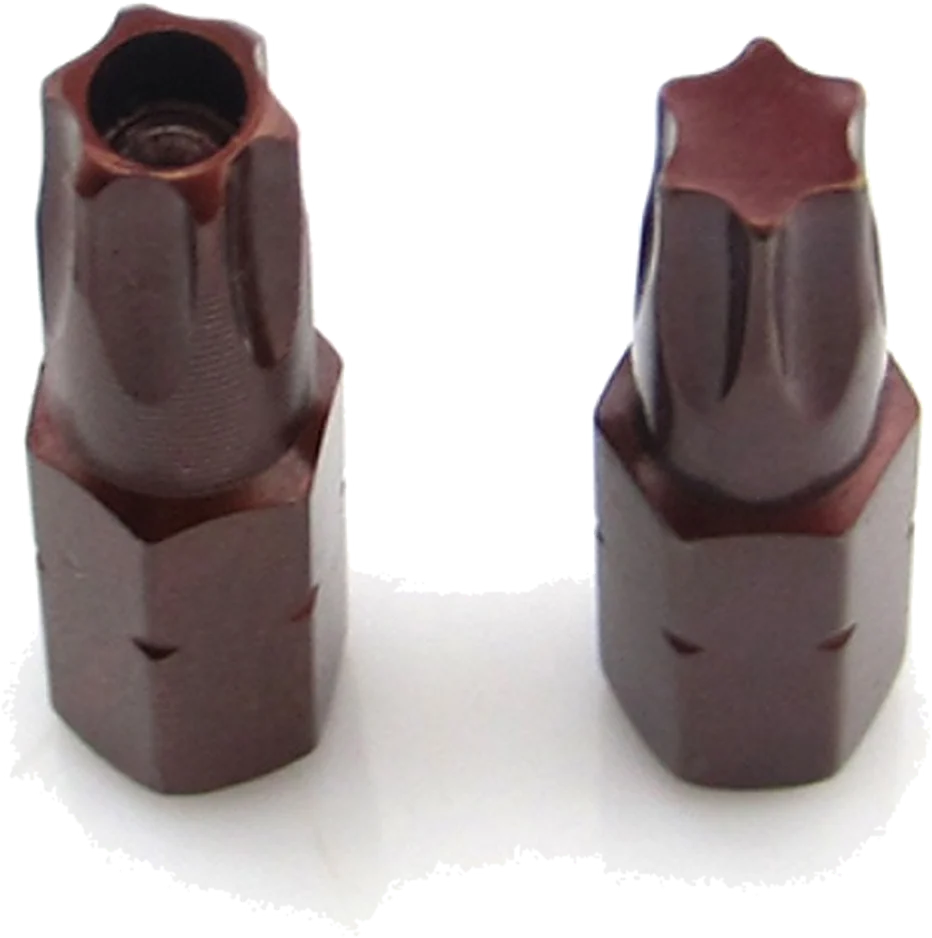
刀片压紧螺丝长期被瑞士 SFS 独家供应。盈锋志诚嘉通过 Acument 授权成为全球第二家同专利地位厂商,TORX® T6-T30 与 TORX PLUS® IP 5IP-30IP、IPR 防拆槽型全覆盖,采购不再被单一来源锁死。
扭矩传递效率提升 50%,压紧力更稳
TORX PLUS 的波面槽型让凸肩与槽壁面接触而非点接触,同样装配扭矩下传递到刀片的压紧效率提升约 50%;刀片在高速切削与热循环下不易微动,崩刃与飞刀风险随压紧稳定性同步下降。
自研 X 涂层:抗磨损 5 倍,突破技术封锁
刀片螺丝的工作面长期处于高温与微振磨粒环境,涂层决定寿命。自研 X 涂层在同等工况下抗磨损性能提升 5 倍,绕开 SFS 的涂层技术封锁;结合 12.9 级基材硬度,螺丝寿命与刀片换刀周期对齐。
本土交付数天,样件最快 1 天
欧洲制造的刀具螺丝交付以数周计,换刀型号试制经常被螺丝卡住排期。本土产线常规规格数天交付,工程样件最快 1 天,打样-试切-定型的迭代节奏由刀具厂自己掌握。
机床本体的连接配套一并解决
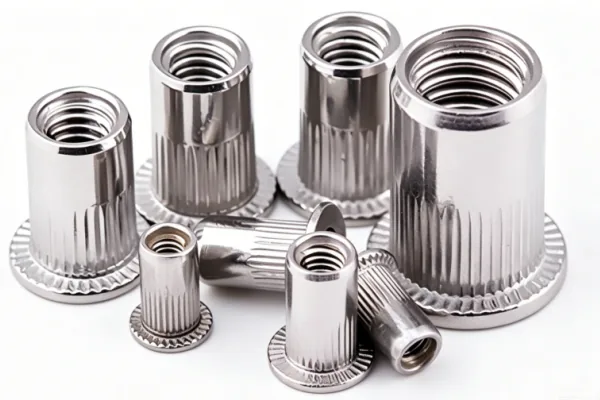
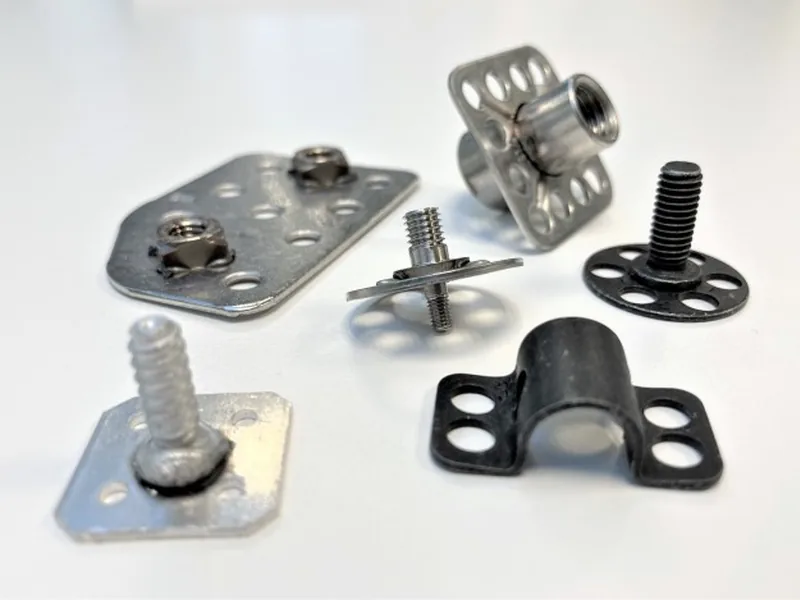
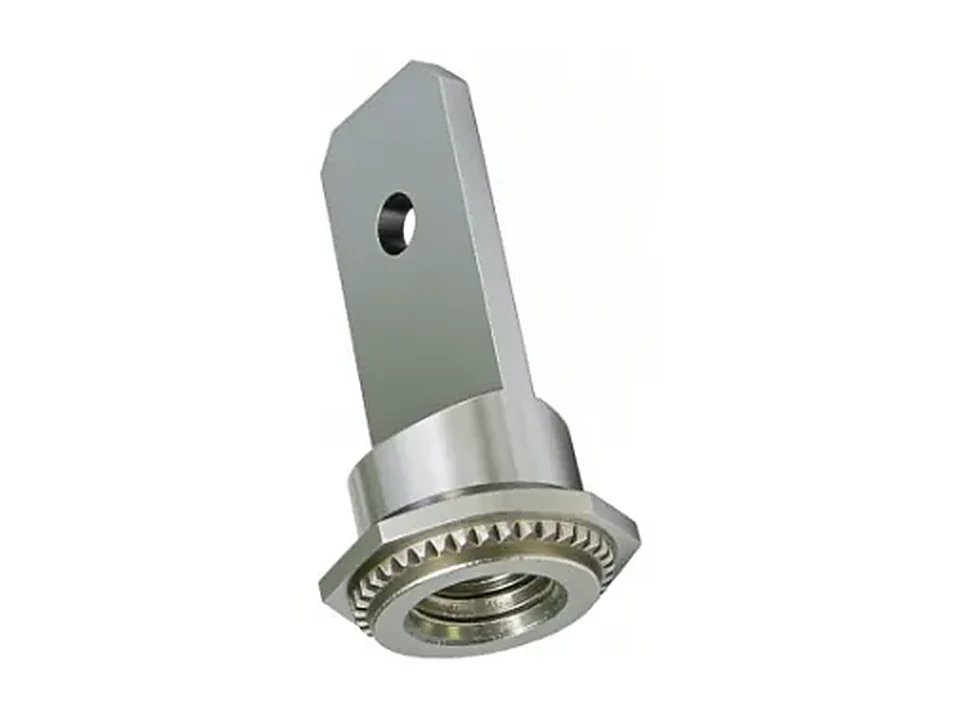
钣金防护罩与电气柜用压铆螺母/螺柱与接地压铆螺柱免焊接装配;冷却液路与密封部位用密封堵头与 O 型圈密封件;精密传动与传感部件用微米级公差的精密微型螺丝。一台机床的紧固件清单可以一站式配齐。
全部规格,按四类连接需求分组
每张卡片直达产品页,槽型、涂层、硬度与包装以产品页为准。刀具螺丝建议先按刀盘型号试切验证压紧稳定性,再定批量。
刀具螺丝与批头
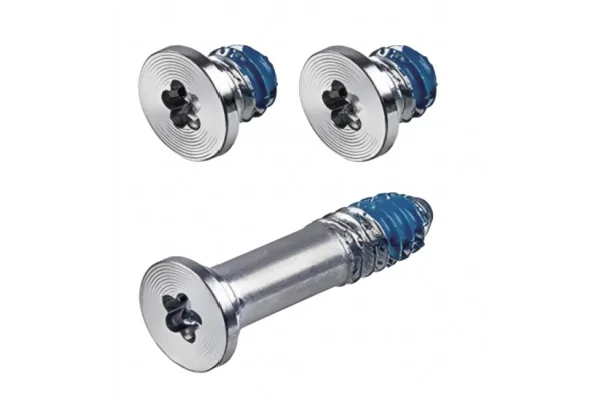
2 个 SKUTORX®/TORX PLUS® 授权槽型 + 自研 X 涂层,12.9 级基材,沉头 55°/60° 与异形结构按图定制;配套批头与螺丝槽型匹配设计。
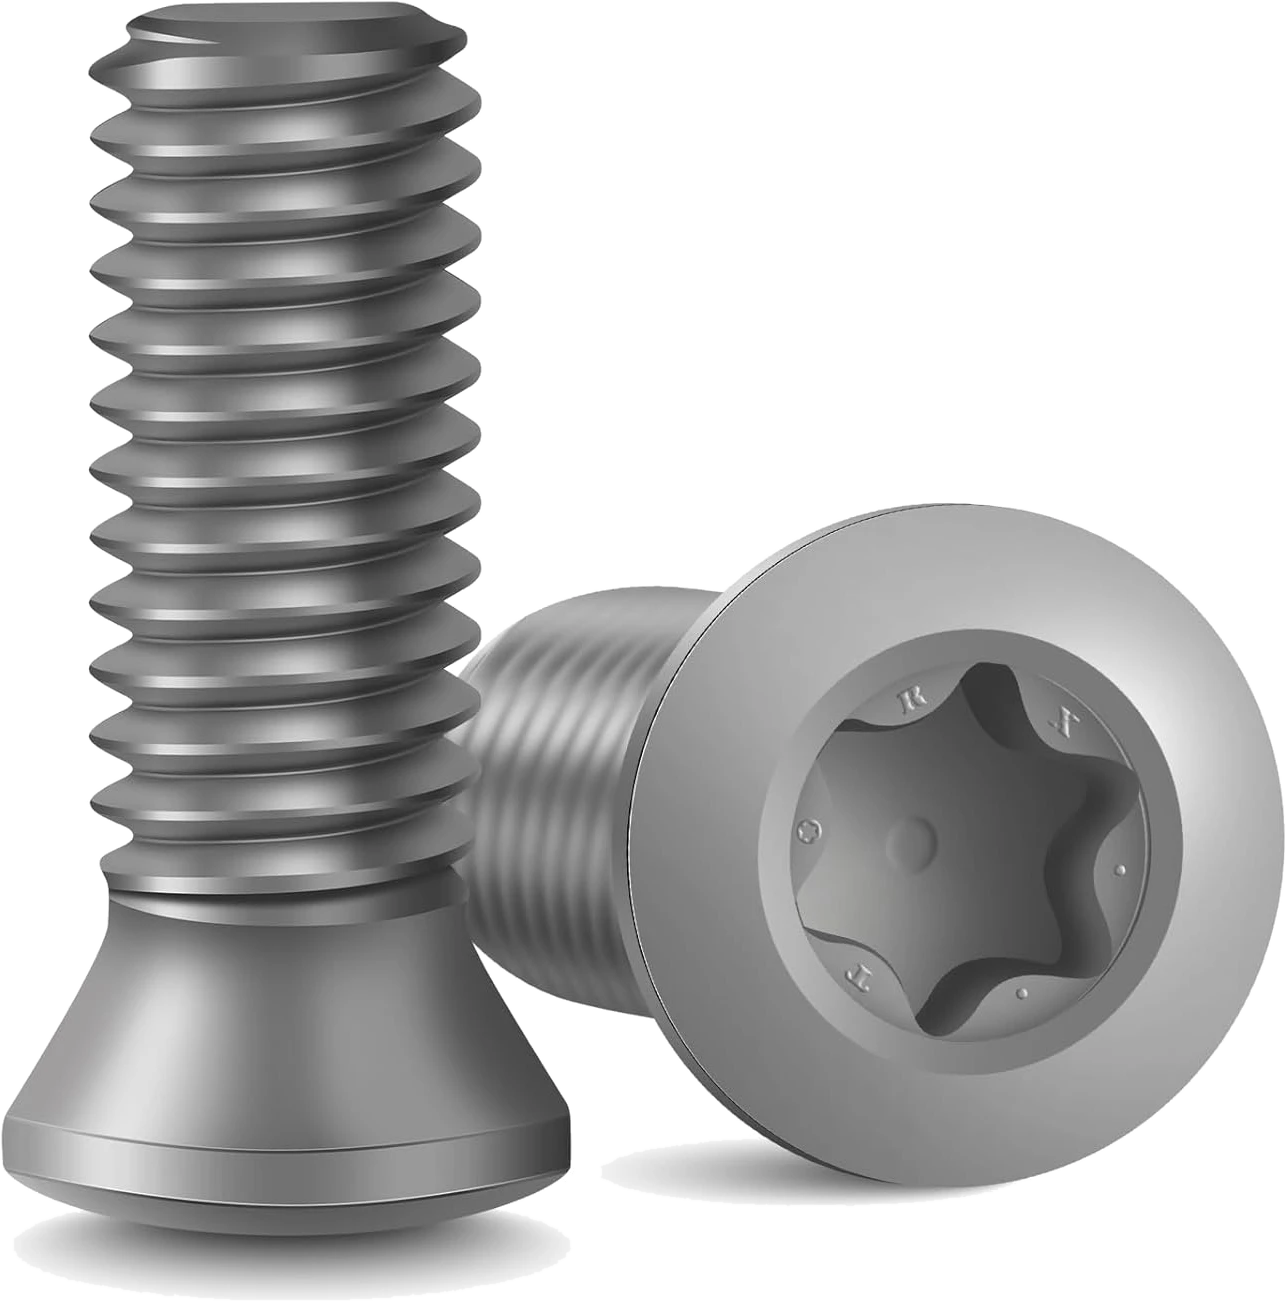
精密与微型螺丝
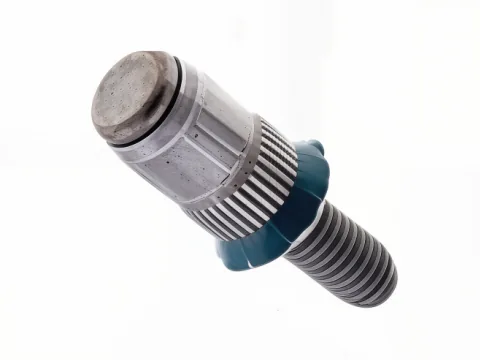
3 个 SKU精密螺丝公差控制到微米级,M0.6 微型螺丝适配传感与编码器部件,超级螺丝以一体化承窝结构承担板间高强连接。
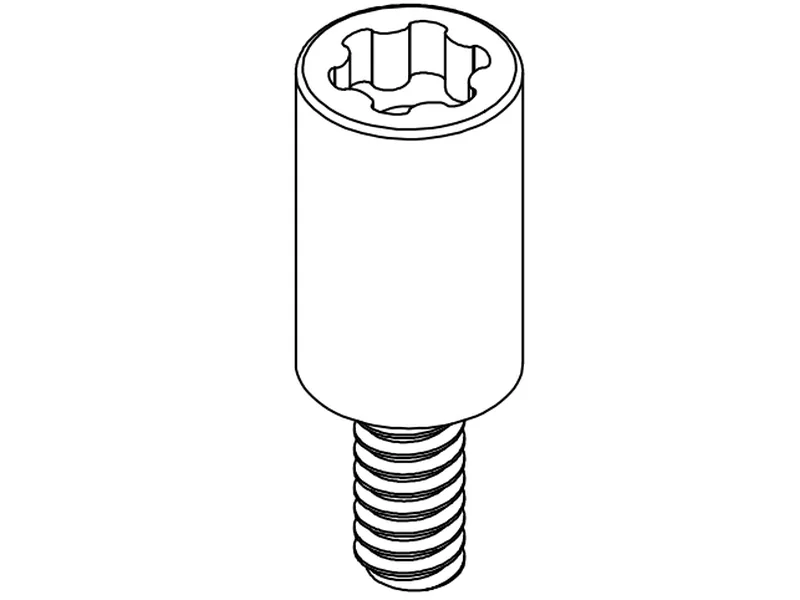
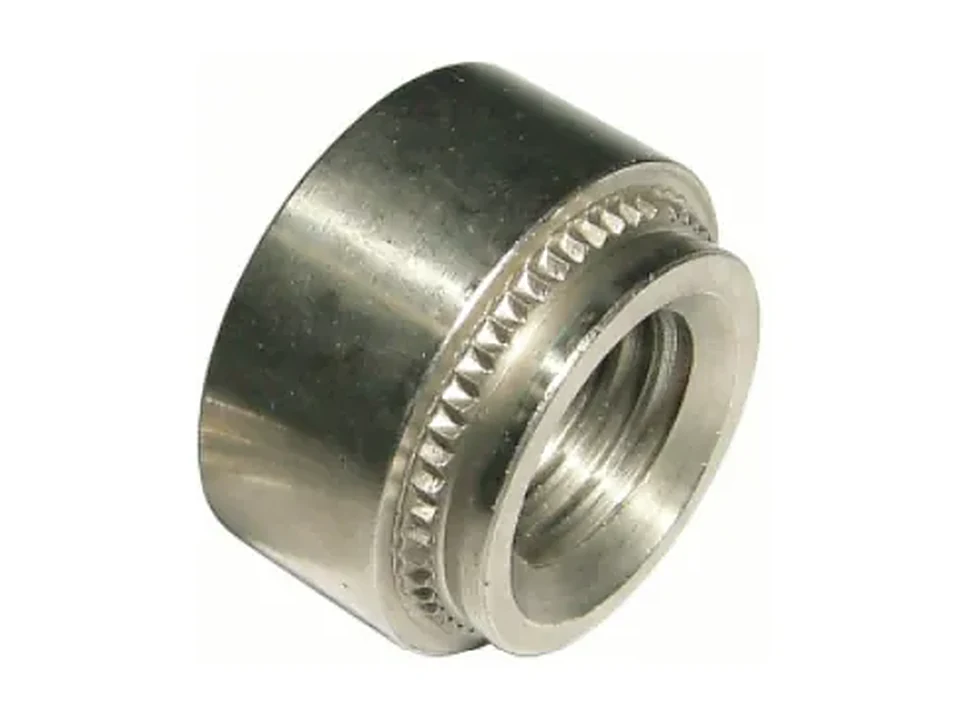
非标定制件
1 个 SKU夹具、排屑与主轴部件的异形件走冷镦定制:材料利用率 92% 以上、抗拉与耐疲劳较切削提升 15%-20%,综合降本 30%-40%。
数控机床上最考验紧固件的四个位置
刀盘、钣金防护、液路密封与精密传动——载荷与环境完全不同,选型不能通用。
刀片与刀盘紧固
TORX PLUS 刀具螺丝以面接触槽型把扭矩高效传到刀片压紧面,X 涂层在高温微振下抗磨损 5 倍;换刀周期与螺丝寿命对齐,减少中途松刀。
机床钣金防护与电气柜
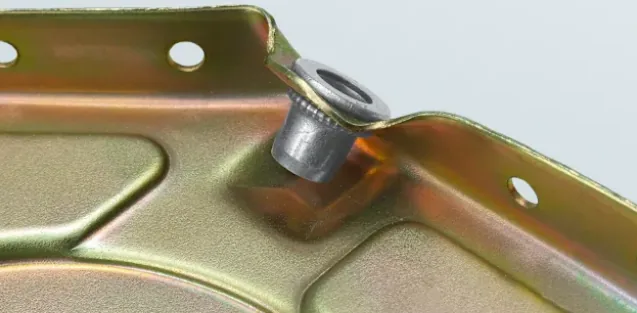
防护罩、走线槽与电气柜钣金用压铆螺母/螺柱免焊接装配,一面齐平不伤外观;接地压铆螺柱保证保护回路导通,装配后即锁紧。
冷却与液路密封
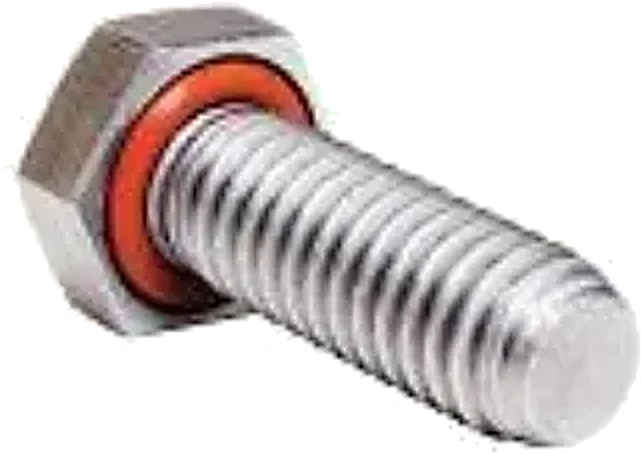
冷却液路、管接头座孔用密封堵头与 O 型圈密封件封堵,耐切削液长期浸泡;渗漏导致的精度与锈蚀问题从源头压住。
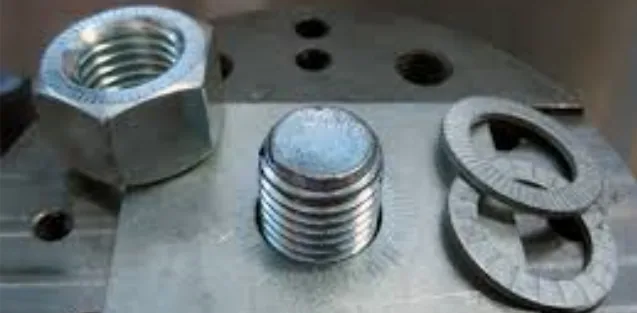
精密传动与传感部件
光栅、编码器与传动座用微米级公差精密螺丝与 M0.6 微型螺丝,锁紧稳定且不扰动安装基准;高强连接点用超级螺丝一体化承窝结构。
刀具螺丝的选型逻辑
先对槽型与刀盘,再看涂层与寿命,最后看交付与批次稳定。顺序颠倒,试切验证会反复返工。
刀具螺丝是「小件大影响」的典型:一颗几块钱的螺丝松了,损失的是刀片甚至工件。选型分三步走:槽型匹配、涂层与寿命、供应与批次,依据《行业手册》与站内刀具螺丝产品页。
第一步:槽型与刀盘对齐
先确认刀盘沉孔的槽型标准:TORX® T 系列与 TORX PLUS® IP/IPR 系列不能混用,IPR 防拆槽型用于防盗与防误装场景。槽型对齐后核对头型(沉头 55°/60°)与压紧角度,让刀片受力面与设计一致。
装配端同步确认批头:批头与螺丝槽型匹配设计能显著降低打滑率,高节拍自动压刀工位建议按批头寿命与螺丝同步补货。
第二步:涂层与寿命对齐换刀周期
干切、湿切与高速工况对涂层的要求不同:X 涂层在高温微振下抗磨损 5 倍,适合高速切削刀盘;普通工况可选标准涂层降低成本。目标是螺丝寿命与刀片换刀周期对齐——螺丝先于刀片失效会造成二次松刀,过寿服役则拆装困难。
验证方式:按刀盘型号做试切,记录换刀周期内的压紧扭矩衰减,判定值是「周期末扭矩保持率」而不是「没松」。
第三步:供应与批次稳定
单一进口来源的交付以数周计,试制排期被动。本土授权产线常规规格数天交付、样件最快 1 天;量产阶段冷镦成型与全检保证批次一致,换刀型号扩规格时按图定制不再重新开模等货。
机床本体的配套连接(压铆、接地、密封、精密螺丝)建议同一供应商配齐,减少多源对码与质量口径差异。
从原型设计到售后的总成本优化伙伴
六项专业服务覆盖选型、样件、验证与量产爬坡,把「这颗螺丝行不行」变成可验证的工程结论。
快速工程样件
专业培训
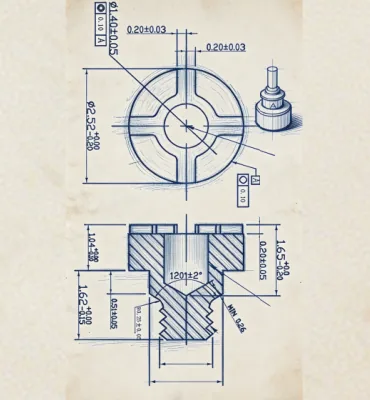
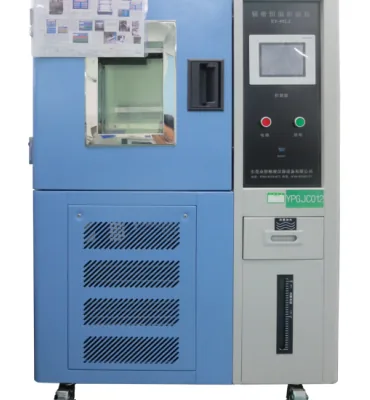
专业测试服务
专业设计咨询
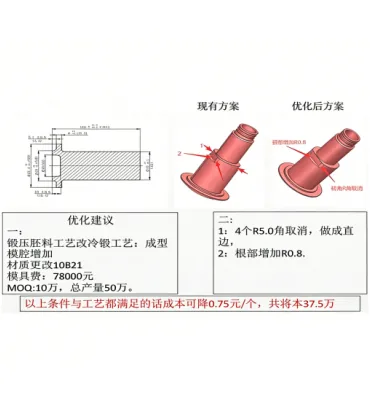
持续工艺优化
专业拆解分析
从刀盘图纸到批量供货
刀具行业型号迭代快,槽型与涂层参数要能跟上改图节奏。
槽型与工况确认
确认刀盘沉孔槽型标准、头型角度与切削工况(干/湿切、转速、温度)。
选型与快速样件
按 TORX®/TORX PLUS®+X 涂层组合给方案,最快 1 天交样试切。
试切与寿命验证
按换刀周期记录压紧扭矩保持率与磨损量,确定涂层与等级。
批量与配套
冷镦量产保证批次一致;钣金压铆、接地与密封件同单配套。
持续优化
按使用数据做工艺优化,失效件做拆解分析定位环节。